فرآیند دایکاست یا ریختهگری تحت فشار بالا (HPDC)، یکی از پیشرفتهترین و اقتصادیترین روشهای شکلدهی فلزات غیرآهنی در مقیاس صنعتی به شمار میرود. در این مکانیسم، فلز مذاب با سرعت فوقالعاده بالا که معمولاً بین ۳۰ تا ۱۰۰ متر بر ثانیه متغیر است، تحت فشارهای شدید هیدرولیکی از ۱۰ تا ۱۷۵ مگاپاسکال (معادل ۷۰ تا ۱۴۰۰ بار) به داخل حفره یک قالب فولادی دائمی و سختکاریشده تزریق میگردد. هدف اصلی از اعمال این فشار سنگین، پر کردن دقیق تمامی جزئیات و ظرایف هندسی قالب در کسر کوچکی از ثانیه و همچنین جلوگیری از ایجاد مکها و تخلخلهای انقباضی در ساختار قطعه منجمد شده است.
اهمیت صنعتی دایکاست در قابلیت بینظیر آن برای تولید قطعات با دیوارههای بسیار نازک (تا ۰٫۷۵ میلیمتر)، تلرانسهای ابعادی فوقالعاده دقیق و کیفیت سطح صیقلی نهفته است. این فرآیند با انجماد سریع فلز در چند ثانیه، نرخ تولید را به شدت افزایش داده و نیاز به عملیاتهای برادهبرداری ثانویه را تقریباً حذف میکند. اگرچه نخستین دستگاههای ریختهگری تحت فشار دستی در سال ۱۸۳۸ برای ساخت حروف سربی در صنعت چاپ و ماشینهای تحریر اختراع شدند ، اما تحولات متالوژی در قرن بیست و یکم، این صنعت را به سمتی پیش برده که امروزه قطعات پیچیده ساختاری خودرو و صنایع حساس با همین روش ساخته میشوند.
آناتومی و اجزای اصلی دستگاه دایکاست
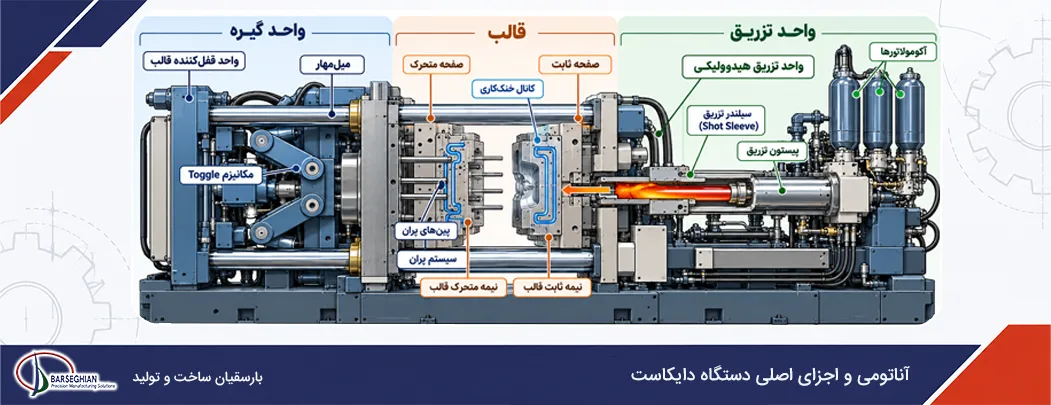
دستگاه دایکاست یک سازه سنگین هیدرولیکی-مکانیکی است که بر پایه هماهنگی دقیق و یکپارچه میان سه بخش کلیدی شامل واحد قفلکننده قالب، واحد تزریق هیدرولیکی و ساختار خود قالب عمل میکند. بدون کارکرد همزمان و دقیق این اجزا، مهار فشارهای عظیم ناشی از تزریق فلز مذاب غیرممکن خواهد بود.
واحد قفلکننده قالب (Clamping Unit) و محاسبه نیروی گیره (تنژ)
واحد قفلکننده یا گیره دستگاه دایکاست وظیفه دارد دو نیمه قالب را پیش از تزریق با نیرویی فوقالعاده سنگین بسته نگه دارد و پس از انجماد کامل قطعه، آن را باز کند. این واحد از صفحات ثابت و متحرک، چهار میلمهار فولادی بلند (Tie-Bars) و مکانیزمهای بازویی (Toggle system) یا سیلندرهای هیدرولیک مستقیم تشکیل شده است. تنژ دستگاه نشاندهنده حداکثر نیروی قفلکنندگی واحد گیره است. اگر نیروی گیره کمتر از نیروی حاصل از فشار تزریق باشد، در مرحله متراکمسازی قالب باز شده و فلز مذاب به بیرون پاشیده میشود که به آن عیب پلیسه یا Flash میگویند. برای محاسبه تنژ مورد نیاز، مساحت تصویر شده قطعه و سیستم راهگاهها بر حسب سانتیمتر مربع در فشار متراکمسازی فاز سوم ضرب شده و با اعمال یک ضریب اطمینان ۱٫۱۵ تا ۱٫۲۵، نیروی گیره بر حسب تن متریف به دست میآید.
واحد تزریق هیدرولیکی (Injection Unit) و آکومولاتورها
واحد تزریق قلب تپنده دستگاه دایکاست است که انرژی حرکتی لازم برای راندن مذاب به داخل قالب را تامین مینماید. این واحد از یک سیلندر هیدرولیک اصلی، پیستون تزریق، غلاف یا سیلندر تزریق (Shot Sleeve) و آکومولاتورهای نیتروژنی تشکیل شده است. آکومولاتورها به عنوان ذخيرهسازهای فشار هیدرولیک عمل میکنند و با آزاد کردن ناگهانی گاز نیتروژن فشرده در کسر کوچکی از ثانیه، دبی روغن بینظیری ایجاد میکنند که هیچ پمپ هیدرولیکی معمولی قادر به تامین آن در فاز دوم تزریق نیست.
ساختار قالب دایکاست (Die): نیمه ثابت، نیمه متحرک و سیستم پران
قالب دایکاست ابزاری بسیار دقیق و ساختهشده از فولادهای ابزار گرمکار (مانند فولاد H13) است که توان تحمل شوکهای حرارتی و فشارهای بالای مکانیکی را دارد. قالب از دو بخش اصلی تشکیل شده است: نیمه ثابت (Cover die) که بر روی صفحه ثابت دستگاه نصب شده و به بوش اسپرو یا غلاف تزریق متصل است، و نیمه متحرک (Ejector die) که بر روی صفحه متحرک قرار داشته و حاوی سیستم پران، پینها و کشوهای جانبی برای فرمدهی هندسههای پیچیده است. کانالهای خنککاری داخلی در بدنه قالب با گردش مداوم آب یا روغن داغ، دمای کاری قالب را در محدودهای پایدار نگهمیدارند تا انجماد قطعه به صورت یکنواخت صورت گیرد.
ساخت دقیق این قالبها به ابزارهای برادهبرداری پیشرفته نیاز دارد. در تراشکاری و شکلدهی فولادهای ابزار گرمکار H13 برای ساخت قالب، ابزارهای برشی پیشرفته به کار میروند؛ برای آشنایی با این تکنولوژی برادهبرداری بر مبنای کنترل عددی میتوانید بررسی کنید که فرز cnc چیست و چگونه زوایای شیارها و کانالهای خنککاری را پیادهسازی میکند.
طرز کار گامبهگام دستگاه دایکاست؛ فازبندی سهگانه تزریق
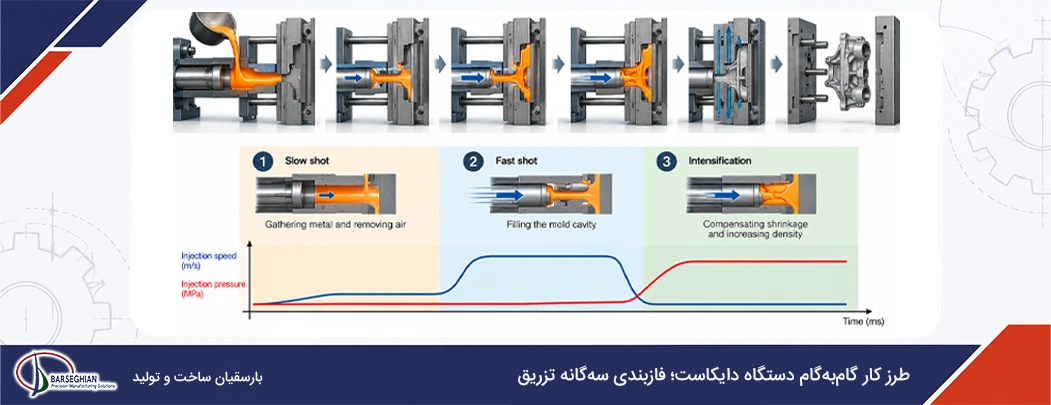
تزریق فلز مذاب در دستگاههای دایکاست بر خلاف تصور عموم یک فشار یکنواخت ساده نیست، بلکه یک پروتکل دینامیکی سهمرحلهای (Three-Phase Injection) بسیار دقیق است که متضمن کیفیت متالوژیکی و دانسیته بالای قطعه نهایی میباشد.
فاز اول (Slow Shot) – پیشروی آهسته و خروج هوای سیلندر
در فاز اول که فاز پیشپرکردن نیز نامیده میشود، پیستون تزریق با سرعتی پایین و کنترلشده (بین ۰٫۰۵ تا ۰٫۶ متر بر ثانیه) شروع به پیشروی میکند. هدف اصلی این فاز، جمعآوری فلز مذاب ریختهشده در سیلندر، خروج کامل هوای موجود در محفظه تزریق و هدایت مذاب تا پشت گلویی ورودی قالب (Ingate) بدون ایجاد تلاطم و موجهای شدید است. اگر سرعت در این مرحله بیش از حد بالا باشد، موج مذاب هوا را در خود حبس کرده و به صورت مکهای گازی به داخل حفره قالب منتقل میسازد.
فاز دوم (Fast Shot) – تزریق سریع و پرکردن حفره قالب
به محض رسیدن مذاب به پشت گلویی قالب، فاز دوم یا تزریق سریع آغاز میشود. در این مرحله، شیرهای پروپرشنال باز شده و با تخلیه فشار آکومولاتورها، پیستون تزریق طی چند میلیثانیه شتاب گرفته و به سرعتهای بالا (۰٫۴ تا ۶ متر بر ثانیه) میرسد. این حرکت ناگهانی باعث میشود فلز مذاب با سرعتی بین ۳۰ تا ۱۰۰ متر بر ثانیه از گلویی بگذرد و کل حفره قالب را در زمان فوقالعاده کوتاه ۵ تا ۱۰۰ میلیثانیه، پیش از آنکه فرصت انجماد پیدا کند، کاملاً پر نماید.
فاز سوم (Intensification) – متراکمسازی و جبران انقباض
بلافاصله پس از پر شدن کامل حفره قالب، سیال دچار افت سرعت ناگهانی شده و فاز سوم یا اعمال فشار تشدید شروع میشود. در این فاز، آکومولاتور پرفشار دوم وارد مدار شده و فشاری بین ۶۰ تا ۱۳۰ مگاپاسکال (۶۰۰ تا ۱۳۰۰ بار) بر پیستون وارد میسازد. این فشار دو کارکرد حیاتی دارد: اول حبابهای گازی محبوسشده در فاز دوم را تا ابعاد میکروسکوپی فشرده میکند، و دوم با راندن مذاب جبرانی به داخل هسته قطعه، انقباض حجمی ناشی از تغییر فاز مایع به جامد را کاملاً پوشش میدهد.
مرحله انجماد، خنککاری، باز شدن قالب و خروج قطعه (Ejection)
پس از اتمام تزریق فاز سوم، فشار برای چند ثانیه حفظ میشود تا مذاب تحت انتقال حرارت شدید با کانالهای خنککاری قالب کاملاً منجمد و جامد شود. سپس واحد گیره باز شده، نیمه متحرک عقب میرود و قطعه منجمدشده که روی نیمه متحرک باقی مانده است، توسط سیستم پینهای پران به بیرون هدایت میشود. در نهایت قطعه تزریقشده به همراه راهگاهها و سرریزها از قالب خارج شده و آماده جداپذیری میگردد.
مقایسه دایکاست محفظه گرم (Hot Chamber) و محفظه سرد (Cold Chamber)
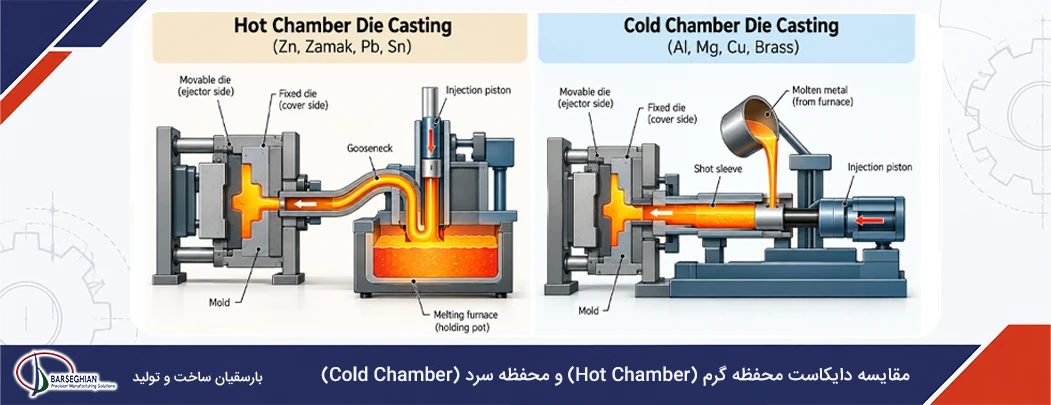
دستگاههای دایکاست بر اساس محل قرارگیری سیستم تزریق نسبت به کوره ذوب و نحوه تغذیه مذاب، به دو دسته اصلی محفظه گرم و محفظه سرد تقسیم میشوند که انتخاب بین آنها کاملاً تابع نقطه ذوب و خصوصیات متالوژیکی فلز است.
طرز کار دایکاست محفظه گرم و فلزات سازگار (روی و زاماک)
در سیستم محفظه گرم، مکانیزم تزریق شامل سیلندر و مجرای گردن غازی (Gooseneck) مستقیماً درون حوضچه مذاب در کوره نگهداری دستگاه غوطهور است. با بالا رفتن پیستون، مذاب وارد محفظه تزریق شده و با پایین آمدن پیستون، فلز از طریق مجرای گردن غازی به داخل قالب شلیک میشود. به دلیل عدم نیاز به انتقال دستی یا رباتیک مذاب، سرعت چرخه تولید بسیار بالا (۴۰۰ تا ۹۰۰ شات در ساعت) است. این روش صرفاً برای آلیاژهای با نقطه ذوب پایین مانند روی، زاماک، سرب و قلع (زیر ۵۰۰ درجه سانتیگراد) کاربرد دارد. علت عدم امکان تزریق آلومینیوم در این دستگاهها، خوردگی شدید متالوژیکی است؛ آلومینیوم مذاب در دمای بالای ۶۰۰ درجه، فولاد مجرای گردن غازی را در خود حل کرده و دستگاه را سریعاً تخریب میکند.
طرز کار دایکاست محفظه سرد و فلزات سازگار (آلومینیوم و مس)
در دایکاست محفظه سرد، کوره ذوب کاملاً از واحد تزریق دستگاه جدا است. در هر چرخه کاری، مقدار مشخصی از فلز مذاب توسط ملاقه اتوماتیک یا ربات از کوره برداشته شده و به داخل سیلندر افقی تزریق ریخته میشود. سپس پیستون هیدرولیکی مذاب را با فشار به درون قالب میراند. این طراحی مانع از تماس مداوم اجزای مکانیکی با مذاب داغ شده و امکان پردازش آلیاژهای با نقطه ذوب بالا مانند آلومینیوم، برنج و مس (دمای ۶۰۰ تا ۱۱۵۰ درجه سانتیگراد) را فراهم میسازد.
برای کسب اطلاعات بیشتر درباره آلیاژهای سبک و ویژگیهای آلومینیوم تزریقی میتوانید به مقاله دایکاست آلومینیوم چیست، مراجعه کنید تا دید دقیقتری نسبت به مشخصات فنی این فرآیند به دست آورید.
جدول مقایسه جامع دایکاست محفظه گرم و سرد
| پارامتر فنی | دایکاست محفظه گرم (Hot Chamber) | دایکاست محفظه سرد (Cold Chamber) |
| آلیاژهای اصلی | روی (Zamak)، سرب، قلع و منیزیم | آلومینیوم (ADC12, A380)، مس و برنج |
| موقعیت سیلندر تزریق | غوطهور درون کوره ذوب دستگاه | مجزا از کوره، بارگیری با ملاقه |
| محدوده دمای مذاب | کمتر از ۵۰۰ درجه سانتیگراد | ۶۰۰ تا ۱۱۵۰ درجه سانتیگراد |
| سرعت چرخه تولید | بسیار بالا (۴۰۰ تا ۹۰۰ قطعه در ساعت) | متوسط (به دلیل زمان بارگیری مذاب) |
| استهلاک تجهیزات تزریق | پایین (دمای کاری پایین) | بالاتر (شوکهای شدید حرارتی) |
انواع فلزات و آلیاژهای پرکاربرد در دایکاست
انتخاب آلیاژ در دایکاست تعیینکننده نوع دستگاه، طول عمر قالب و خواص مکانیکی قطعه نهایی است. آلیاژهای آلومینیوم نظیر ADC12 و A380 پرکاربردترین مواد در دایکاست محفظه سرد هستند که به دلیل نسبت استحکام به وزن بالا، مقاومت عالی در برابر خوردگی و هدایت حرارتی بالا در ساخت پوسته گیربکس، بلوک سیلندر و هیتسینکها استفاده میشوند.
آلیاژهای روی و زاماک (Zamak 3, Zamak 5) به دلیل سیالیت فوقالعاده و نقطه ذوب پایین، در دستگاههای محفظه گرم پردازش میشوند و امکان تولید قطعات ظریف تزئینی، یراقآلات و قفلها با سطح کاملاً صیقلی را فراهم میکنند.
آلیاژهای منیزیم (AZ91D, AM60B) سبکترین فلزات ساختاری هستند که در صنایع خودروسازی و الکترونیک برای کاهش وزن و جذب ارتعاشات کاربرد دارند. در نهایت، آلیاژهای مس و برنج (HPb59-1) با وجود استحکام و سختی بسیار بالا، به دلیل دمای ذوب بالا فشار حرارتی زیادی به قالب وارد میکنند و در تولید اتصالات فشار قوی برقی و هیدرولیکی به کار میروند.
فناوریهای نوین و پیشرفته دایکاست
صنعت دایکاست برای رفع محدودیتهای متالوژیکی سنتی، به سمت فناوریهای نوینی حرکت کرده است. یکی از این روشها، دایکاست تحت خلاء (Vacuum-Assisted HPDC) است که در آن پیش از تزریق مذاب، هوای داخل محفظه تزریق و قالب تا فشار زیر ۵۰ میلیبار تخلیه میشود. این کار تخلخل گازی را به صفر نزدیک کرده و امکان انجام عملیات حرارتی و جوشکاری را روی قطعات دایکاستی فراهم میسازد.
روش دیگر، ریختهگری نیمهجامد (Thixomolding / Semi-Solid) است که در آن فلز در حالت خمیری تزریق میشود تا جریان لمینار و بدون تلاطم، مانع از حبس گاز گردد. همچنین در سالهای اخیر، فناوری گیگاکاستینگ (Gigacasting) با بهکارگیری دستگاههای غولپیکر با تنژ ۶۰۰۰ تا بیش از ۹۰۰۰ تن، ساخت یکپارچه بخشهای بزرگ بدنه خودرو را جایگزین مونتاژ دهها قطعه مجزا کرده است.
عیوب رایج در دایکاست و روشهای پیشگیری
عیوب در دایکاست عمدتاً ناشی از عدم تنظیم دقیق پارامترهای تزریق یا ترمودینامیک قالب هستند. مکهای گازی (Gas Porosity) به صورت حفرههای کروی و صیقلی در اثر تلاطم فاز دوم یا بخار شدن روانکار قالب ایجاد میشوند، در حالی که مکهای انقباضی (Shrinkage Porosity) حفرههای زاویهدار در بخشهای ضخیم قطعه هستند که به علت عدم متراکمسازی کافی در فاز سوم رخ میدهند.
عیب سردی اتصال (Cold Shut) زمانی ایجاد میشود که جبهههای مذاب پیش از اتصال کامل منجمد شوند. برای پیشگیری از این عیوب، استفاده از نرمافزارهای شبیهسازی نظیر ProCAST پیش از ساخت قالب، تنظیم دقیق سرعت فاز اول و دوم، پیشگرم کردن قالب تا دمای ۱۵۰ تا ۲۵۰ درجه و اعمال فشار تشدید مناسب در فاز سوم الزامی است.
مزایا، معایب و مقایسه دایکاست با سایر روشهای ریختهگری
مزیت اصلی دایکاست در سرعت بینظیر، دقت ابعادی بالا، امکان تولید قطعات پیچیده جدارنازک و کاهش شدید هزینههای پردازش نهایی نهفته است. در مقابل، هزینه بسیار بالای سرمایهگذاری اولیه برای ساخت قالب و خرید دستگاه، اصلیترین محدودیت آن محسوب میشود.
در مقایسه با ریختهگری ماسهای، دایکاست سرعت و دقت ابعادی بسیار بالاتری دارد اما ماسهای برای قطعات بسیار بزرگ و تیراژ پایین اقتصادیتر است. در مقایسه با تزریق پلاستیک، هر دو فرآیند از نظر ساختار تجهیزات مشابه هستند، اما دایکاست قطعاتی با استحکام مکانیکی و مقاومت حرارتی به مراتب بالاتر تولید میکند.
اگرچه دایکاست نیاز به اصلاحات ابعادی را به حداقل میرساند، اما قطعات پس از پران نیازمند برپاداشت راهگاهها و پرداخت تکمیلی هستند. در صورتی که میخواهید بدانید ماشین کاری چیست، باید گفت فرآیندهای برادهبرداری ثانویه نقش مکمل را در تولید قطعات دقیق ایفا میکنند.
جهت برادهبرداری قطعات دایکاستی و پرداخت اولیه سطوح قالب، مطالعه مقاله دستگاه فرز چیست، دید بسیار جامعی از فرآیندهای مکانیکی به شما میدهد.
همچنین جهت حذف زوائد راهگاه و ماشینکاری سطوح نشست (Sealing surfaces)، آشنایی با اینکه فرزکاری چیست، به مهندسان کمک میکند مناسبترین روش برادهبرداری را انتخاب نمایند.
از آنجا که رزوه کردن مستقیم در قالب دایکاست برای رزوههای داخلی ریز گاهی ایجاد گیر مکانیکی میکند، معمولاً سوراخهای اولیه دایکست شده و سپس رزوه ایجاد میشود؛ مطالعه مقاله راهنمای جامع قلاویز کاری اطلاعات مفیدی درباره ایجاد رزوه دقیق در قطعات تزریقی ارائه میدهد.
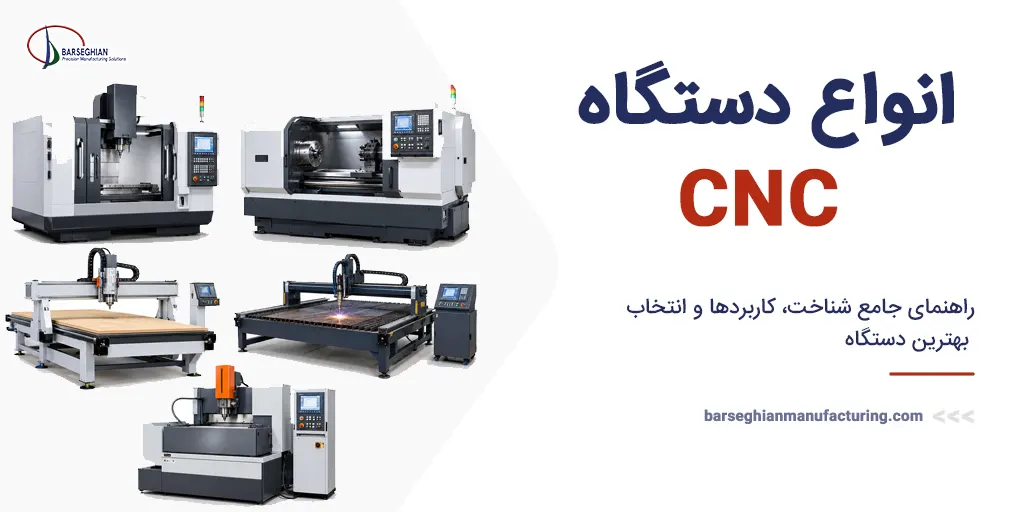
علاوه بر این، ساخت قالبهای پیچیده دایکاست نیاز به ماشینآلات پیشرفته برادهبرداری دارد؛ اگر برایتان سوال است که دستگاه CNC چیست باید دانست که این تجهیزات مدرن با دقت میکرونی امکان حکاکی حفرهها را فراهم میسازند.
سوالات متداول درباره طرز کار دستگاه دایکاست (FAQ)
چرا از دستگاه محفظه گرم برای دایکاست آلومینیوم استفاده نمیشود؟ آلومینیوم مذاب در دماهای بالای ۶۰۰ درجه به شدت با آهن موجود در ساختار فولادی سیلندر تزریق و مجرای گردن غازی واکنش داده، باعث انحلال فولاد، تخریب سریع دستگاه و آلودگی شدید آلیاژ میشود.
زمان یک چرخه کامل دایکاست چقدر است؟ زمان چرخه بسته به اندازه قطعه و نوع آلیاژ متفاوت است؛ برای قطعات کوچک روی در دستگاه محفظه گرم حدود ۱۰ تا ۱۵ ثانیه و برای قطعات بزرگ آلومینیومی در محفظه سرد بین ۳۰ تا ۹۰ ثانیه به طول میانجامد.
آیا قطعات دایکاست معمولی قابل عملیات حرارتی و جوشکاری هستند؟ خیر، در دایکاست معمولی به دلیل وجود حبابهای گازی میکروسکوپی حبسشده در قطعه، اعمال حرارت بالا باعث باد کردن سطح قطعه میشود، مگر اینکه قطعه به روش دایکاست تحت خلاء تولید شده باشد.
تفاوت اصلی دایکاست فشار بالا (HPDC) و فشار پایین (LPDC) چیست؟ در HPDC مذاب با سرعت و فشار بسیار بالا (تا ۱۴۰۰ بار) تزریق میشود، اما در LPDC مذاب با فشار آرام (زیر ۱ بار) از پایین وارد قالب شده و انجماد آرامتری دارد.
عمر مفید یک قالب دایکاست چقدر است؟ عمر قالب به دمای کاری آلیاژ بستگی دارد؛ برای آلیاژهای روی تا ۱ میلیون شات، برای آلومینیوم حدود ۸۰ تا ۱۵۰ هزار شات و برای برنج حدود ۱۰ هزار شات است.
جمعبندی و چکلیست نهایی
طرز کار دستگاه دایکاست مجموعهای هوشمندانه از مهندسی هیدرولیک، ترمودینامیک انجماد و متالوژی مواد است. کلید موفقیت در تولید قطعات عاری از عیب در این فرآیند، تنظیم و پایش دقیق فازهای سهگانه سرعت و فشار تزریق، انتخاب درست سیستم محفظه گرم یا سرد بر اساس آلیاژ و کنترل دمای کاری قالب میباشد. رعایت دقیق این اصول مهندسی تضمینکننده بهرهوری بالا و کیفیت عالی قطعات در تیراژ انبوه خواهد بود.