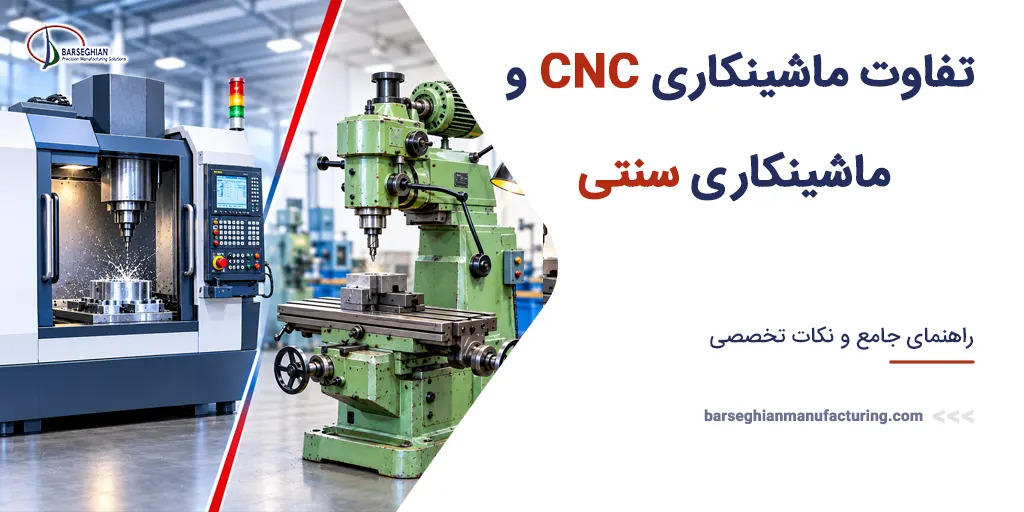
صنعت ساخت و تولید مدرن بر پایه فرایندهای برادهبرداری و شکلدهی مواد استوار است که در دو قالب کلی ماشینکاری سنتی (دستی یا متعارف) و ماشینکاری کنترل عددی کامپیوتر (CNC) دستهبندی میشوند. اگرچه هر دو روش از اصول مکانیکی واحدی جهت برش و برادهبرداری از قطعهکار پیروی میکنند، اما مکانیزمهای هدایت ابزار، ساختار کنترل حرکت، دقت ابعادی، دینامیکهای هزینهای و الزامات ایمنی عملیاتی آنها تفاوتهای بنیادی با یکدیگر دارند. درک دقیق این تفاوتها به مهندسان و مدیران تولید کمک میکند تا بر اساس تیراژ، پیچیدگی هندسی و بودجه، بهینهترین روش ساخت را انتخاب کنند.
اصول فنی و مکانیزم کنترل در ماشینکاری سنتی و CNC
در تحلیل نحوه شکلدهی قطعات صنعتی، نخستین مسئلهای که مطرح میشود تفاوت در ساختار هدایت ابزار و سیستمهای کنترلی است. برای کسانی که میخواهند بدانند ماشین کاری چیست، باید گفت ماشینکاری فرایندی کاهشی در صنعت ساخت است که در آن لایههای اضافی ماده از روی یک بلوک اولیه برداشت میشوند تا قطعه به شکل و ابعاد نهایی برسد. تفاوت بنیادین بین ماشینکاری سنتی و CNC در نحوه پردازش دادههای حرکتی و مکانیزم اعمال نیروی برشی نهفته است.
ماشینکاری سنتی چگونه کار میکند؟
ماشینکاری سنتی متکی بر کنترل مستقیم و مکانیکی توسط اپراتور انسانی است که با استفاده از چرخدستیها، اهرمها، پیچهای پیشران و ورنیههای مندرج، ابزار برشی را در امتداد محورهای دستگاه حرکت میدهد. در این فرایند، اپراتور انسانی وظیفه پایش مداوم، بازخورد چشم و دست، سنجش نیروهای برشی از طریق حس لمسی و اعمال محاسبات ذهنی لحظهای برای کنترل نرخ پیشروی و عمق باربرداری را بر عهده دارد.
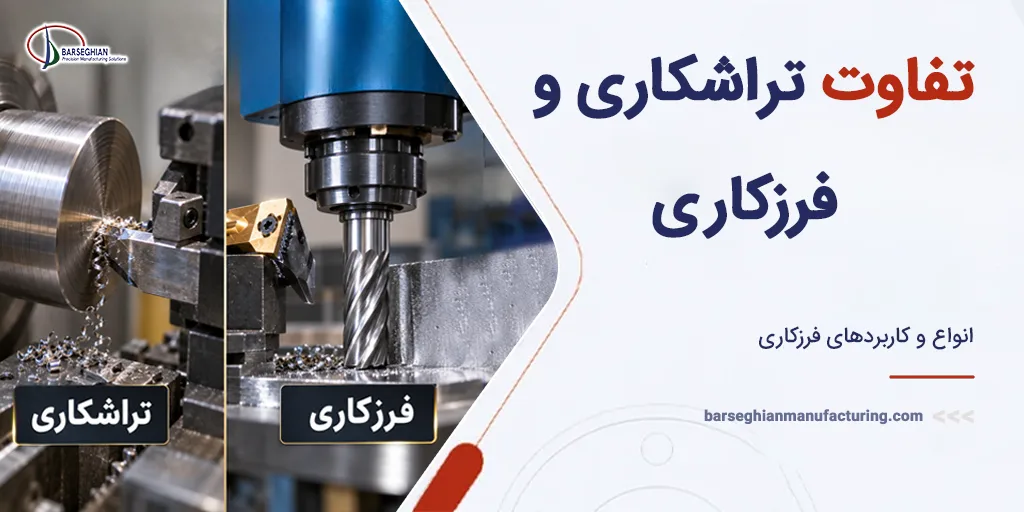
در این روش، هنگام کار با تجهیزاتی همچون تراش یا فرز دستی، شناخت این مسئله که دستگاه فرز چیست و چگونه با اهرمهای مکانیکی ابزار برشی را در برابر قطعهکار هدایت میکند، کاملاً به مهارت و تجربه عملی اپراتور بستگی دارد. اپراتور در هر لحظه باید مسیر برادهبرداری را با اندازهگیری دستی کنترل کرده و خطاها را پایش نماید.
ماشینکاری CNC چگونه کار میکند؟
در مقابل، ماشینکاری CNC بر پایهیک معماری کاملاً دیجیتال و اتوماتیک عمل میکند. برای درک اینکه دستگاه CNC چیست، باید توجه داشت که این ماشینها از ترکیب سیستمهای الکترومکانیکی با کنترلکنندههای عددی رایانهای بهره میبرند. هندسه قطعهکار ابتدا در نرمافزارهای طراحی به کمک کامپیوتر (CAD) مدلسازی شده و سپس در نرمافزارهای ساخت به کمک کامپیوتر (CAM) به مسیرهای ابزار و دستورالعملهای عددی استاندارد تبدیل میشود. این دستورالعملها که در قالب کدهای G و M کدگذاری میشوند، توسط واحد کنترل مرکزی (MCU) دستگاه تفسیر شده و فرمانهای حرکتی به سرووموتورها و استپر موتورهای مستقر بر روی محورها ارسال میگردند.
یکی از برجستهترین ویژگیهای سیستمهای مدرن CNC، بهرهگیری از سیستمهای بازخورد حلقه-بسته است که در آنها انکودرهای نوری و خطکشهای دیجیتال، موقعیت لحظهای ابزار را پایش کرده و انحرافات حرکتی را در کسری از ثانیه اصلاح میکنند. این ساختار به دستگاه اجازه میدهد تا حرکات همزمان در چند محور (از ۳ محور پایه تا ۵ محور همزمان) را با هماهنگی کامل اجرا کند. در ساختارهای پیچیدهتر، هنگام بررسی اینکه فرز cnc چیست، میتوان دید که چگونه اسپیندل با سرعت بالا حول محورهای چندگانه میچرخد و کانتورهای پیچیده سهبعدی را بدون نیاز به جابهجایی دستی قطعهکار ماشینکاری مینماید.
مقایسه تخصصی دقت ابعادی، تلرانسها و تکرارپذیری
دقت ابعادی و انطباق قطعات ساختهشده در مهندسی مکانیک تابع پایداری مکانیکی دستگاه، دقت سیستم کنترل و پایش تأثیرات حرارتی است. پایداری در تلرانسدهی مستقیماً روی کیفیت انطباقهای محکم، یاتاقانخور و سطوح آببندی تأثیرگذار است.
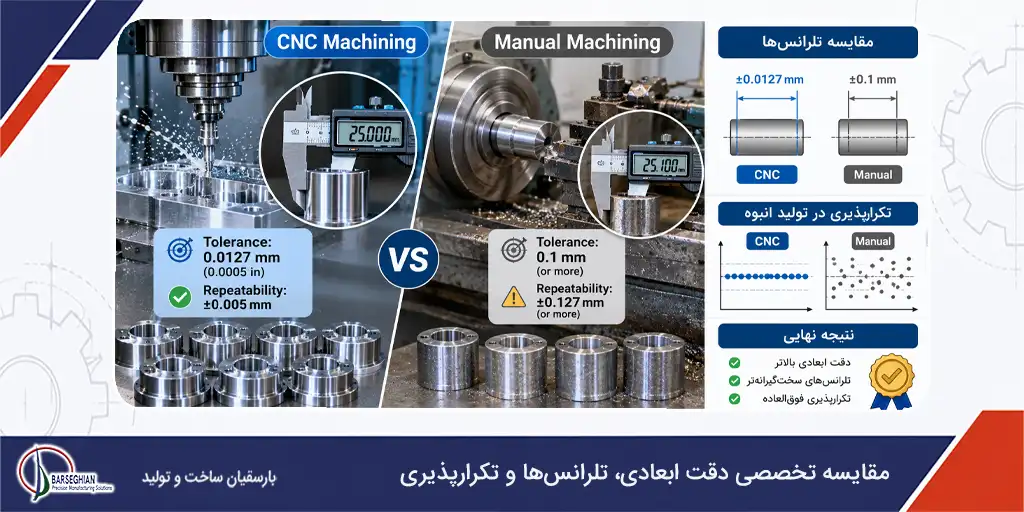
بررسی محدوده تلرانس ابعادی (صدم میلیمتر در برابر دهم میلیمتر)
ماشینکاری CNC قادر است تلرانسهای بسیار دقیق در محدوده 0.0127mm یا 0.0005in را به صورت مداوم حفظ کند و در شرایط محیطی کنترلشده و با تجهیزات پیشرفته، تلرانسهای سختگیرانهتر از 0.01mm نیز قابل دستیابی هستند. در مقابل، در ماشینکاری سنتی، تلرانس قطعات عمدتاً در محدوده 0.1mm و گشادتر قرار میگیرد. علت این امر وجود لقی مکانیکی (Backlash) در پیچهای پیشران دستی، خطای چشمی در خواندن ورنیهها و تغییر نوسانی نیروی دست اپراتور در طول زمان است.
هنگام برنامهریزی برای قطعات دقیق تراشکاری یا فرزکاری، شناخت تفاوت تراشکاری و فرزکاری و نحوه اعمال نیروهای برشی در هر یک کمک میکند تا استراتژی تلرانسگذاری مناسبتری روی دستگاه CNC اتخاذ شود و از اعمال فشار اضافی بر ابزار جلوگیری گردد.
تکرارپذیری و تحلیل انحراف ابعادی در سریهای ساخت
تکرارپذیری به معنای توانایی بازتولید قطعات با ابعاد و خصوصیات هندسی یکسان در یک سری ساخت است. دستگاههای CNC به دلیل اجرای خطبهخط برنامهریزی کدی و عدم وابستگی به عوامل انسانی، تکرارپذیری فوقالعادهای را در دستههای تولیدی چند صد یا چند هزار عددی ارائه میدهند. در طرف مقابل، ماشینکاری سنتی دارای تکرارپذیری پایینی است و انحراف ابعادی میان قطعات متوالی در یک سری ساخت دستی میتواند به 0.127mm یا بیشتر برسد. خستگی فیزیکی اپراتور، افت تدریجی تیزی الماسه و عدم امکان اعمال نیروی یکنواخت دستی در طول شیفت کاری از عوامل اصلی این انحراف ابعادی هستند.
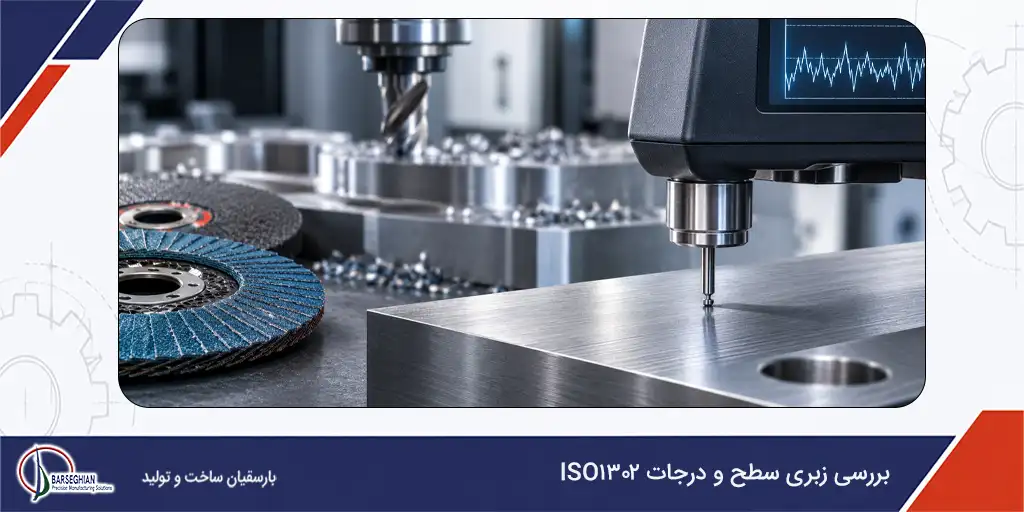
بررسی زبری سطح و درجات ISO 1302
زبری سطح از مهمترین پارامترهای کیفی قطعات ماشینکاریشده است که میزان صافی یا پستیوبلندیهای میکروسکوپی سطح را نشان میدهد. کنترل دقیق پارامترهای برادهبرداری در CNC امکان دستیابی به سطوح پرداختشده را بدون نیاز به عملیات ثانویه فراهم میسازد. برای درک بهتر مفهوم برادهبرداری چرخشی روی سطوح، آشنایی با اینکه فرزکاری چیست به روشن شدن تأثیر نرخ پیشروی هر دندانه ابزار بر روی کیفیت سطح کمک میکند.
در عملیات کارگاهی، برای دستیابی به سطوح هموارتر یا آمادهسازی اولیه قطعات قبل از پرداخت نهایی، استفاده از تجهیزات جانبی و شناخت انواع صفحه فرز و دیسکهای سایشی نقش مهمی در تسهیل برادهبرداری خشن یا تمیزکاری سطوح ایفا میکند. در عين حال، تعیین غیرضروری زبری سطح بسیار پایین 0.4 میکرومتر برای قطعات غیرحساس، هزینه تولید را به دلیل کاهش سرعت برادهبرداری و افزایش زمان چرخه تا ۱۵٪ ارتقا میدهد.
تحلیل اقتصاد ساخت و فرمولنویسی هزینه تمامشده قطعه
ارزیابی مالی و انتخاب بین ماشینکاری CNC و سنتی بر تحلیل هزینههای ثابت (سرمایهگذاری تجهیزات و برنامهنویسی) و هزینههای متغیر (نیروی کار، زمان چرخه و استهلاک ابزار) استوار است. در برنامهریزیهای صنعتی، باید بررسی کرد که آیا برادهبرداری از شمش توپر اقتصادی است یا اینکه استفاده از روشهای شکلدهی مذاب گزینه بهتری محسوب میشود.
در این راستا، شناخت اینکه دایکاست چیست و بررسی طرز کار دستگاه دایکاست که فلز مذاب را تحت فشار به داخل قالب تزریق میکند، نشان میدهد که برای قطعات با تیراژ بسیار بالا و هندسه نازکدیواره، این روش جایگزین برادهبرداری سنگین میشود. به عنوان نمونه، بررسی اینکه دایکاست آلومینیوم چیست یا چگونگی تولید انبوه قطعاتی مانند ظروف دایکاست چیست، بیانگر آن است که در تیراژهای چند هزار تایی، ریختهگری تحت فشار هزینه تمامشده را نسبت به ماشینکاری کامل شمش آلومینیوم به شدت کاهش میدهد.
تعیین نقطه سربه سر اقتصادی (Break-even Point)
در ماشینکاری سنتی، هزینه آمادهسازی اولیه بسیار ناچیز است و دستگاه ظرف ۱۰ تا ۱۵ دقیقه آماده کار میشود. اما به دلیل نرخ ساعتی بالای نیروی کار مستقیم (نسبت ۱:۱ اپراتور به دستگاه) و زمان چرخه طولانیتر، هزینه متغیر هر قطعه بالا باقی میماند.
در ماشینکاری CNC، هزینه آمادهسازی اولیه بالا بوده و شامل چند ساعت برنامهنویسی و شبیهسازی با هزینهای معادل چندصد دلار است. اما با افزایش تیراژ تولید، این هزینه ثابت سرشکن شده و اثر آن بر هزینه واحد قطعه به شدت کاهش مییابد. علاوه بر این، اتوماسیون کامل باعث میشود زمان چرخه بسیار کوتاه شده و یک تکنسین بتواند بهطور همزمان چند دستگاه CNC را مدیریت کند. نقطه سربه سر اقتصادی (Break-even Point) برای قطعات با پیچیدگی متوسط معمولاً در تیراژ بین ۵۰ تا ۱۰۰ قطعه اتفاق میافتد.
مقایسه زمان چرخهبرادهبرداری و سرعت تعویض ابزار
سرعت عملیاتی در فرایندهای برادهبرداری تفاوت چشمگیری میان روشهای اتوماتیک و دستی ایجاد میکند. در دستگاههای سنتی، تعویض ابزار مستلزم توقف کامل اسپیندل، باز کردن دستی ابزارگیر، جاگذاری ابزار جدید و تنظیم مجدد نقطه صفر است که چند دقیقه زمان میبرد. در مقابل، ماشینهای CNC مجهز به تعویضکننده خودکار ابزار (ATC) هستند که تعویض ابزار برشی را در زمانی حدود ۳ ثانیه انجام میدهند.
علاوه بر تعویض ابزار، ایجاد رزوههای داخلی یا خارجی نیز از مراحل زمانبر ماشینکاری است. در دستگاههای CNC، رزوهتراشی و رزوه زنی با کدهای اختصاصی و سنکرونسازی دقیق اسپیندل و محور طولی انجام میشود. در کارگاهها، مطالعه و بهکارگیری نکات مطرحشده در راهنمای جامع قلاویز کاری کمک میکند تا چه در روش سنتی با دسته قلاویز و چه در روش CNC با تپهولدرهای جبرانساز، از شکستن ابزار جلوگیری شده و رزوه زنی با سرعت بهینه صورت گیرد.
همچنین دستگاههای CNC با داشتن سرعت حرکت سریع محورها (Rapid Traverse) تا ۶۰ متر بر دقیقه، زمانهای غیربرشی را به حداقل ممکن میرسانند. این امر در کنار تعویض سریع ابزار، زمان چرخه برادهبرداری را در قطعات سریالی تا ۷۰٪ کاهش میدهد.
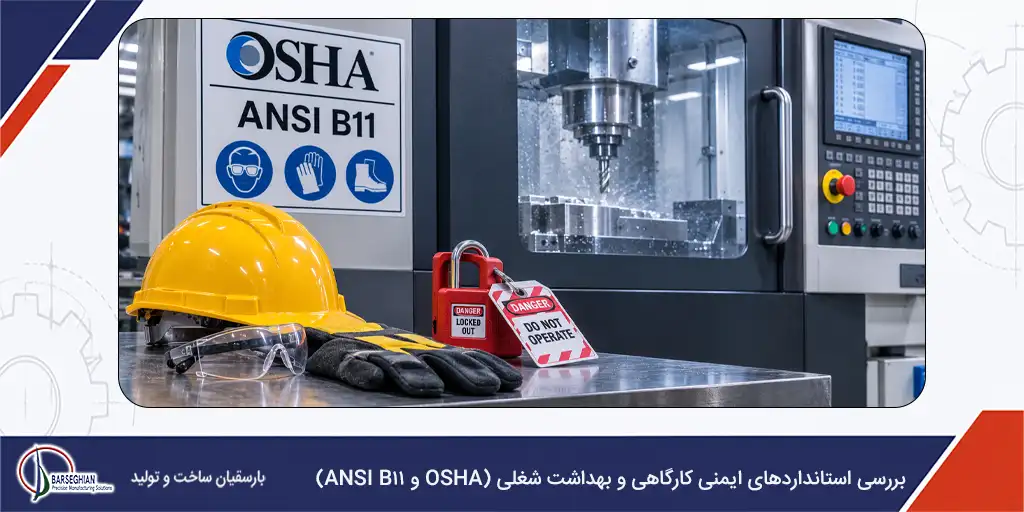
بررسی استانداردهای ایمنی کارگاهی و بهداشت شغلی (OSHA و ANSI B11)
مدیریت ریسک و ایمنی در محیطهای ماشینکاری بر اساس مهار خطرات مکانیکی از جمله تماس با قطعات چرخنده، پرتاب برادههای داغ، گیر کردن اندام در سهنظام و پرتاب قطعهکار بر اثر مهار نادرست استوار است.
در صنایعی که سنگینترین فرایندهای برشی یا تخریب فیزیکی صورت میپذیرد، روشهای حرارتی ویژهای نیز وجود دارد؛ برای مثال هنگام بررسی اینکه برشکاری لنس چیست، مشخص میشود که این روش لولهای حاوی اکسیژن سوزان برای ذوب و لانسکاری مقاطع بسیار ضخیم فلزی است که کاملاً خارج از حوزه ماشینکاری دقیق بوده و خطرات حرارتی بالایی دارد.
اما در حوزه ماشینکاری دقیق مکانیکی، کمیته استانداردهای ANSI B11 آمریکا و سازمان ISO چارچوبهای مشخصی تدوین کردهاند. برای ماشینهای سنتی، استانداردهای ANSI B11.6 (تراش دستی) و ANSI B11.8 (فرز و مته دستی) الزام میکنند که تجهیزات به حفاظهای فیزیکی قابل تنظیم، کلیدهای توقف اضطراری (E-stop) و مکانیزمهای جلوگیری از روشن شدن تصادفی مجهز باشند. در این دستگاهها اپراتور مستقیماً در حوزه خطرات قرار دارد و ایمنی وابسته به رعایت دستورالعملهای فردی است.
در مقابل، ماشینهای CNC تحت استانداردهای ANSI B11.22 (مراکز تراشکاری CNC)، ANSI B11.23 (مراکز فرزکاری CNC) و استاندارد ISO 12100 طراحی میشوند. این استانداردها الزام میکنند که ماشینهای CNC به محفظههای کاملاً محصور (Enclosures) مجهز باشند. دربهای محفظه دارای میکروسوئیچهای ایمنی اینترلاک هستند که در صورت باز شدن درب در حین اجرای برنامه، حرکت محورها و اسپیندل را به صورت آنی متوقف میسازند. طبق مقررات OSHA 1910.212 (حفاظگذاری عمومی) و OSHA 1910.147 (کنترل انرژیهای خطرناک LOTO)، دستگاههای CNC به دلیل جداسازی فیزیکی کامل اپراتور از منطقه برادهبرداری، نرخ حوادث شغلی را به شدت کاهش میدهند.
تصمیمگیری مهم؛ کدام روش مناسب پروژه شماست؟
انتخاب میان ماشینکاری CNC و سنتی یک تصمیم استراتژیک مهندسی است که بر پایهارزیابی هندسه قطعه، تیراژ سفارش، نیاز به تکرارپذیری و زمان تحویل صورت میگیرد. صنایع پیشرفته نظیر هوافضا، خودروسازی و تجهیزات پزشکی اتکای کاملی به ماشینکاری CNC دارند. در این صنایع، پیچیدگی هندسی قطعات (مانند پروانههای توربین و ایمپلنتهای پزشکی) تولید آنها را با ماشینهای سنتی غیرممکن میسازد.
جدول زیر ماتریس تصمیمگیری استراتژیک برای انتخاب فناوری مناسب بر اساس پارامترهای فنی را ارائه میدهد:
| گزینه پیشنهادی بر اساس شرایط | ماشینکاری CNC | ماشینکاری سنتی | پارامتر ارزیابی |
| CNC برای سطوح ۳بعدی / سنتی برای اشکال ساده | سطوح سهبعدی پیچیده، شیارهای داخلی و کانتورها | اشکال ساده استوانهای، تخت و سوراخکاری پایه | هندسه قطعه |
| سنتی برای قطعات تکعددی / CNC برای تولید انبوه | ۵۰ تا میلیونها قطعه | ۱ تا ۱۰ قطعه | حجم تولید |
| سنتی برای تعمیرات اورژانسی | نیازمند زمان برای مدلسازی CAD و کدهای G | پاسخدهی آنی بدون نیاز به برنامهنویسی | زمان تحویل فوری |
| CNC برای قطعات انطباقی و تعویضپذیر | ثبات ابعادی کامل در کل سری ساخت 0.0127mm | انحراف ابعادی قابل توجه بین قطعات. بیشتر از 0.127mm | تکرارپذیری ابعادی |
| وابسته به ساختار نیروی انسانی کارخانه | تسلط بر نرمافزارهای CAM و کدهای G | مهارتهای دستی، لمسی و مکانیکی اپراتور | مهارت نیروی انسانی |
پرسشهای متداول (FAQ)
آیا ماشینکاری CNC برای تولید یک قطعه هم به صرفه است؟
برای قطعات ساده با هندسه تخت یا استوانهای، تولید یک قطعه روی ماشین سنتی سریعتر و ارزانتر است. اما اگر آن یک قطعه دارای سطوح پیچیده سهبعدی، رزوه زنی خاص یا تلرانسهای سختگیرانه زیر ۰.۰۱ میلیمتر باشد، تنها روش مطمئن و به صرفه استفاده از دستگاه CNC خواهد بود.
نقطه سربه سر اقتصادی بین تراش CNC و سنتی چه تیراژی است؟
برای قطعات صنعتی با پیچیدگی متوسط، نقطه سربه سر اقتصادی معمولاً بین ۵۰ تا ۱۰۰ قطعه است. در تیراژهای زیر ۵۰ عدد، هزینه آمادهسازی و برنامهنویسی CNC باعث افزایش هزینه واحد میشود، در حالی که در تیراژ بالای ۱۰۰ عدد، سرعت اتوماسیون CNC هزینه را به شدت کاهش میدهد.
تفاوت تلرانس ابعادی CNC و سنتی چقدر است؟
دستگاههای CNC پایداری ابعادی در محدوده 0.0127mm را به صورت تکرارپذیر ارائه میدهند، در حالی که در ماشینکاری سنتی به دلیل خطاهای چشمی ورنیهها و لقی پیچهای دستی، تلرانس عمومی در محدوده 0.1mm قرار دارد.