دایکاست یا ریختهگری تحت فشار، روشی برای تولید قطعات فلزی است که در آن فلز مذاب با فشار بالا داخل یک قالب فلزی تزریق میشود. آلومینیوم به علت وزن کم، یکی از فلزات پرکاربرد در این فرآیند است؛ آلومینیوم قابلیت ریختهگری مناسبی دارد و میتوان از آن قطعاتی با شکلهای پیچیده و دیوارههای نسبتاً نازک تولید کرد. به همین دلیل، از دایکاست آلومینیوم در تولید قطعات خودرو، تجهیزات صنعتی، لوازم خانگی، تجهیزات الکتریکی و بسیاری از محصولات دیگر استفاده میشود.
در ادامه، مراحل دایکاست آلومینیوم، انواع روشهای آن، دستگاه و قالب مورد استفاده، آلیاژهای مناسب، روشهای کنترل کیفیت و عوامل مؤثر بر اقتصادی بودن تولید را بررسی میکنیم.
مراحل دایکاست آلومینیوم
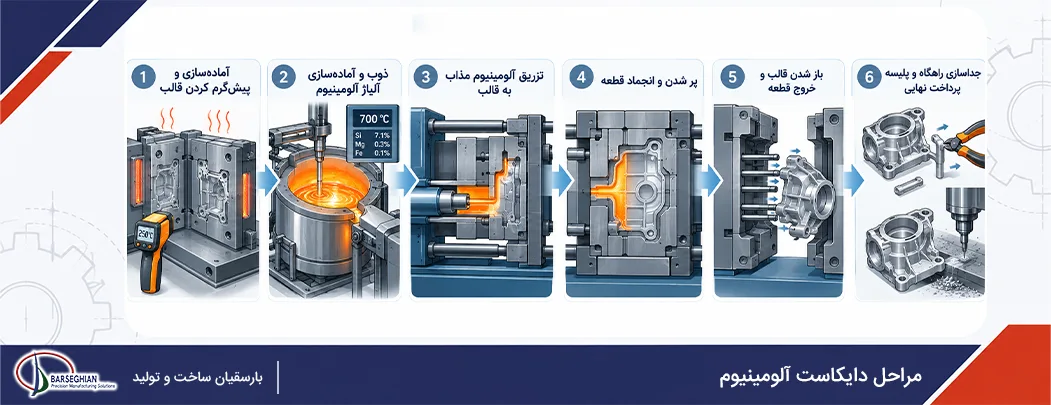
فرآیند دایکاست آلومینیوم از چند مرحله پشت سر هم تشکیل میشود، کیفیت قطعه به نحوه اجرای هر مرحله وابسته است. ابتدا قالب برای رسیدن به شرایط کاری مناسب آماده میشود و آلیاژ آلومینیوم نیز در کوره ذوب و از نظر دما و ترکیب شیمیایی کنترل میشود.
بعد از تشکیل قطعه، قالب باز میشود و سیستم پران آن را خارج میکند. در نهایت، راهگاهها و پلیسههای اضافی جدا شده و بسته به نیاز قطعه، عملیاتهایی مانند ماشینکاری یا پرداخت سطح روی آن انجام میشود. در این مرحله، برای رسیدن به ابعاد و تلرانسهای موردنظر میتوان از خدمات CNC استفاده کرد. در ادامه، هر یک از این مراحل را جداگانه بررسی میکنیم.
آمادهسازی و پیشگرم کردن قالب
قالب پیش از شروع تولید باید به دمای مناسب برسد. قالب سرد باعث میشود آلومینیوم مذاب هنگام ورود، زودتر از حد لازم خنک شود و تمام حفره را بهدرستی پر نکند. در نتیجه، احتمال ایجاد عیوبی مانند پر نشدن، اتصال ناقص جریانها و تغییرات نامطلوب در سطح قطعه افزایش پیدا میکند.
در کنار تنظیم دما، سطح قالب نیز باید تمیز و آماده باشد. پیش از تزریق، وضعیت مسیرهای خنککاری، سیستم پران و بخشهای متحرک قالب بررسی میشود تا فرآیند بدون مشکل آغاز شود.
ذوب و آمادهسازی آلیاژ آلومینیوم
پس از آماده شدن قالب، نوبت به آمادهسازی آلیاژ آلومینیوم میرسد. آلیاژ در کوره تا دمای مناسب ذوب میشود، اما صرفاً ذوب شدن فلز برای ورود به دستگاه کافی نیست. دمای مذاب باید در محدوده مناسب نگه داشته شود تا هنگام انتقال و تزریق، سیالیت لازم را داشته باشد و بهدرستی در قالب جریان پیدا کند.
ترکیب شیمیایی مذاب نیز اهمیت زیادی دارد. مقدار عناصر آلیاژی باید با گرید موردنظر مطابقت داشته باشد؛ زیرا تغییر ترکیب میتواند روی قابلیت ریختهگری، استحکام، ماشینکاری و رفتار قطعه در زمان تولید اثر بگذارد.
تزریق آلومینیوم مذاب به قالب
پس از آماده شدن آلومینیوم مذاب، مقدار مشخصی از آن وارد محفظه تزریق دستگاه میشود. پیستون دستگاه، مادهی مذاب را با سرعت بالا به سمت قالب حرکت میدهد. در این مرحله، سرعت و فشار تزریق باید متناسب با طراحی قطعه و قالب تنظیم شود؛ چون تغییر این پارامترها میتواند بر نحوه پر شدن حفره و کیفیت نهایی قطعه اثر بگذارد.
تزریق در چند مرحله انجام میشود. در ابتدا، پیستون با سرعت کمتری حرکت میکند تا مادهی مذاب بهآرامی به سمت ورودی قالب برود و جریان آن نامنظم نشود. سپس با رسیدن پیستون به موقعیت مشخص، سرعت افزایش پیدا میکند تا حفره قالب در مدت کوتاهی با مذاب پر شود.
پر شدن و انجماد قطعه
پس از ورود مذاب به قالب، جریان آلومینیوم باید تمام بخشهای حفره را بهدرستی پر کند. شکل قطعه، ضخامت دیوارهها، مسیر حرکت مذاب و طراحی راهگاهها در این مرحله اهمیت زیادی دارند. اگر جریان مذاب بهدرستی هدایت نشود، ممکن است بعضی قسمتها زودتر سرد شوند و قطعه بهطور کامل شکل نگیرد.
همزمان با پر شدن قالب، حرارت مذاب به دیوارههای فولادی قالب منتقل میشود و آلومینیوم شروع به منجمد شدن میکند. سرعت انتقال حرارت به دمای قالب، دمای مذاب، ضخامت قطعه و عملکرد سیستم خنککاری بستگی دارد. پس از تکمیل انجماد، قطعه شکل نهایی خود را حفظ میکند و میتوان قالب را برای خارج کردن آن باز کرد.
باز شدن قالب و خروج قطعه
پس از اینکه آلومینیوم داخل قالب به اندازه کافی منجمد شد، دو نیمه قالب از یکدیگر فاصله میگیرند تا قطعه از حفره خارج شود.
خروج قطعه معمولاً با کمک سیستم پران انجام میشود. پینهای پران با حرکت کنترلشده به قسمتهایی از قطعه فشار وارد میکنند و آن را از نیمه متحرک قالب جدا میکنند. محل قرارگیری این پینها باید با دقت انتخاب شود تا فشار نامناسب باعث ایجاد فرورفتگی یا تغییر شکل قطعه نشود. بعد از خروج قطعه، قالب دوباره بسته میشود و برای سیکل بعدی آماده خواهد شد. تکرار منظم این مراحل یکی از عوامل مهم در حفظ کیفیت یکنواخت قطعات در تولیدهای تیراژ بالا است.
انواع روشهای دایکاست آلومینیوم
روش دایکاست آلومینیوم با توجه به نوع دستگاه، نحوه ورود آلومینیوم مذاب به قالب و شیوه اعمال فشار به چند شکل انجام میشود. در ادامه، تفاوت این روشها را به زبان ساده بررسی میکنیم تا مشخص شود هرکدام برای چه شرایطی کاربرد دارند.
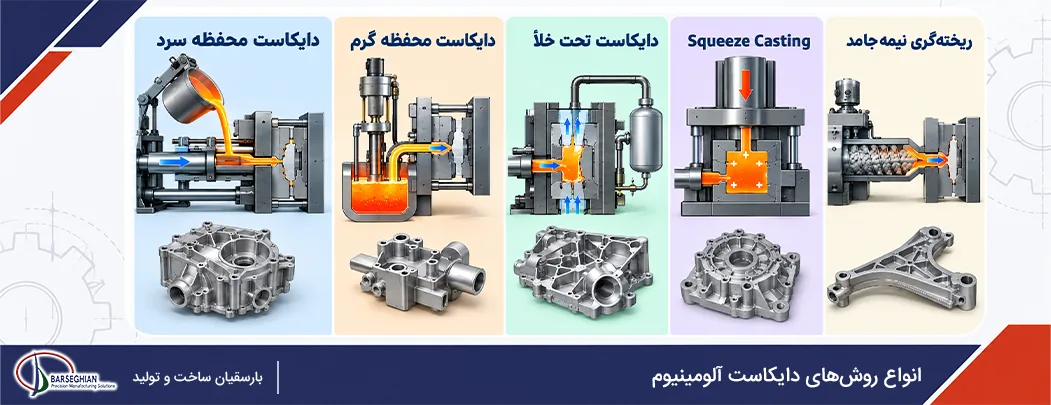
- دایکاست محفظه سرد: در این روش، آلومینیوم مذاب برای هر سیکل به محفظه تزریق منتقل میشود و پیستون آن را با فشار بالا وارد قالب میکند. چون سیستم تزریق بهطور دائم در تماس با مذاب آلومینیوم نیست، فرسایش تجهیزات بهتر کنترل میشود.
- دایکاست محفظه گرم: در این روش، محفظه تزریق در داخل یا نزدیک کوره قرار دارد و مادهی مذاب مستقیماً وارد سیستم تزریق میشود. به دلیل دمای بالای آلومینیوم مذاب و تأثیر آن بر عمر تجهیزات، محفظه گرم معمولاً روش اصلی برای دایکاست آلومینیوم محسوب نمیشود.
- دایکاست تحت خلأ: در این روش، بخشی از هوای داخل قالب پیش از پر شدن یا همزمان با ورود آلومینیوم مذاب خارج میشود.
- Squeeze Casting: در این روش، مادهی مذاب هنگام انجماد تحت فشار قرار میگیرد و فشار برای مدت مشخصی حفظ میشود. این کار میتواند به کاهش تخلخل ناشی از انقباض کمک کند و در شرایط مناسب، استحکام و کیفیت داخلی قطعه را بهبود دهد. این روش بیشتر برای قطعاتی استفاده میشود که خواص مکانیکی اهمیت زیادی دارند.
- ریختهگری نیمهجامد: در این روش، آلیاژ در حالت نیمهجامد، وارد قالب میشود. این روش با دایکاست معمولی تفاوت دارد و به دلیل امکان کنترل بهتر جریان ماده و کاهش برخی عیوب، در دسته روشهای پیشرفته ریختهگری قرار میگیرد.
بهترین آلیاژ آلومینیوم برای دایکاست
برای دایکاست نمیتوان یک آلیاژ را بهعنوان بهترین گزینه برای همه قطعات معرفی کرد.در میان آلیاژهای مورد استفاده در دایکاست، A380، A360، A383 و A413 از گزینههای شناختهشده هستند. جدول زیر تفاوتهای اصلی این آلیاژها را بهصورت خلاصه نشان میدهد.
| آلیاژ | ویژگی شاخص | کاربرد | مقاومت به خوردگی | قابلیت ریختهگری |
| A380 | تعادل مناسب بین استحکام، ریختهگری و ماشینکاری | قطعات صنعتی، خودرو و محفظهها | متوسط | خوب |
| A360 | مقاومت مناسب در برابر خوردگی و استحکام خوب | قطعات در معرض رطوبت یا محیط خورنده | خوب | خوب |
| A413 | سیالیت و مقاومت مناسب در برابر خوردگی | قطعات با نیاز به آببندی و مقاومت محیطی | خوب | خوب |
| B390 | سختی و مقاومت به سایش بالاتر | قطعات تحت سایش و بار مکانیکی | متوسط | متوسط |
بنابراین، انتخاب آلیاژ باید از مشخصات خود قطعه شروع شود، نه صرفاً از میزان استفاده یک گرید در بازار. برای مثال، اگر مقاومت به خوردگی اولویت اصلی باشد، معیار انتخاب با قطعهای که تحت سایش قرار دارد متفاوت خواهد بود.
مزایای دایکاست آلومینیوم
- سرعت بالای تولید: زمان هر سیکل تولید کوتاه است و در صورت تنظیم درست دستگاه و قالب، میتوان تعداد زیادی قطعه را در مدت زمان نسبتاً کمی تولید کرد.
- مناسب برای تولید تیراژ بالا: هزینه اولیه قالب در تولید تعداد زیاد قطعه بهتر توجیه میشود و قیمت تمامشده هر قطعه کاهش پیدا میکند.
- دقت ابعادی مناسب: قالب فلزی و کنترلشده بودن فرآیند باعث میشود قطعات تولیدشده ابعاد نسبتاً یکنواختی داشته باشند.
- امکان تولید قطعات پیچیده: با طراحی مناسب قالب میتوان قطعاتی با حفرهها، شیارها، دیوارههای نازک و جزئیات مختلف تولید کرد.
- سطح مناسب قطعه: قطعه خروجی از قالب معمولاً سطح یکنواختی دارد و در بسیاری از موارد به عملیات پرداخت گسترده نیاز ندارد.
- کاهش عملیات ماشینکاری: اگر قالب با دقت طراحی شده باشد، میتوان بسیاری از ابعاد نهایی را مستقیماً در مرحله ریختهگری ایجاد کرد و حجم ماشینکاری را کاهش داد.
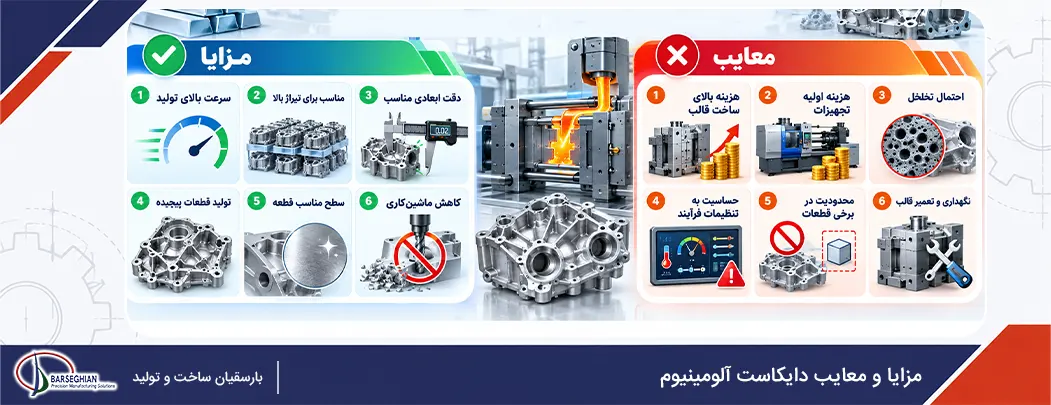
معایب دایکاست آلومینیوم
- هزینه بالای ساخت قالب: قالب دایکاست باید از فولاد مناسب ساخته شود و طراحی و ساخت آن به زمان و هزینه قابل توجهی نیاز دارد. به همین دلیل، این روش برای سفارشهای بسیار کمتعداد همیشه اقتصادی نیست.
- هزینه اولیه تجهیزات: دستگاه دایکاست، کوره، تجهیزات جانبی و سیستمهای کنترل و خنککاری سرمایهگذاری اولیه قابل توجهی میخواهند.
- احتمال ایجاد تخلخل: اگر طراحی قالب یا پارامترهای فرآیند بهدرستی کنترل نشوند، ممکن است هوا یا گاز در قطعه محبوس شود و تخلخل ایجاد کند.
- حساسیت به تنظیمات فرآیند: دمای مذاب و قالب، سرعت تزریق، فشار، زمان سیکل و شرایط خنککاری همگی روی کیفیت قطعه اثر دارند. تغییر نامناسب هرکدام میتواند باعث ایجاد عیب شود.
- محدودیت در برخی قطعات: برای قطعات بسیار بزرگ، بسیار ضخیم یا پروژههایی با تیراژ پایین، ممکن است روشهای دیگری از نظر فنی یا اقتصادی گزینه مناسبتری باشند.
- هزینه و زمان نگهداری قالب: قالب در طول تولید تحت فشار و سیکلهای حرارتی مکرر قرار میگیرد و به بازرسی، تعمیر و در برخی موارد تعویض اجزای فرسوده نیاز دارد.
سوالات متداول
- تفاوت دایکاست آلومینیوم با ریختهگری ماسهای چیست؟
در دایکاست از قالب فلزی دائمی و تزریق تحت فشار استفاده میشود، در حالی که در ریختهگری ماسهای قالب معمولاً از ماسه ساخته میشود و برای هر قطعه یا هر سری تولید به آمادهسازی مجدد قالب نیاز است. - چرا در قطعات دایکاست آلومینیوم تخلخل ایجاد میشود؟
تخلخل میتواند دلایل مختلفی داشته باشد؛ از جمله حبس گاز، شرایط نامناسب پر شدن قالب،
طراحی نامناسب سیستم راهگاهی یا مشکلات مربوط به انجماد. - آیا قطعات دایکاست آلومینیوم قابل ماشینکاری هستند؟
بله. بسیاری از قطعات دایکاست آلومینیوم پس از ریختهگری تحت عملیاتهایی مانند تراشکاری، فرزکاری، سوراخکاری یا رزوهزنی قرار میگیرند. میزان ماشینکاری به دقت موردنیاز و طراحی قطعه بستگی دارد. - عمر قالب دایکاست چقدر است؟
عمر قالب عدد ثابتی ندارد و به عواملی مانند جنس فولاد، طراحی قالب، تعداد سیکل تولید، دمای قالب و مذاب، سیستم خنککاری و نحوه نگهداری بستگی دارد.