فرزکاری CNC چیست و چه تفاوتی با روشهای سنتی دارد؟
CNC مخفف Computer Numerical Control یعنی کنترل عددی کامپیوتری که یک فناوری الکترومکانیکی پیشرفته است که فرآیندهای تولید صنعتی را با استفاده از کدهای کامپیوتری و بدون نیاز به دخالت مداوم نیروی انسانی، اتوماتیک میسازد. فرزکاری CNC به عنوان یکی از بخش های مهم این فناوری، یک روش ساخت کاهشی (Subtractive Manufacturing) به شمار میرود.
در این روش، یک بلوک صلب از ماده خام (فلز، پلاستیک، چوب یا سرامیک) بر روی میز یا بستر دستگاه فیکس میشود و ابزارهای برشی چرخشی چندنقطهای (Multi-point Cutting Tools) با چرخش پرسرعت، لایهبهلایه مواد اضافی را از روی قطعه کار جدا میکنند تا هندسه و تلرانس نهایی قطعه کار حاصل شود.
بسیاری از افراد فرزکاری را با سوراخکاری ساده (دریل) اشتباه میگیرند؛ در حالی که در متهکاری، ابزار صرفا در راستای محور خود (به صورت محوری) وارد قطعه کار میشود؛ در مقابل، ابزار برشی فرزکاری معمولا با زاویه ۹۰ درجه نسبت به محور خود بر روی قطعه کار حرکت میکند و به کمک شیارهای مارپیچی خود (Flutes)، همزمان با باربرداری، برادهها و سفالهها را از ناحیه برش خارج میکند.
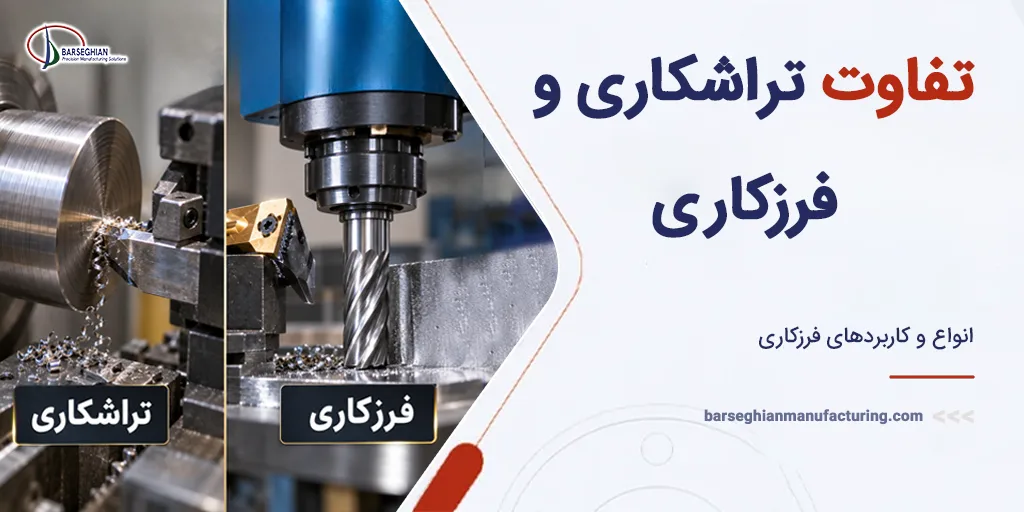
تفاوت فرزکاری CNC با تراشکاری (Lathing vs. Milling)
هرچند هر دو دستگاه فرزکاری و تراشکاری CNC از تکنولوژی کنترل کامپیوتری برای برادهبرداری استفاده میکنند، اما از نظر کینماتیک حرکت، ساختار محورها و هندسه قطعات خروجی تفاوتهای بنیادینی با یکدیگر دارند.
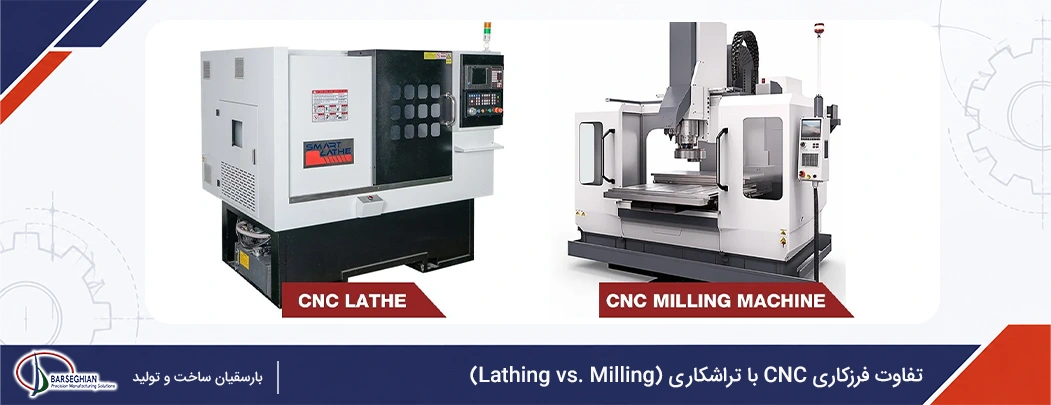
کینماتیک حرکت و جهت برادهبرداری: مهمترین تفاوت عملکردی این دو دستگاه در منبع دوران هندسی خلاصه میشود. در دستگاه تراشکاری، قطعه کار به صورت دورانی حول محور خود میچرخد (توسط چاک یا سهنظام دستگاه) و ابزار برشی تکنقطهای و ثابت (Single-point Tool) با حرکت خطی بر روی آن، مواد را حذف میکند.
در مقابل، در دستگاه فرزکاری قطعه کار بر روی میز ثابت مهار شده است و ابزار برشی چندنقطهای چرخشی با سرعت بالا دوران میکند تا فرآیند برش را پیش ببرد.
پیکربندی و ساختار محورها: دستگاههای تراش سنتی یا تراشهای CNC پایه معمولا بر روی ۲ محور حرکتی X و Z فعالیت میکنند. در تراشکاری، محور Z حامل ابزارگیر (تارت) است که در امتداد ریل بستر حرکت میکند. در مقابل، دستگاههای فرز CNC حداقل مجهز به ۳ محور حرکتی اصلی X، Y، Z هستند.
محور عمود عمقی اضافه (محور Y) به فرز قابلیت رفتوبرگشت به جلو و عقب را میدهد که تراشهای ساده فاقد آن هستند. در فرزهای ۳ محور عمودی، محور Z صرفا ارتفاع و عمق نفوذ ابزار را کنترل میکند و محورهای X و Y با درونیابی همزمان، کانتورها، سطوح خمیده و مسیرهای برادهبرداری غیرخطی را شکل میدهند. فرزهای پیشرفتهتر ۴ یا ۵ محوره حتی از محورهای چرخشی اضافی مانند A، B یا C برای زوایای پنهان قطعه استفاده میکنند.
نوع قطعات و هندسه تولیدی: تراشکاری بهترین روش برای ساخت قطعات متقارن، استوانهای یا مخروطی (مانند شفتها، پیچها، بولتها و بازوهای متقارن) است. اما فرزکاری برای تولید سطوح تخت، جیبها (حفرهها)، شیارهای موازی یا مارپیچ، چرخدندهها و قطعات سهبعدی غیرمتقارن با هندسه فوقالعاده پیچیده طراحی شده است.
مراکز مولتیتسک تراش-فرز (Turn-Mill): در ماشینکاری مدرن، دستگاههای پیشرفتهای به نام Turn-Mill Centers وجود دارند که هر دو کینماتیک را با هم ادغام کردهاند؛ در این دستگاهها ابزار و قطعه کار میتوانند به طور همزمان در جهتهای مخالف دوران کنند تا قطعات پلیمورف پیچیده بدون نیاز به تغییر ستاپ تولید شوند.
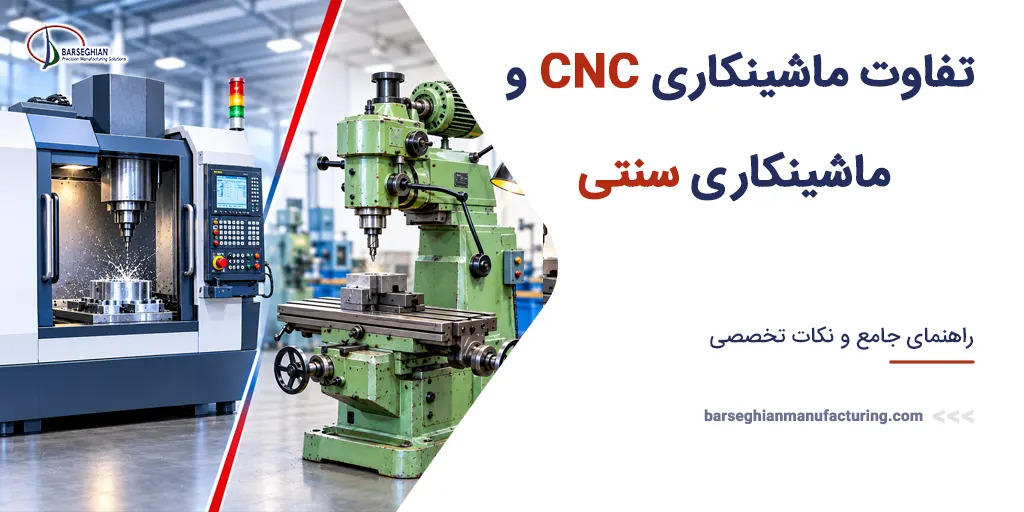
مقایسه ماشینکاری CNC و ماشینکاری منوال (دستی)
انتقال از ماشینکاری منوال (دستی) به ماشینکاری CNC، تحولی مهم در دقت و راندمان تولید ایجاد کرده است که در ادامه به این تفاوت ها می پردازیم.
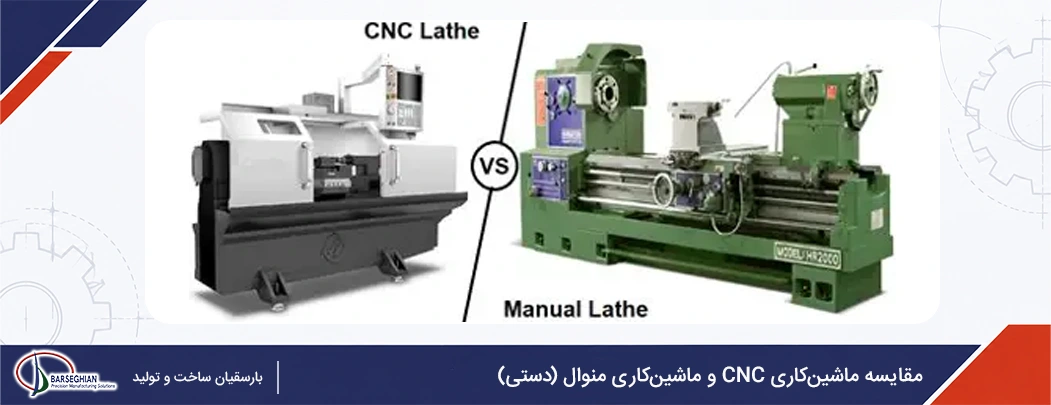
روش کنترل و میزان اتوماسیون: در ماشینکاری دستی، تمام حرکات ابزار و قطعه کار توسط اپراتور ماهر و به صورت دستی از طریق چرخدستیها، اهرمها و سوئیچها کنترل میشود. در مقابل، ماشینکاری CNC به سیستمهای اتوماسیون دیجیتال و کدهای کامپیوتری G-code و M-code متکی است؛ جایی که پالسهای واحد کنترل (MCU) موتورهای محرک و بالاسکروها را با دقت میکروثانیهای به حرکت درمیآورند.
دقت ابعادی و تکرارپذیری: در ماشینکاری منوال، زبری و تلرانس سطح مستقیما به لرزش دست، تمرکز، خستگی و مهارت اپراتور وابسته است و تکرارپذیری بسیار پایینی دارد. در تولید دستی extended، خطای کارور به طور طبیعی انباشته شده و انحرافات ابعادی بین قطعات مشابه حتی به ۰.۱۲۷ میلیمتر یا بیشتر میرسد. ماشینکاری CNC با استفاده از سیستمهای فیدبک حلقه بسته و سرووموتورها، موقعیت ابزار را دائم کالیبره کرده و به تلرانس یکنواخت و تکرارپذیر ۰.۰۱۲۷ میلیمتر (حدود ۲ تا ۳ میکرون) دست پیدا میکند.
پیچیدگی هندسی: ماشینکاری منوال به ایجاد خطوط مستقیم، سوراخها و رزوههای ساده محدود است. تغییر همزمان جهت حرکت در سه محور به صورت دستی غیرممکن است. اما هماهنگی خودکار محورها در فرزکاری CNC (مخصوصا ۵ محور همزمان) اجازه میدهد تا پیچیدهترین سطوح با فرم آزاد (plus-form surfaces)، پروانهها، زوایای مخروطی و قطعات منحنی پزشکی بدون خطا تولید شوند.
زمان آمادهسازی (Setup Time) و انعطافپذیری: در ماشینهای دستی زمان ستاپ اولیه برای کارهای تک و ساده فوقالعاده کوتاه است؛ اپراتور قطعه را مهار کرده و بلافاصله برش را آغاز میکند (برای مثال ستاپ یک پین ساده حدود ۱۰ دقیقه طول میکشد). به همین دلیل منوال برای تعمیرات فوری یا نمونههای اولیه ساده بیرقیب است. در فرز CNC، شروع کار نیازمند طراحی CAD، استخراج مسیر ابزار در CAM و بارگذاری جیکد است که فرآیندی زمانبر است. اما پس از ثبت برنامه، انعطافپذیری دیجیتال CNC بینظیر است؛ دستگاه میتواند بیش از ۱۰۰ برنامه را ذخیره کند و تغییر فرآیند تولید با یک کلیک انجام شود.
هزینه اولیه و هزینههای جاری: سرمایهگذاری اولیه برای خرید ماشینهای دستی بسیار ارزان تر است. در سمت دیگر، یک دستگاه فرز CNC به دلیل سختافزار پیشرفته کنترلی به بودجه زیادی نیاز دارد. با این حال، در تولید انبوه، روش دستی به شدت هزینهبر است زیرا برای هر ماشین به یک اپراتور تماموقت در هر شیفت نیاز است؛ در حالی که در اتوماسیون CNC، یک اپراتور نیمهماهر نیز میتواند کار چندین دستگاه فعال همزمان را نظارت کند و هزینه دستمزد به ازای هر قطعه به شدت کاهش مییابد.
دستگاه فرز CNC چگونه کار میکند؟ (فرآیند ۴ مرحلهای تولید)
این فرآیند اتوماتیک بر اساس یک برنامهریزی دیجیتالی در چهار مرحله کلی شامل طراحی سهبعدی CAD، تبدیل به کدهای حرکتی CAM، آمادهسازی و کالیبراسیون دستگاه و اجرای ماشینکاری انجام می شود که در ادامه به توضیح آن ها می پردازیم.
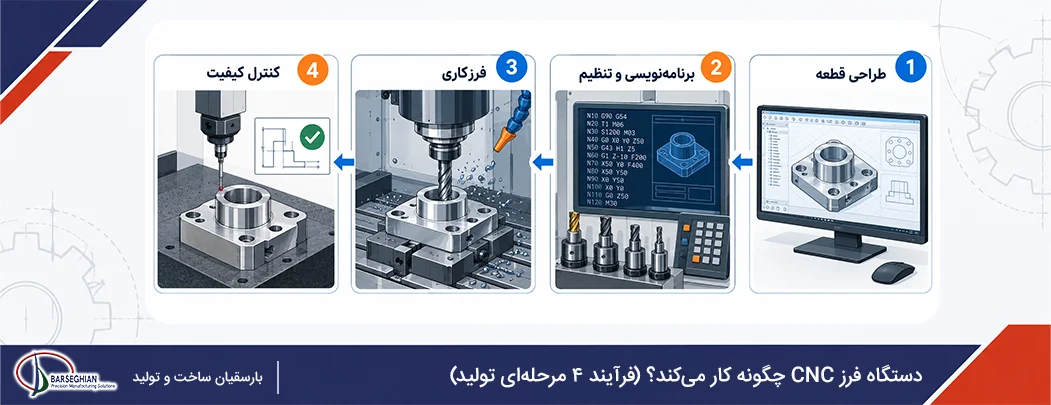
گام اول: طراحی مدل هندسی سه بعدی (CAD)
فرآیند تولید با طراحی صنعتی قطعه کار در محیط نرمافزارهای طراحی به کمک کامپیوتر (CAD) مانند SolidWorks، CATIA و Autodesk Fusion 360 آغاز میشود. در این مرحله، طراحان با استفاده از مدلسازی پارامتریک و صلب، ابعاد، ویژگیهای هندسی و تلرانسهای دقیق قطعه را پیادهسازی میکنند. این شبیهسازی دیجیتال نیاز به ساخت نمونههای اولیه فیزیکی گرانقیمت را از بین برده و ویرایش طرح را ساده میسازد. خروجی نهایی این مرحله در قالب فایلهای استاندارد برداری مانند STEP یا IGES صادر میشود.
گام دوم: تبدیل مدل هندسی به کدهای حرکتی (CAM)
فایل CAD طراحیشده وارد محیط نرمافزارهای ساخت به کمک کامپیوتر (CAM) میشود. نرمافزار CAM استراتژیهای برادهبرداری را تحلیل کرده و مدل سه بعدی را به دستورالعملهای متنی الفبایی عددی تبدیل میکند که برای کامپیوتر دستگاه قابل درک باشد. این دستورات در قالب G-code (کدهای هندسی مسیر حرکت) و M-code (توابع عملکردی سختافزار ماشین) تدوین شده و پارامترهای حیاتی نظیر مسیر دقیق ابزار، نرخ پیشروی (Feed Rate)، سرعت چرخش اسپیندل (RPM) و عمق هر پاس برشی را تعریف میکنند.
گام سوم: تنظیم، کالیبراسیون و آمادهسازی دستگاه (Setup)
پیش از اجرای برنامه، اپراتور بلوک صلب ماده خام (فلز، پلیمر یا کامپوزیت) را با استفاده از فیکسچرهایی مانند گیرههای دقیق دستی، هیدرولیکی یا فکهای پنوماتیک روی میز کار دستگاه فرز کاملا محکم و صلب مهار میکند. سپس با استفاده از ابزارهای اندازهگیری دقیق مانند پروبهای لمسی (Touch Probes) یا لبهیابها، نقطه مبدأ صفر قطعه کار (Workpiece Zero) به دقت کالیبره شده و به کنترلر معرفی میگردد. در نهایتقت کالیبره شده و به کنترلر معرفی میگردد. در نهایتشها) درون هولدرها و داخل اسپیندل سوار میشوند.
گام چهارم: اجرای نهایی فرآیند ماشینکاری اتوماتیک
برنامه G-code از طریق درگاههای ورودی (مانند USB یا شبکههای صنعتی) استارت، ماشین (MCU) بارگذاری میشود. پس از زدن دکمه استارت، فرآیند برادهبرداری اتوماتیک بدون دخالت مستقیم دست آغاز میشود. اسپیندل با سرعت تعیینشده دوران کرده و محورهای حرکتی با هدایت بالاسکروها، ابزار برشی چرخشی چندنقطهای را در امتداد مسیرهای برنامهریزیشده به حرکت درمیآورند. مایع خنککننده به صورت سیلابی جهت دفع حرارت شدید و خروج برادهها روی ناحیه برش پاشیده میشود و سنسورهای سیستم فیدبک به طور پیوسته موقعیت واقعی را برای اصلاح خطاهای احتمالی به کنترلر گزارش میکنند.
معرفی قطعات و اجزای اصلی دستگاه فرز CNC
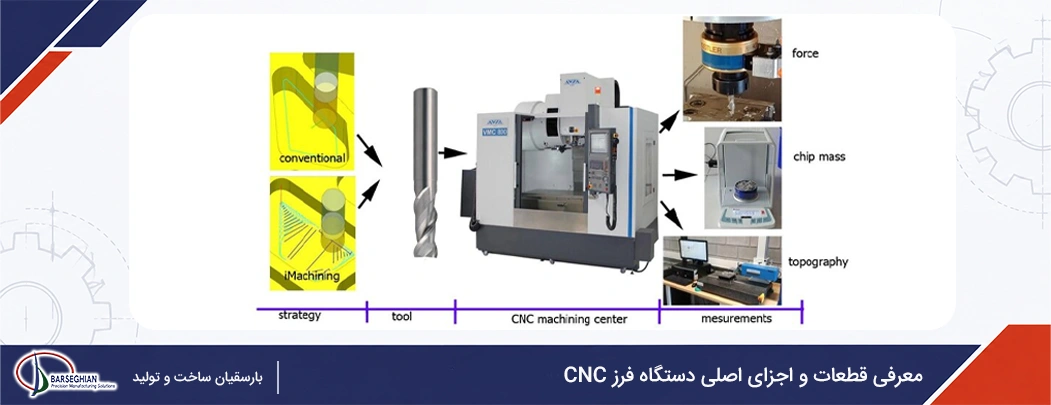
عملکرد هماهنگ و بدون نقص فرزکاری تحت تاثیر تعامل دقیق قطعات زیرسیستمهای مکانیکی، حرکتی، الکترونیکی و کمکی دستگاه قرار دارد:
شاسی، بستر و ستونهای دستگاه (Frame & Bed & Columns)
بستر (Bed) و قاب (Frame): بستر سنگین و فریم دستگاه، پایه و پی اصلی سازه هستند که کل اجزای متحرک، میز کار و ستونها را بر روی خود حمل میکنند. این بخشها معمولا از چدن خاکستری (به دلیل وجود ساختار گرافیت ورقی با قابلیت فوقالعاده مستهلک کردن لرزشها) یا بتن پلیمری/سرامیکهای معدنی (با میرایی ارتعاش ۱۰ برابر چدن و ثبات حرارتی عالی) ریختهگری میشوند تا در برابر نیروهای برشی دینامیکی سنگین، پایداری هندسی دستگاه را حفظ کنند.
ستونها (Columns): سازههای عمودی مستقر روی بستر هستند که تکیهگاه حرکت عمودی محور Z و هوزینگ اسپیندل اصلی به شمار میروند. ستونها باید صلبیت بسیار بالایی داشته باشند تا حین سوراخکاری و فرزکاری عمودی سنگین دچار خمش و انحراف زاویه نشوند.راف زاویه نشوند. این بخش اغلب مخازن روانکاری و را نیز در خود جای میدهد.
اسپیندل یا دوک اصلی (Spindle)
اسپیندل (دوک چرخشی) قلب حرکتی دستگاه است که درون هوزینگ صلب خود مستقر شده و با دریافت توان مستقیم از موتور (به صورت کوپل مستقیم، گیربکسی یا تسمهای)، ابزار برشی را با سرعتهای بسیار بالا (RPM بالا) به چرخش درمیآورد. اسپیندل از طریق هولدرها، چنگزنی بسیار محکمی روی ابزار ایجاد میکند تا گشتاور مورد نیاز را برای نفوذ در متریالهای سخت مهندسی انتقال دهد. مکانیزمهای پیشرفته اسپیندل مجهز به کشو برقی (Power Drawbar) پنوماتیکی یا هیدرولیکی برای قفل و آزاد کردن سریع هولدرها و همچنین کانالهای ژاکت آب خنککننده برای پیشگیری از دفرمه شدن حرارتی شفت هستند.
واحد کنترل ماشین (MCU)؛ مغز الکترونیک سیستم
واحد کنترل ماشین (MCU) که به عنوان کنترلر یا کامپیوتر صنعتی شناخته میشود، مغز متفکر و پردازشگر الکترونیکی مرکزی دستگاه فرز است. این واحد برنامه متنی جیکد را از پورتهای ورودی دریافت کرده، سطر به سطر رمزگشایی و پردازش میکند. سپس با محاسبات ریاضی درونیابی (خطی، قوسی و مارپیچی)، دستورات موقعیت محورها را به پالسهای الکتریکی فرکانسبالا تبدیل کرده و به درایورهای موتورها ارسال میکند. MCU همزمان سیگنالهای ایمنی (استاپ اضطراری، لیمیت سوئیچها) را مانیتور کرده و توابع جانبی مثل پمپ کولنت، روانکاری و بازوی تعویض ابزار را مدیریت میکند.
سیستمهای حرکتی و درایو (سروو موتورها، ریلها و بال اسکرو)
سروو موتورها (Servo Motors): موتورهای دقیق جریان متناوب (AC Brushless) هستند که سیگنالهای فرمان را از MCU دریافت کرده و گشتاور حرکتی دقیق را با سرعت کنترلشده روی محورها اعمال میکنند.
بال اسکرو (Ball Screws): سیستمهای مجهز به شفت رزوهای غلتشی دقیق و مهرههای حاوی ساچمههای بازگردشی که حرکت چرخشی سروو موتورها را با راندمان بالا، فرسایش کم و لقی (Backlash) نزدیک به صفر به جابهجایی خطی بسیار دقیق تبدیل میکنند.
ریلهای راهنمای خطی (Linear Guideways): ریلهای هاردنشده فولادی مجهز به واگنهای واجد رولبرینگ یا ساچمه که با کاهش اصطکاک، هدایت روان، مستقیم و بدون انحراف میز کار و محورها را در راستای خطوط دکارتی تضمین میسازند.
سیستم تعویض ابزار خودکار (ATC) و انبار ابزار (Tool Magazine)
انبار یا مخزن ابزار (Tool Magazine): سیستم انبارش چرخشی (Carousel)، زنجیری یا طبلشکل که ابزارهای مختلف ماشینکاری را به تعداد ۴۰ الی ۳۰۰ ابزار منحصربهفرد درون چنگکهای خود ذخیره و سازماندهی میکند.
تعویضکننده خودکار ابزار (ATC): مکانیزم بازوی مکانیکی سریع که در حین اجرای کدهای تعویض ابزار (M06)، ابزار فعلی اسپیندل را خارج نموده، انبار ابزار را چرخانده و ابزار جدید را در کمتر از ۳ ثانیه داخل اسپیندل بارگذاری میکند. این سیستم توقف تولید را به حداقل رسانده و ماشینکاری چندمرحلهای را کاملا خودکار میسازد.
سنسورهای فیدبک و کنترلهای حلقه بسته (Feedback Sensors)
این سیستم سنجش شامل انکودرهای نوری پالسی (Pulse Encoders) متصل به انتهای شفت موتورها و خطکشهای نوری مستقیم (Linear Gratings) یا سینکرونایزرهای القایی نصبشده بر روی ریلهای محورها است. این سنسورها سرعت و موقعیت خطی میکروثانیهای میز کار یا شفت را به طور مداوم اسکن کرده و به درایور و MCU بازخورد میدهند. کنترلر با مقایسه دائم موقعیت تئوریک برنامه و موقعیت فیزیکی گزارششده، هرگونه انحراف ناشی از خطای مکانیکی یا انبساط حرارتی را در کسری از ثانیه اصلاح میکند (سیستم حلقه بسته).
سیستمهای کمکی (خنککننده، روانکاری اتوماتیک و مدیریت براده)
سیستم خنککنستم خنککننده (Coolant System): پمپ و نازلهایی کهاز مه یا سیلابی را با فشار بالا به نقطه درگیری ابزار و قطعه کار اسپری میکنند تا حرارت شدید برادهبرداری را دفع، زبری سطح را بهبود و عمر ابزار را افزایش دهند.
روانکاری خودکار (Lubrication System): پمپ مرکزی زمانبندیشده که دوز مشخصی از روغن روانساز را به طور دائم به ریلهای راهنما و ساچمههای بالاسکرو تزریق میکند تا استهلاک و اصطکاک را مهار سازد.
مدیریت براده (Chip Conveyor & Tray): سینیهای شیبدار تحتانی متصل به نوار نقالههای تخلیه براده (کانوایرهای حلزونی یا تسمهای) که وظیفه جمعآوری و راندن سفالههای داغ فلزی را به بیرون از کابین بر عهده دارند تا مانع از انسداد حرکت محورها شوند.
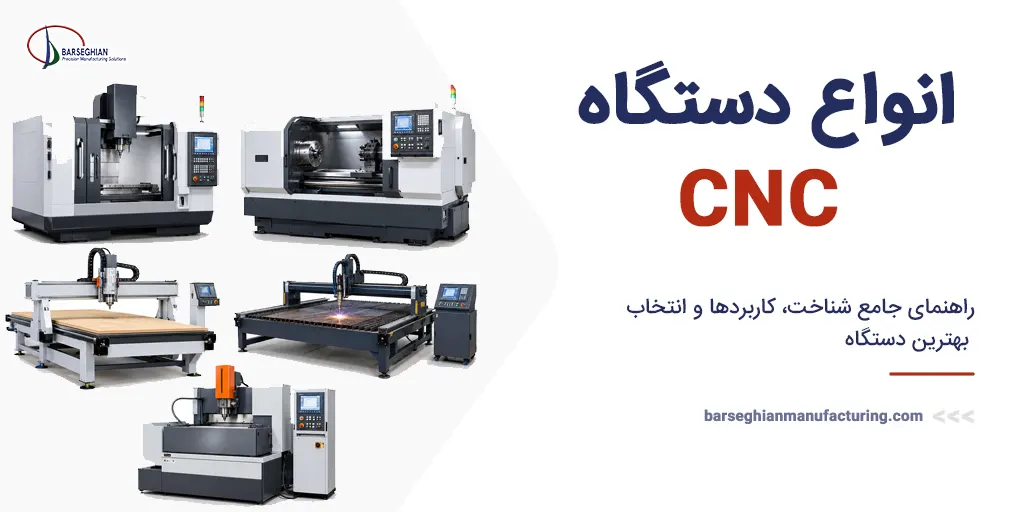
انواع دستگاه فرز CNC بر اساس پیکربندی محورها
تعداد محورهای حرکتی فعال، درجات آزادی حرکت ابزار نسبت به قطعه کار و پتانسیل ساخت هندسههای پلیمورف پیچیده را تعریف میکند:
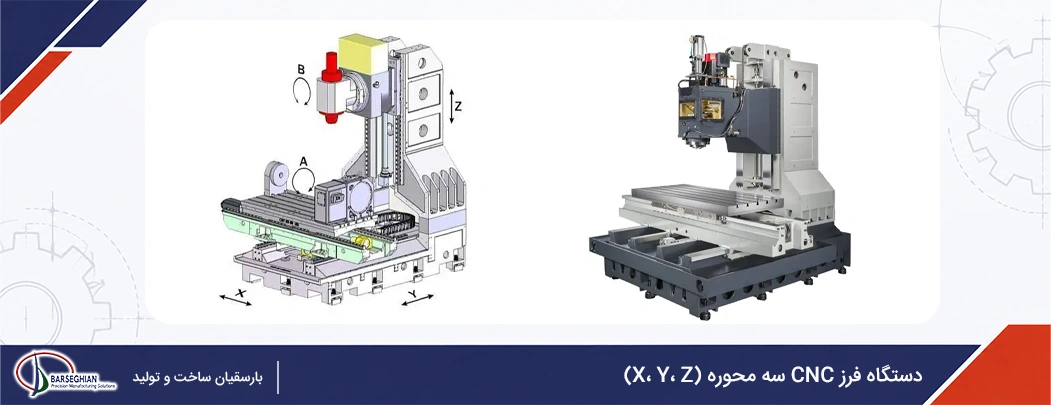
دستگاه فرز CNC سه محوره (X، Y، Z)
رایجترین و اقتصادیترین پیکربندی فرزکاری است که در آن ابزار برشی در سه محور خطی دکارتی شامل طول (X)، عرض (Y) و ارتفاع یا عمق باردهی (Z) حرکت میکند در حالی که قطعه کار روی میز کار ثابت است. این مدل برای قطعات ساده، سطوح تخت، شیارزنی، کفتراشی و سوراخکاری انتخابی فوقالعاده است. بزرگترین محدودیت سیستم ۳ محوره این است که برای ماشینکاری وجوه مختلف قطعه، اپراتور ناچار است دستگاه را متوقف کرده و قطعه کار را به صورت دستی مجددا فیکس و ستاپ کند (ستاپ چندگانه) که این امر ریسک انباشت خطای موقعیتدهی را افزایش میدهد.
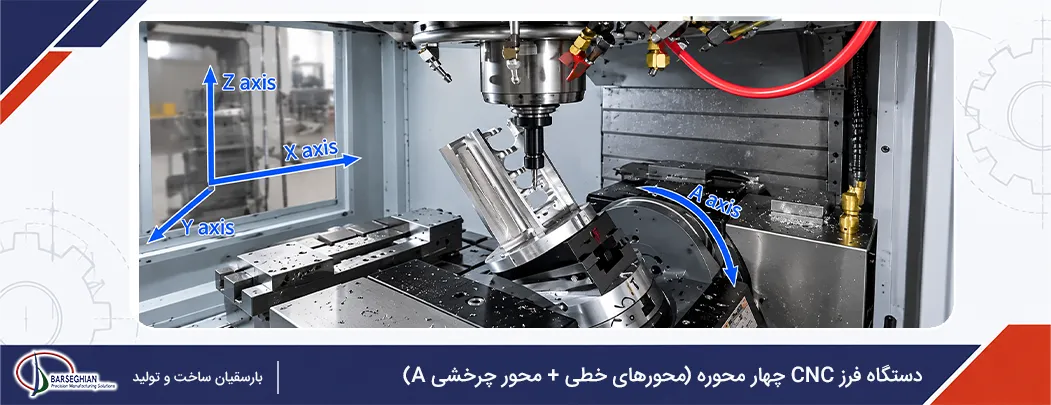
دستگاه فرز CNC چهار محوره (محورهای خطی + محور چرخشی A)
در این مدل، علاوه بر سه راستای خطی X، Y و Z، یک محور دورانی کمکی نیز اضافه میگردد که معمولا به نام محور دورانی A (چرخش حول راستای محور X) یا محور B (چرخش حول Y) شناخته میشود. این قابلیت به لطف افزودن میز روتاری (Rotary Table) یا کیت چرخشی روی بستر فراهم میشود. این کینماتیک بستری بینظیر برای شیارزنیهای مارپیچی روی استوانهها، دندهزنی، ساخت میلسوپاپها، پروانهها و قطعات چندوجهی بدون نیاز به تغییر ستاپ قطعه ایجاد میکند.
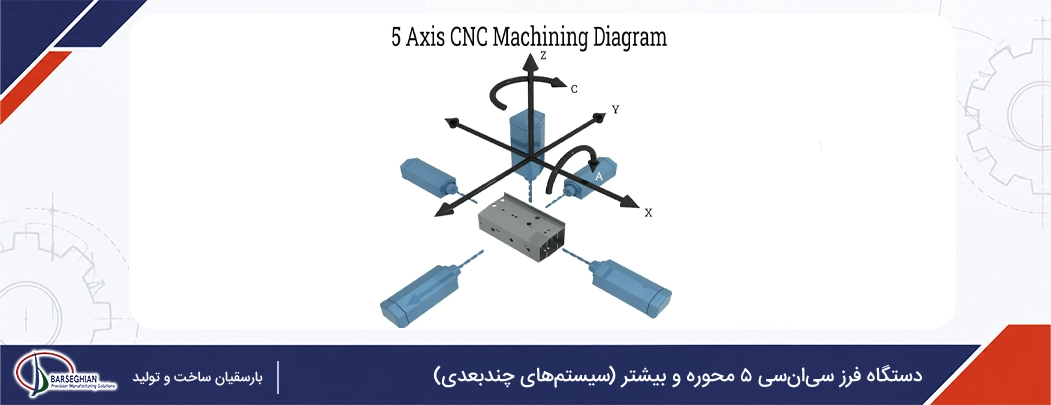
دستگاه فرز سیانسی ۵ محوره و بیشتر (سیستمهای چندبعدی)
پیشرفتهترین سیستم فرزکاری مدرن است که جابهجایی در سه جهت خطی X، Y و Z را با دوران همزمان در دو جهت چرخشی اضافی ادغام میکند. این کینماتیک انعطافپذیر به دو شیوه کلی طراحی میشود: کینماتیک هِد (Head Kinematics) که در آن کلهگی اسپیندل در دو جهت میچرخد، و کینماتیک میز گهوارهای (Table Kinematics) که چرخش و زاویهگیری بر عهده میز کار چرخنده است. فرزکاری ۵ محوره اجازه میدهد ابزار با زاویهگیری مداوم و در یک ستاپ واحد به تمامی سطوح قطعه دسترسی داشته باشد. این روش برای تراش قطعات فوقپلیمورف با فرمهای آزاد (plus-form) مانند ایمپلرهای موتور جت، پروتزهای پزشکی ظریف تیتانیومی و قالبهای بسیار پیچیده کاربرد حیاتی دارد. ماشینهای فوقحرفهایتر حتی میتوانند تا ۹ محور حرکتی مجزا را مدیریت کنند.
انواع فرز CNC بر اساس موقعیت قرارگیری اسپیندل
جهتگیری دوک اصلی نسبت به بستر دستگاه، پویایی فضای کاری، صلبیت بارگذاری و استراتژیهای مدیریت تخلیه براده را متمایز میسازد:
دستگاه فرز CNC عمودی (VMC)؛ پرکاربرد و اقتصادی
در مراکز ماشینکاری عمودی (Vertical Machining Centers)، شفت اسپیندل به صورت کاملا عمود بر میز کار مهار شده و ابزار برشی به صورت عمودی (در راستای محور Z) با سطح فوقانی قطعه کار درگیر میشود.
مزایا: طراحی ساختار سادهتر، دید عالی اپراتور به قطعه حین فرزکاری، کاربری آسان و زمان کوتاه ستاپ، قیمت خرید اولیه بسیار معقولتر و اقتصادی بودن قطعات تعمیری نسبت به مدلهای افقی. VMC برای قالبسازی، قطعات تخت، سوراخکاری و حکاکی گزینهای همهکاره است.
محدودیتها: بزرگترین ضعف این ساختار، انباشت مداوم برادههای داغ در داخل حفرهها و جیبهای قطعه کار به دلیل پاشش عمودی ابزار است. این انباشت مانع از روانکاری تمیز شده و ممکن است برادههای اضافی بین لبه ابزار و متریال گیر کنند که این مسئله باعث آسیب زدن به کیفیت زبری سطح پرداخت و سایش سریع کاتر میگردد.
دستگاه فرز CNC افقی (HMC)؛ بهینهشده برای تولید سنگین
در مراکز ماشینکاری افقی (Horizontal Machining Centers)، شفت اسپیندل به موازات سطح زمین و به صورت افقی قرار گرفته و کاتر با وجوه جانبی قطعه کار تماس برقرار میکند.
مزایا: مهمترین مزیت فنی HMC در مدیریت سقوط برادهها است؛ برادهها به لطف نیروی طبیعی گرانش زمین بلافاصله به پایین و درون سینی تخلیه سقوط میکنند و ناحیه برش همواره عاری از ضایعات باقی میماند که صیقلی بودن همیشگی زبری سطح پرداخت و طول عمر بالای ابزار را تضمین میسازد. همچنین سازه HMC فوقالعاده صلب طراحی شده، ارتعاشات دستگاه را به شدت مهار کرده و مجهز به سیستمهای تعویض پالت اتوماتیک (Pallet Changers) دوگانه است که اجازه میدهد همزمان با کارکرد دستگاه روی یک پالت، اپراتور پالت دیگر را بارگذاری کند.
محدودیتها: این ماشینآلات سنگین به دلیل مکانیزمهای سختافزاری پیچیده، ابعاد بزرگتر، قیمت سرمایهگذاری اولیه بسیار بالایی دارند و فضای کارگاهی وسیعی را اشغال میکنند. از این رو استفاده از آنها صرفا برای خطوط تولید انبوه ۲۴ ساعته و قطعات بزرگ با حجم برادهبرداری بالا توجیه مالی دارد.
سایر مدلهای تخصصی دستگاه فرز CNC
فرزهای دروازهای (Double Column / Gantry)
در فرزهای دروازهای، حرکت محور Z بر روی یک سازه دو ستونه (دروازه) انجام میشود که این ساختار برای ابعاد ماشینکاری بسیار بزرگ و ساخت قطعات سنگین طراحی شده است. در این کینماتیک، تیرک بالاسری (Overhead Beam) روی ریلهای دو طرف دستگاه جابهجا میشود در حالی که میز کار ثابت باقی میماند. این طراحی فضای کار باز و وسیعی را ایجاد میکند که برای فرزکاری و برشکاری قطعات بزرگ سنگی، فلزی، چوبی، پلاستیکی و پلیمری نظیر اسلبهای سنگ، کاشی و سرامیک کاملا ایدهآل است. با این حال، جابهجایی این ساختارهای بزرگ دروازهای نیازمند همگامسازی بسیار دقیق دو موتور محرک (Dual-Drive Synchronization) است تا از بروز هرگونه انحراف و لقی مکانیکی حین جابهجایی محورها جلوگیری شود.
فرز یونیورسال (Universal Mills)
ماشینهای فرز یونیورسال به هِدهای چرخشی مخصوصی مجهز هستند که به اسپیندل امکان میدهد هم در وضعیت عمودی و هم در وضعیت افقی تغییر وضعیت دهد. علاوه بر این، میز کار این ماشینها قابلیت زاویهگیری و چرخش تا زاویه ۴۰ الی ۴۵ درجه به چپ و راست را داراست. این کینماتیک انعطافپذیر به همراه تجهیزات جانبی متعددی نظیر کلهگیهای عمودی، روتاری، اسلاتینگ و دستگاه تقسیم تفاضلی، به ماشین توانایی انجام کارهای متنوعی نظیر فرزکاری شیارهای مارپیچ، چرخدندهها، تیغههای فرزکاری و دندههای حلزونی پیچیده را بدون مشکل فنی میدهد.
فرز بورینگ (Boring CNC)
دستگاههای بورینگ CNC به طور تخصصی برای سوراخکاریهای بسیار دقیق، گشاد کردن، کالیبراسیون میکرومتری و صیقلی کردن نهایی قطرهای داخلی سوراخهای فلزی سنگین طراحی شدهاند. این دستگاهها برای پردازش قطعات بسیار بزرگ و سنگین نظیر بدنه سیلندر موتور لوکوموتیوها و خودروها کاربرد حیاتی دارند. در این فرآیند، مته یا ابزار داخلتراشی (Boring Bar) با بهرهگیری از چقرمگی خمش فوقالعاده بالا، ارتعاشات را در اعماق سوراخهای بلند مهار کرده و تلرانسهای بسیار تنگ هندسی را محقق میسازد.
دستگاه فرز دندهزنی (Gear CNC)
این ماشینآلات تخصصی به منظور تولید انواع چرخدندههای خورشیدی، هلیکال، مخروطی، ساده، حلزونی و مارپیچ با دقت گام میکرومتری به کار میروند. عملیات دندهزنی با ابزارهای برشی چرخشی (مانند هاب یا کاترهای فرمدار دندهزنی) به صورت پلهبهپله و تحت فرآیندهای اتوماتیکی نظیر هابینگ (Hobbing)، شِیپینگ (Shaping) و سنگزنی دندانه انجام میشود. لبههای برشی تیز این ابزارها حفظ یکنواختی تلرانس گام دندهها را تضمین میکند و این ماشینها در دو پیکربندی افقی و عمودی در صنایع تولید چرخدندههای دقیق خودروسازی و هوافضا استفاده میشوند.
دستگاه فرز رومیزی، خانگی و مینیاتوری
دستگاههای فرز مینیاتوری یا خانگی نوعی فرز رومیزی سبک هستند که با برق شهری کار کرده و وزن پایینی دارند که حملونقل آنها را ساده میسازد. این ماشینآلات کماکان مجهز به کینماتیک سهمحوره پایه هستند و با وجود داشتن محدودیت در قدرت، ابعاد حرکتی محورها و دقت در مقایسه با فرزهای بزرگ صنعتی، ساختار عملکردی مشابهی دارند. فرزهای مینیاتوری برای کارگاههای کوچک با محدودیت مالی و فضایی، افراد تازهکار، جواهرسازی، مجسمهسازی، حکاکی ظریف روی چوب یا مبلمانسازی و ساخت بردهای مدار چاپی مینیاتوری گزینهای کارآمد هستند.
دستگاههای تراش-فرز همزمان (Turn-Mill centers)
دستگاههای مولتیتسک یا مراکز تراش-فرز (Turn-Mill / Mill-Turn)، تلفیقی بینقص از کینماتیک دورانی ماشین تراش و فرزکاری در یک ستاپ واحد هستند. در این ماشینآلات، قطعه کار بر روی چاک اسپیندل دوران میکند (تراشکاری) و همزمان ابزارهای چرخنده چندنقطهای فعال (Live Tooling) با حرکت در محورهای مختلف، فرآیندهای فرزکاری، سوراخکاری و قلاویزکاری را بدون نیاز به باز کردن قطعه به صورت اتوماتیک اجرا میکنند. این ترکیب سبب کاهش زمان ستاپ، حذف خطای جابهجایی دستی قطعه و تولید اتوماتیک قطعات فوقپلیمورف پیچیده با بازدهی بالا میشود.
انواع فرآیندها و عملیات ماشینکاری با فرز CNC
کفتراشی (Face Milling)
در فرآیند کفتراشی، صفحه ماشینکاری کاملا عمود بر راستای محور دوران ابزار برشی (کاتر کفتراش) قرار میگیرد. ابزار کفتراش مجهز به اینسرتهای برشی متعددی در لبه بیرونی (پیرامونی) و پیشانی خود است. در حین کار، دندانههای پیرامونی به سرعت مواد اضافی را باربرداری میکنند، در حالی که دندانههای کف یا پیشانی کاتر با مالش روی سطح، پرداختی صیقلی، هموار و با زبری سطح فوقالعاده عالی روی سطوح تخت مرجع و بیسپلیتهای بزرگ به وجود میآورند. این روش برای صاف کردن سطوح با نرخ برادهبرداری بالا و سوراخهایی با سطح مقطع تخت کاربرد دارد.
پیشانیتراشی یا فرزکاری غلتکی (Plain / Slab Milling)
در فرآیند پیشانیتراشی، محور دوران کاتر کاملا موازی با سطح کار قطعه قرار میگیرد. در این حالت، قطعه کار بر روی میز مهار شده و کاتر بر روی یک آربر افقی مستقر میگردد. دندانههای کاتر موازی با محور چرخشی هستند و برای هموار کردن اسلبهای بزرگ فلزی، ماشینکاری سریع سطوح تخت عریض، تراش شیارهای عریض و شانهتراشی مناسب هستند. کاترهای دندهدرشت با نرخ پیشروی بالا برای خشنکاری سریع و کاترهای دندهریز با سرعت بالا برای پرداخت ظریف در این فرآیند استفاده میشوند.
فرزکاری زاویهدار (Angular Milling)
فرزکاری زاویهدار فرآیندی تخصصی برای تراشیدن سطوح تخت یا شیارهایی است که نسبت به محور ابزار برش دارای زاویه مشخصی هستند. این عملیات ابزاری کلیدی برای تولید پخها (Chamfers)، کانالهای دمچلچلهای (Dovetails)، شیارهای V شکل و چرخدندهها به شمار میرود. کاترهای تکزاویهای با زوایای استاندارد نظیر ۴۵، ۵۰، ۵۵ و ۶۰ درجه در این کارگاهها به کار میروند؛ به گونهای که معمولا ابتدا فرزکاری لبهها با فرز انگشتی معمولی به پایان رسیده و سپس ابزار زاویهدار جهت پرداخت نهایی و کالیبره کردن شیار وارد فرآیند میشود.
فرزکاری فرم با اشکال نامنظم (Form Milling)
این تکنیک برای ماشینکاری کانتورهای سهبعدی پیچیده، هندسههای نامنظم و الگوهای منحنی بر روی قطعه کار مورد استفاده قرار میگیرد. کاترهای فرم به صورت اختصاصی با لبههای مقعر، محدب، گرد یا نیمبههای مقعر، محدب، گرد یا نیمدایرهای تراش ابزار، اشکال قرینهای نظیر مهرهها، فرورفتگیهای نیمدایره، زوایای گرد یا کانالهای محدب را با تلرانس و پرداخت بسیار دقیق شکل دهند. این روش کاربرد وسیعی در قالبسازی، دکوراسیون، صنایع هوایی و ساخت قطعات ارگونومیک دارد.
کدهای دستوری G و M در دستگاه فرز CNC چیست؟
سیستم ارتباطی کامپیوتر و ماشین ابزارهای فرزکاری بر پایه کدهای متنی الفبایی عددی به نام کدهای G و M استوار است. این کدها به عنوان زبان مشترک سختافزار و نرمافزار، مسیر حرکت، سرعت و عملکردهای ثانویه سیستم را به پالسهای حرکتی دقیق تبدیل میکنند. کدهای G مستقیما حرکتهای هندسی ابزار را مدیریت میکنند، در حالی که کدهای M وظیفه فرمان دادن به بخشهای سختافزاری و مدارهای کمکی را بر عهده دارند. نوشتن و مدیریت اصولی این کدها سرعت پردازش برنامهها در واحد MCU را بالا برده و حجم خطوط برنامه را به شدت کاهش میدهد.
کدهای حرکت هندسی ابزار (G-Codes)
کدهای G (Geometric Code) دستورالعملهایی هستند که نحوه حرکت ابزار برشی را بر روی بستر و در فضای سهبعدی خطوط دکارت کنترل میکنند. پرکاربردترین کدهای حرکت هندسی در فرزکاری عبارتند از:
- G00 (حرکت خطی سریع): جابهجایی خطی ابزار با حداکثر سرعت دستگاه بدون انجام برادهبرداری جهت موقعیتدهی سریع.
- G01 (درونیابی خطی): درونیابی خطی ابزار برشی در حین درگیری با قطعه کار با نرخ پیشروی (F) مشخص.
- G02 (درونیابی قوسی ساعتگرد): حرکت دایرهای یا مارپیچی ابزار در جهت حرکت عقربههای ساعت.
- G03 (درونیابی قوسی پادساعتگرد): حرکت دایرهای ابزار در خلاف جهت عقربههای ساعت.
- G04 (Dwell – مکث زمانی): توقف موقت حرکت ابزار در یک موقعیت مشخص برای زمان تعیینشده.
- G17 / G18 / G19: انتخاب صفحه کاری فعال به ترتیب برای صفحات XY، XZ و YZ.
- G28: بازگشت اتوماتیک محورهای دستگاه به نقطه صفر یا مرجع ماشین.
- G40 / G41 / G42: کدهای مربوط به لغو (G40)، فعالسازی جبران شعاع ابزار به چپ (G41) و راست (G42) مسیر برش.
- G43: فعالسازی جبران طول ابزار در جهت مثبت محور Z.
- G54 – G59: انتخاب افست مختصات کار یا نقطه صفر قطعه کار روی میز.
- G80 / G81 / G83 / G84: کدهای لغو چرخههای کنسرو شده (G80)، چرخه سوراخکاری ساده مستقیم (G81)، چرخه متهکاری عمیق با حرکت گامبهگام برای تخلیه تراشهها (G83) و چرخه قلاویزکاری راستگرد (G84).
توابع عملکردی و سختافزاری ماشین (M-Codes)
کدهای M (Miscellaneous Code یا توابع ماشین) دستورات متفرقه و جانبی سختافزاری هستند که توابعی غیر از حرکت مستقیم محورها را کنترل میسازند. این کدها با فرمان به سیستمهای هیدرولیک، پنوماتیک و الکترونیک، فرآیندهای جانبی را اتوماتیک میکنند:
- M00: توقف موقت فرآیند برنامه جهت کارهای دستی اپراتور (نظیر کنترل قطعه یا تمیزکاری).
- M01: توقف اختیاری و برنامهریزیشده که بر اساس تصمیم اپراتور روی کنترلر فعال میشود.
- M02: توقف نهایی برنامه ماشینکاری بدون بازگشت خطوط برنامه.
- M03: فعالسازی دوران اسپیندل اصلی در جهت عقربههای ساعت (راستگرد).
- M04: فعالسازی دوران اسپیندل اصلی در خلاف جهت عقربههای ساعت (چپگرد).
- M05: متوقف کردن چرخش اسپیندل اصلی.
- M06: اجرای فرآیند فیزیکی تعویض ابزار اسپیندل به شماره ابزار جدید (T).
- M08: روشن کردن پمپ مایع خنککننده سیلابی برای خنکسازی ناحیه درگیری ابزار.
- M09: خاموش کردن جریان مایع خنککننده نازلها.
- M10 / M11: کدهای فرمان به جکهای پنوماتیک یا هیدرولیکی برای مهار (M10) یا رهاسازی (M11) کلمپها یا سه نظام.
- M30: اتمام کار برنامه، متوقفسازی چرخه، بازگشت مجدد به خط آغازین کدهای G و ریست کردن برنامه.
- M82 / M83: روشن و خاموش کردن اتوماتیک پمپ مرکزی روانکاری ریلهای راهنما.
- M84 / M85: فعال و غیرفعالسازی سیستم اتوماتیک باز و بستهشدن دربهای گارد شیشهای کابین.
- M88 / M89: روشن و خاموش کردن سیستم پمپهای مکش خلاء میزهای چوب یا سنگ.
- M98 / M99: کدهای فراخوانی زیربرنامه یا ماکروها (M98) و پایان زیربرنامه جهت بازگشت به بدنه اصلی کدهای G برنامه (M99).
مزایا و معایب بهکارگیری دستگاه فرز CNC در صنایع
مزایای فنی و اقتصادی (دقت، سرعت و کاهش خطای انسانی)
بهکارگیری دستگاه فرز CNC در صنایع تولیدی مزایای چشمگیری در دو حوزه اقتصاد تولید و کیفیت قطعات به همراه دارد:
دقت تکرارپذیری بینظیر و کیفیت پرداخت بالا: با سرعتهای جابهجایی آزاد خطی محورها تا ۶۰ متر بر دقیقه و دورانهای پرسرعت کاترهای کاربایدی، خطای کارگر به صفر میرسد و انحرافات ابعادی تکرارشونده در حجمهای انبوه کاملا مهار میشود.
بهبود راندمان زمانی و پایداری تولید: دستگاهها توانایی کار مداوم در ۲۴ ساعت شبانهروز را دارند و بدون ایجاد خستوم در ۲۴ ساعت شبانهروز را دارند و بدون ایجاد خست.
کاهش چشمگیر ضایعات مواد و نیروی کار سنگین: استفاده از نرمافزارهای یکپارچه CAD/CAM به طراحان امکان میدهد تا پیش از ماشینکاری فیزیکی، استراتژیها را شبیهسازی کنند و نیاز به ساخت نمونههای اولیه فیزیکی و هزینهبر کاملا برطرف شود. علاوه بر این، یک اپراتور نیمهماهر نیز میتواند بر روی کار چندین دستگاه فعال همزمان نظارت کند که در دستمزد قطعات تولیدی صرفهجویی میگردد.
پشتیبانی از هندسههای پلیمورف سهبعدی: فرزکاری چندمحوره CNC مسیرهایی را برای چرخش و نفوذ زاویهدار کاترها فراهم میکند که مهار دستی آنها با دستگیرههای منوال غیرممکن است.
معایب و محدودیتها
در کنار تمامی پتانسیلهای بینظیر، بهکارگیری این فناوری با محدودیتها و هزینههای خاصی مواجه است:
سرمایهگذاری اولیه بسیار سنگین: بودجه خرید، نصب و لایسنس نرمافزارهای برنامهنویسی در مقایسه با فرزهای دستی فوقالعاده بالا است و برای کارگاههای کوچک با تیراژ تولید پایین توجیه مالی ندارد.
هزینههای بالای نگهداری و لوازم یدکی: قطعات و تجهیزات مکانیکی فرز CNC مانند بالاسکروها، ماژولهای درایور و اسپیندل قیمت بسیار بالایی دارند و سرویس یا کالیبراسیون آنها باید توسط تکنسینهای فنی متخصص انجام شود.
نیاز مبرم به اپراتورها و طراحان مسلط: کاربری دستگاه به مهارتهای مهندسی CAD/CAM و برنامهنویسی کدهای حرکتی نیاز دارد و وجود کوچکترین خطای برنامهنویسی در کدهای M یا G میتواند سبب تصادم شدید ابزار با قطعه کار، انهدام کاتر یا آسیب سنگین به اسپیندل شود.
محدودیت ابعادی و وابستگی به جریان پایدار انرژی: ابعاد قطعات کار همواره به ظرفیت کورس حر ابعاد قطعات کار همواره به ظرفیت کورس حر توان اسپیندل محدود است و دستگاه در صورت قطع موقت برق یا نوسانات فرکانسی دچار توقف کامل خط تولید میگردد.
کاربردهای دستگاه فرز CNC در صنایع
خودروسازی، هوافضا و صنایع نظامی
فرزهای چندمحوره CNC سهم غیرقابلجایگزینی در تولید قطعات حساس این صنایع سنگین بر عهده دارند:
خودروسازی و حملونقل ریلی: تراش دادن دقیق بلوکهای سیلندر موتور لوکوموتیوها و خودروها، میللنگها، سیستمهای سوپاپ، میلتایپیت، شفتهای انتقال قدرت، پوسته گیربکسها و قطعات مهارکننده ارگونومیک.
هواشناسی و هوافضا: ماشینکاری آلیاژهای فوق سخت تیتانیومی و آلومینیوم گرید ۷۰۷۵ برای تولید پروانههای توربین موتورهای جت (ایمپلرها)، بالههای کنترل موشکها، قطعات هواپیماها و نازلهای سوخت ماهوارهها با صلبیت دینامیکی بالا.
صنایع دفاعی و نظامی: ساخت بدنه اسلحهها، لولههای موشکانداز، شاسی تانکها، رادارها و سامانههای هدایت زمینی که نیازمند مقاومت سایشی و استاتیکی بسیار بالایی در شرایط سخت کاری هستند.
مهندسی پزشکی، قالبسازی و الکترونیک
دقت میکرومتری فرزکاری CNC توسعه زیرساختهای مینیاتوری و قالبهای صلب را به شدت تسریع کرده است:
مهندسی پزشکی و دندانپزشکی: فرزکاری آلیاژهای زیستسازگار تیتانیومی برای ساخت پروتزهای سفارشی مفاصل، ایمپلنتهای دندانی صیقلی، ابزارهای جراحی ظریف و اعضای مصنوعی با تلرانسهای زبری صیقلی سطح.
صنایع قالبسازی و ابزارسازی: ساخت قالبهای فوقدقیق تزریق پلاستیک، قالبهای بادی، دایکاست فلزی، سنبه و ماتریسهای پرس سرد و فیکسچرهایی که ساخت قطعات انبوه پلاستیکی و فلزی را بدون انحراف زاویه امکانپذیر میسازند.
الکترونیک و نیمههادیها: برادهبرداری ظریف بدنه گوشیهای هوشمند، ساخت هیتسینکهای آلومینیومی مینیاتوری دفع حرارت پردازندهها، رولرهای ظریف و بردهای مدار چاپی مینیاتوری.