عبارت CNC مخفف عبارت انگلیسی Computer Numerical Control به معنای «کنترل عددی کامپیوتری» یا «کنترل رقمی رایانهای» است. این فناوری پیشرفته روشی نوین برای هدایت، برنامهریزی و فرماندهی خودکار و بدون دخالت مستقیم انسان به ماشینآلات صنعتی است که دستورات حرکتی و ابزاری خود را از طریق دادهها و کدهای عددی پردازششده توسط کامپیوتر صادر میکند.
به کارگیری این فناوری در کارگاهها و خطوط تولید، تحول عظیمی در سرعت، بهرهوری و ظرفیت تولید قطعات مختلف ایجاد کرده است. از آنجا که تمام فرآیندها تحت نظارت مستقیم پردازندههای دیجیتال صورت میپذیرد، احتمال خطای انسانی در تولید قطعات به صفر نزدیک میشود؛ به گونهای که میتوان دقیقترین و ظریفترین اشکال صنعتی را با تلرانسهای میکرونی بر روی انواع متریال مانند فلز، چوب، سنگ، پلاستیک و شیشه پیادهسازی کرد.
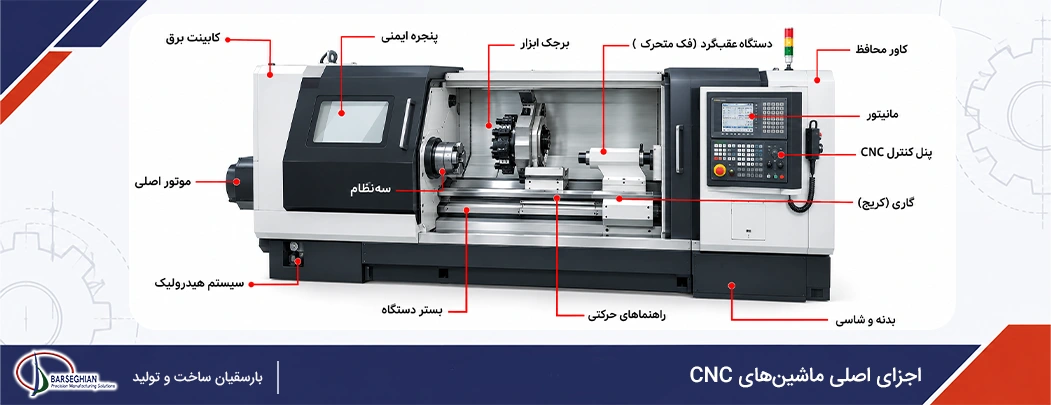 دقت میکرونی و پایداری دستگاههای CNC در حین عملیاتهای سنگین ماشینکاری مدیون ساختار سختافزاری بسیار مهندسیشده و هماهنگی قطعات مختلف مکانیکی و الکترونیکی است. استخوانبندی اصلی دستگاه شامل شاسی و بستر (Bed) است که معمولا از چدن فشرده ریختهگری یا فولاد سنگین ساخته میشود تا ارتعاشات ناشی از کارکرد با سرعتهای بالا را جذب کرده و پایداری هندسی دستگاه را تضمین کند. حرکت ابزارها بر روی این بستر در راستای محورهای حرکتی (مختصات X, Y, Z) برنامهریزی میشود.
حرکت دقیق و بدون خطای این محورها بر روی ریلها و واگنهای خطی (Guideways) صورت میگیرد که در مدلهای لینیر سرعت بالا و کالیبراسیون آسانتر، و در مدلهای باکسی قدرت و صلبیت بالاتری برای کارهای سنگین فراهم میآورند. به علاوه، از آنجا که فرآیند برادهبرداری اصطکاک و دمای بسیار بالایی ایجاد میکند، مجهز بودن دستگاه به سیستم خنککاری (Coolant System) جهت پاشش مایعات مخصوص (مانند آبصابون) بر روی لبه ابزار برش ضروری است؛ این سیستم دما را کنترل کرده، از تغییر شکل حرارتی قطعه جلوگیری میکند و طول عمر ابزار برشی را تا چند برابر ارتقا میدهد.
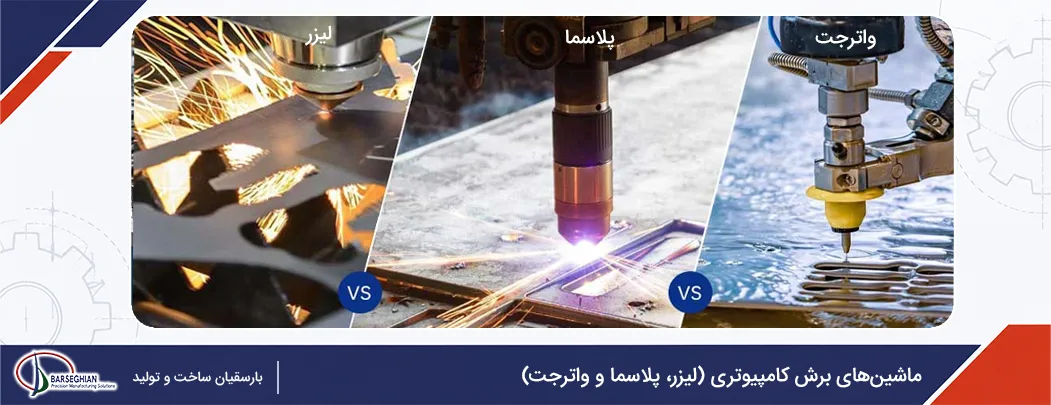 برش مواد اولیه بدون نیاز به تماس مستقیم ابزارهای برشی فیزیکی (مانند مته)، یکی از دستاوردهای ماشینهای برش کامپیوتری است. سه فناوری پیشرو در این بخش به شرح زیر عمل میکنند:
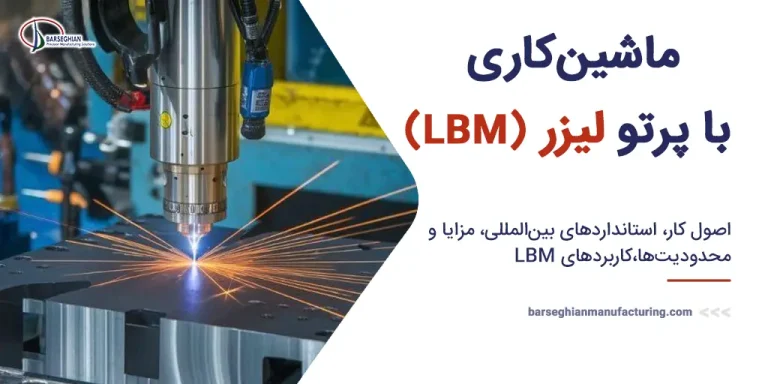
برش لیزری CNC: در این روش، دستگاه از یک پرتو نور متمرکز لیزر با حرارت بسیار بالا برای ذوب، تبخیر و برش مواد استفاده میکند. از آنجا که پرتو لیزر تماس مستقیم فیزیکی با سطح متریال ندارد، سایش ابزار در آن رخ نمیدهد. ویژگی بارز این فناوری، دقت فوقالعاده بالا و خط برشی (Kerf) بسیار نازک بین ۰.۰۵ تا ۰.۲ میلیمتر بر روی انواع ورقهای فلزی و صفحات غیرفلزی (چوب و پلاستیک) است.
برش پلاسما CNC: این دستگاه منحصرا برای برش سریع فلزات ضخیم رسانای الکتریکی (مانند فولاد، آلومینیوم و مس) در صنایع سنگین کاربرد دارد. مکانیزم برش پلاسما بر پایه دمیدن گاز نجیب یا هوای فشرده با سرعت بالا همراه با ایجاد یک قوس الکتریکی قوی استوار است که فلز ضخیم را ذوب کرده و مسیرهای برش را ایجاد میکند.
برش واترجت CNC: واترجت یک فناوری پیشرفته برش سرد است که از ایجاد هرگونه تغییر شکل حرارتی در قطعهکار جلوگیری میکند و برای مواد حساس به دما بسیار مناسب است. عملکرد این دستگاه بر پایه پاشش آب با فشار فوقالعاده بالا از یک نازل باریک است. برای برش متریالهای سخت و مقاوم مانند سنگ، آهن و تیتانیوم، ذرات ساینده سختی همچون شن یا اکسید آلومینیوم با آب مخلوط میشوند تا بدون تولید گرما، برشهایی بینقص ایجاد کنند.
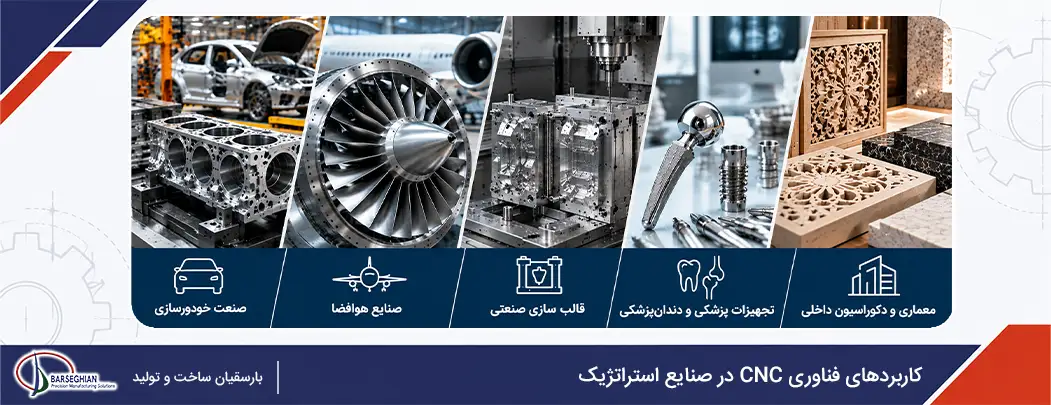 گستردگی کاربری و توانمندیهای بینظیر ماشینآلات کنترل عددی سبب شده است تا امروزه این تجهیزات به ستون فقرات تولید در صنایع حساس و مادر تبدیل شوند. دقت تکرارپذیر بالا و توانایی ساخت قطعات پیچیده بدون خطا، این فناوری را در خطوط مقدم توسعه صنعتی قرار داده است:
صنعت خودروسازی: در این صنعت، خطوط تولید اتوماتیک برای ساخت اجزای استراتژیک موتور، گیربکس، اجزای دقیق سیستم تعلیق و بلوکهای سیلندر موتور به شدت به دستگاههای CNC وابستهاند. علاوه بر این، ساخت سریع و دقیق بدنه فلزی و قالبهای بزرگ بدنه خودرو در تیراژ بالا بدون این اتوماسیون هوشمند امکانپذیر نیست.
صنایع هوافضا: ساخت قطعات حساس مانند پرههای توربین موتورهای جت، بخشهای ساختاری بدنه هواپیماها و قطعات حساس ماهوارهها از آلیاژهای پیشرفته که به تلرانسهای ابعادی فوقالعاده سختگیرانه (زیر میکرون) و بالاترین حد ایمنی نیاز دارند، منحصرا از عهده ماشینهای چندمحوره CNC بر میآید.
قالبسازی صنعتی: یکی از حیاتیترین بخشهای تولید انبوه پلاستیک و فلزات، ساخت قالبهای دقیق صنعتی از جمله قالبهای سنبه ماتریس است. دستگاههای فرزکاری CNC با حکاکی جزئیات میکرونی، قالبهای فوقالعاده باکیفیت و بدون نقصی را برای خطوط تولید انبوه آماده میکنند.
تجهیزات پزشکی و دندانپزشکی: برای تولید ظریفترین ابزارهای جراحی، پروتزهای مفصلی و ایمپلنتهای زیستسازگار متناسب با آناتومی بیماران از متریالهای خاص فلزی، فناوری CNC به عنوان ایمنترین و دقیقترین ابزار انتخاب میشود.
معماری و دکوراسیون داخلی: در طراحی سازهها و دکوراسیون لوکس مدرن، ماشینهای سیانسی مخصوص چوب، سنگ، فلز و امدیاف برای برش صفحات، منبتکاری پیچیده روی مبلمان و ایجاد کارهای سهبعدی تزئینی و نماهای سنگی ساختمان با کمترین میزان هدررفت متریال استفاده میشوند.
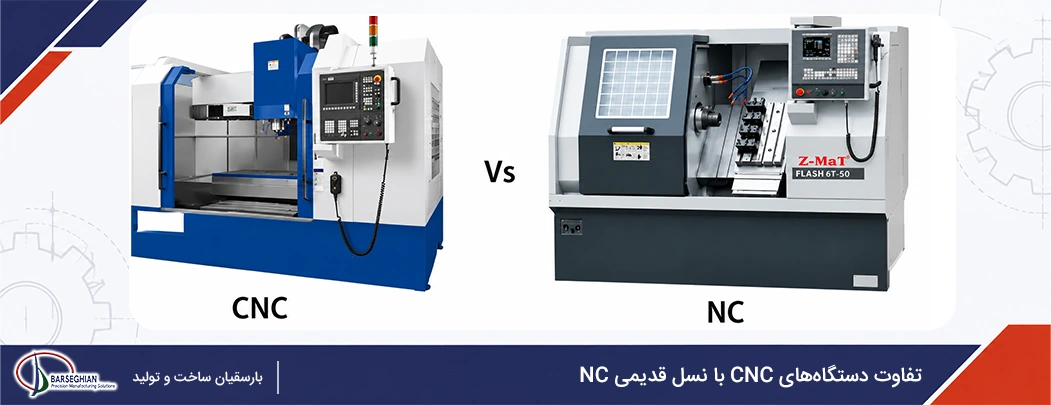
تفاوت دستگاههای CNC با نسل قدیمی NC
تکنولوژی کنترل عددی در ابتدا به صورت سیستمهای NC (Numerical Control) یا کنترل عددی سنتی در دهههای ۱۹۴۰ و ۱۹۵۰ میلادی شکل گرفت. در ماشینهای قدیمی NC، هیچگونه مینیکامپیوتر پردازشگر مرکزی، هوش مصنوعی یا سنسور فیدبک آنی وجود نداشت و فرامین حرکتی مستقیما و به صورت کاملا مکانیکی از کدهای دیجیتالی ثبتشده روی نوارهای کاغذی پانچشده دریافت و اجرا میشد. اما با ورود رایانههای دیجیتال و ریزپردازندهها، نسل پیشرفته CNC متولد شد. دستگاههای مدرن CNC به جای مفسرهای مکانیکی و کارتهای پانچ غیرقابلتغییر، مجهز به یک میکروکامپیوتر مرکزی به عنوان واحد کنترل ماشین (MCU) یا مغز پردازشگر هستند که برنامههای تولیدی را درون حافظه داخلی خود ذخیره و مدیریت میکنند. این معماری نرمافزاری، انعطافپذیری فوقالعادهای به سیستم بخشیده است؛ به طوری که اپراتورها و برنامهنویسان میتوانند به راحتی برنامه را در حین کار بازنویسی، بهینهسازی و اصلاح کنند، فرآیند را قبل از برش واقعی شبیهسازی نمایند و خطاهای احتمالی را سریعا برطرف سازند.
دستگاه سیانسی چگونه کار میکند؟ از طراحی تا قطعه نهایی
نحوه کارکرد دستگاههای CNC یک فرآیند منسجم و گامبهگام دیجیتالی است که ایده اولیه طرح را به یک قطعه فیزیکی دقیق تبدیل میکند. این روال از ۳ مرحله کلیدی تشکیل شده است: 1. طراحی (CAD): ابتدا اپراتور یا طراح هندسه دقیق و مدل دوبعدی یا سهبعدی قطعه مورد نظر را با استفاده از نرمافزارهای طراحی به کمک کامپیوتر (CAD مانند SolidWorks یا اتوکد) ترسیم میکند. 2. برنامهنویسی و تبدیل کد (CAM): در مرحله بعد، مدل سهبعدی به محیط نرمافزارهای ساخت به کمک کامپیوتر (CAM مانند سالیدکم یا مسترکم) وارد میشود تا مسیرهای بهینه حرکت ابزار برش در فضا شبیهسازی شده و در نهایت کدهای عددی برنامهنویسیشده (به ویژه G-code) تولید شوند. 3. اجرا و برادهبرداری کاهشی (Machining): برنامه تولیدی از طریق کابل، شبکه یا USB به سیستم کنترلر دستگاه CNC منتقل میشود. پس از کلمپ صلب ماده خام بر روی میز کار و تنظیم نقطه مبدأ توسط اپراتور، دستگاه به صورت کاملا اتوماتیک حرکت ریلها، محورها و ابزارهای برشی را آغاز کرده و با استفاده از روش تولید کاهشی (برادهبرداری و حذف قسمتهای اضافی)، قطعه نهایی را با دقت بینقص تولید میکند.زبان برنامهنویسی دستگاه؛ تفاوت کدهای G-code و M-code
کدهای استانداردی که به طور پیشفرض ماشینآلات CNC را هدایت میکنند تحت عنوان واحدهای NC یا کلمات دستور شناخته میشوند و به دو دسته اصلی تقسیم میگردند: G-code (کدهای هندسی) و M-code (کدهای عملکردی ماشین). کدهای G (Geometric Code) مستقیما رفتار فیزیکی و هندسی ابزار برشی در فضا را کنترل میکنند. این کدها به دستگاه میگویند ابزار با چه سرعتی، در چه جهتی، به کدام مختصات و با چه روشی (مانند حرکت سریع با G00 یا درونیابی خطی تحت G01) حرکت کند. در مقابل، کدهای M (Machine Code) کنترلکننده قابلیتهای جانبی سختافزار ماشین هستند. این فرامینی مانند روشن و خاموش کردن اسپیندل (مانند M03/M05)، روشن و خاموش کردن مایع خنککننده (M08/M09)، تعویض اتوماتیک ابزار و باز و بسته کردن کاور یا پوشش فیزیکی دستگاه را در حین کار مدیریت میکنند تا شرایط بهینه برای ماشینکاری هندسی قطعه مهیا شود.اجزای اصلی ماشینهای CNC
دقت میکرونی و پایداری دستگاههای CNC در حین عملیاتهای سنگین ماشینکاری مدیون ساختار سختافزاری بسیار مهندسیشده و هماهنگی قطعات مختلف مکانیکی و الکترونیکی است. استخوانبندی اصلی دستگاه شامل شاسی و بستر (Bed) است که معمولا از چدن فشرده ریختهگری یا فولاد سنگین ساخته میشود تا ارتعاشات ناشی از کارکرد با سرعتهای بالا را جذب کرده و پایداری هندسی دستگاه را تضمین کند. حرکت ابزارها بر روی این بستر در راستای محورهای حرکتی (مختصات X, Y, Z) برنامهریزی میشود.
حرکت دقیق و بدون خطای این محورها بر روی ریلها و واگنهای خطی (Guideways) صورت میگیرد که در مدلهای لینیر سرعت بالا و کالیبراسیون آسانتر، و در مدلهای باکسی قدرت و صلبیت بالاتری برای کارهای سنگین فراهم میآورند. به علاوه، از آنجا که فرآیند برادهبرداری اصطکاک و دمای بسیار بالایی ایجاد میکند، مجهز بودن دستگاه به سیستم خنککاری (Coolant System) جهت پاشش مایعات مخصوص (مانند آبصابون) بر روی لبه ابزار برش ضروری است؛ این سیستم دما را کنترل کرده، از تغییر شکل حرارتی قطعه جلوگیری میکند و طول عمر ابزار برشی را تا چند برابر ارتقا میدهد.
کنترلر (Controller)
کنترلر (Controller) به عنوان «مغز متفکر» و واحد پردازش مرکزی دستگاه CNC عمل میکند. وظیفه این بخش دریافت دادههای ورودی برنامهنویسیشده (G-code)، پردازش و تفسیر آنها در زمان واقعی و ارسال فرمانهای الکتریکی دقیق به درایورها و سرووموتورهای محورها جهت انجام حرکتهای هماهنگ است. بروز کوچکترین انحراف یا خطا در پردازش دادهها در کنترلر به تولید قطعات معیوب منجر میشود. در صنعت ساخت و تولید مدرن، سه برند پیشتاز بینالمللی کنترلرهای صنعتی را عرضه میکنند: فانوک (Fanuc – ژاپن): بزرگترین تولیدکننده کنترلرهای CNC در جهان است که محصولات آن به پایداری بالا، سادگی کاربری برای اپراتورهای نیمهحرفهای و قطعات یدکی در دسترس شهرت دارند و انتخاب اول خطوط تولید انبوه صنعتی هستند. زیمنس (Siemens – آلمان): تحت عنوان سری سینومریک شناخته شده و مجهز به پلتفرمهای برنامهنویسی گرافیکی پیشرفته ShopTurn و ShopMill است که فرآیند کار با دستگاه را بدون نیاز به نوشتن مستقیم کد ممکن ساخته و قابلیت لمسی و اتوماسیون همزمان فوقالعادهای برای پروژههای چندمحوره پیچیده ارائه میدهد. هایدنهاین (Heidenhain – آلمان): تخصصیترین کنترلر برای کارهای ظریف و میکرونی است که به دلیل برخورداری از فیدبکهای لحظهای بسیار دقیق و زبان برنامهنویسی مبتنی بر تعاریف هندسی، به عنوان قطعه ایدهآل صنایع هوافضا و قالبسازیهای فوقدقیق مورد استفاده قرار میگیرد.اسپیندل (Spindle)
اسپیندل (Spindle) شفت اصلی و بخش چرخان دستگاه CNC است که وظیفه نگهداری و به گردش درآوردن ابزار برشی (در دستگاه فرز) یا سهنظام قطعهکار را با سرعت فوقالعاده بالا بر عهده دارد. موتور اسپیندل نیروی محرکه مستقیم برادهبرداری را تأمین میکند و میزان قدرت آن (بر حسب اسب بخار یا کیلووات) مستقیما تعیینکننده عمق برش و ظرفیت برادهبرداری از آلیاژها و فلزات بسیار سخت صنعتی است. کنترل سرعت دورانی اسپیندل (RPM) معمولا از طریق یک سیستم اینورتر و با تغییر فرکانس انجام میشود. این قابلیت انعطافپذیری به اپراتور اجازه میدهد تا بر اساس جنس قطعهکار سرعت مناسب را تعیین کند (برای نمونه، دورهای بالا برای چوب و آلومینیوم و دورهای پایینتر با گشتاور بالا برای آلیاژهای سخت فلزی) تا با مهار ارتعاشات، صدمهای به ابزار برشی وارد نشده و در نهایت کیفیت سطح پرداخت قطعه در ایدهآلترین حالت قرار گیرد.انواع دستگاههای CNC بر اساس فرآیند ساخت و متریال
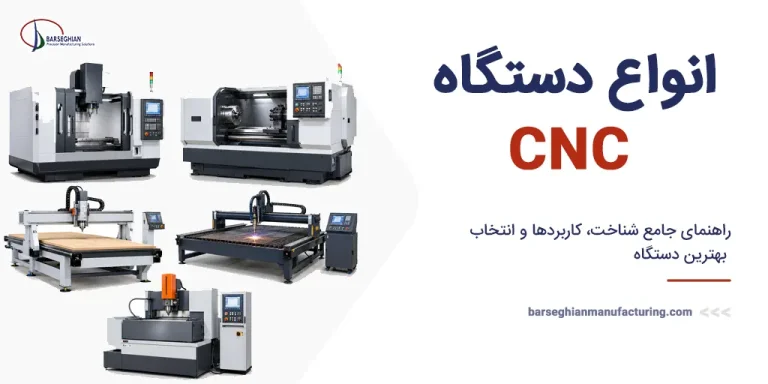
تنوع فرآیندهای صنعتی و تفاوت در ساختار فیزیکی مواد اولیه، سبب شده است تا انواع گوناگونی از ماشینآلات CNC متناسب با نوع متریال و مکانیزم حذف یا شکلدهی به مواد توسعه یابند. این تجهیزات صنعتی مدرن را میتوان از جنبههای مختلفی از جمله عملکرد فیزیکی و ماهیت فرآیند ماشینکاری طبقهبندی کرد.تفاوت بنیادین فرز CNC (Milling) و تراش CNC (Lathe)
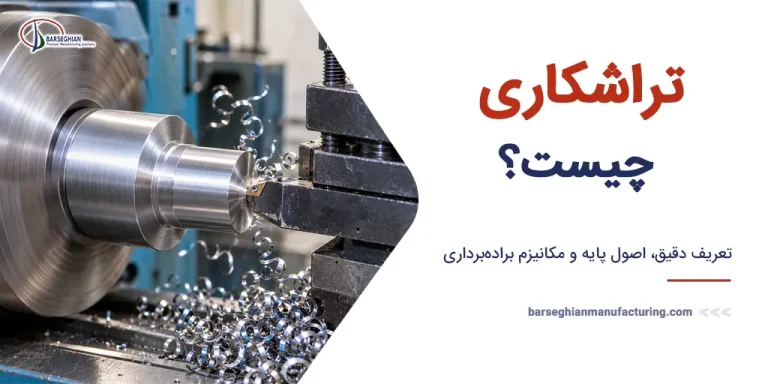
در دنیای ماشینکاری صنعتی، دو فرآیند تراشکاری و فرزکاری به عنوان ستونهای اصلی ساخت قطعات دقیق شناخته میشوند. با این حال، تفاوتهای بنیادینی در نحوه حرکت قطعهکار و ابزار برشی میان این دو سیستم وجود دارد: تراش CNC (Lathe): این ماشین به طور ویژه برای تولید قطعات متقارن، دایرهای، استوانهای و مخروطی نظیر شفتها، بوشها، پیچها و پینها طراحی شده است. مکانیزم عملکرد تراش بدین شکل است که قطعهکار خام درون سه نظام هیدرولیکی یا پنوماتیکی کلمپ شده و با سرعت دورانی بالا حول محور تقارن خود دوران میکند. در این حین، ابزار برشی که یک رنده تراشکاری تکلبه است، به صورت ثابت نگه داشته شده و با حرکت خطی و نفوذ در راستای طول و عرض قطعه (محورهای حرکتی X و Z)، اقدام به برادهبرداری دقیق میکند. فرز CNC (Milling): در این دستگاه فرآیند کاملا معکوس است؛ یعنی قطعهکار به صورت صلب و کاملا ثابت بر روی میز کار دستگاه بند (کلمپ) میشود. ابزار برشی چندلبه (مانند فرز انگشتی یا کفتراش) با سرعت بسیار بالا حول محور خود دوران کرده و با حرکت در جهتهای مختلف و نفوذ به متریال خام، مواد اضافی را جدا میسازد. ماشین فرز به دلیل حرکت ابزار در محورهای متعدد (حداقل محورهای اصلی X, Y, Z)، انعطافپذیری فوقالعادهای داشته و برای تولید قطعات تخت، چندوجهی، ایجاد شیارها، جیبها، حفرهها و قالبهای پیچیده سهبعدی بهترین گزینه است.ماشینهای برش کامپیوتری (لیزر، پلاسما و واترجت)
برش مواد اولیه بدون نیاز به تماس مستقیم ابزارهای برشی فیزیکی (مانند مته)، یکی از دستاوردهای ماشینهای برش کامپیوتری است. سه فناوری پیشرو در این بخش به شرح زیر عمل میکنند:
برش لیزری CNC: در این روش، دستگاه از یک پرتو نور متمرکز لیزر با حرارت بسیار بالا برای ذوب، تبخیر و برش مواد استفاده میکند. از آنجا که پرتو لیزر تماس مستقیم فیزیکی با سطح متریال ندارد، سایش ابزار در آن رخ نمیدهد. ویژگی بارز این فناوری، دقت فوقالعاده بالا و خط برشی (Kerf) بسیار نازک بین ۰.۰۵ تا ۰.۲ میلیمتر بر روی انواع ورقهای فلزی و صفحات غیرفلزی (چوب و پلاستیک) است.
برش پلاسما CNC: این دستگاه منحصرا برای برش سریع فلزات ضخیم رسانای الکتریکی (مانند فولاد، آلومینیوم و مس) در صنایع سنگین کاربرد دارد. مکانیزم برش پلاسما بر پایه دمیدن گاز نجیب یا هوای فشرده با سرعت بالا همراه با ایجاد یک قوس الکتریکی قوی استوار است که فلز ضخیم را ذوب کرده و مسیرهای برش را ایجاد میکند.
برش واترجت CNC: واترجت یک فناوری پیشرفته برش سرد است که از ایجاد هرگونه تغییر شکل حرارتی در قطعهکار جلوگیری میکند و برای مواد حساس به دما بسیار مناسب است. عملکرد این دستگاه بر پایه پاشش آب با فشار فوقالعاده بالا از یک نازل باریک است. برای برش متریالهای سخت و مقاوم مانند سنگ، آهن و تیتانیوم، ذرات ساینده سختی همچون شن یا اکسید آلومینیوم با آب مخلوط میشوند تا بدون تولید گرما، برشهایی بینقص ایجاد کنند.
کاربریهای تخصصی چوب و سنگ (سیانسی چوب و سنگ)
بخش عمدهای از تقاضای بازار اتوماسیون صنعتی، به ماشینهای مخصوص چوب و سنگ اختصاص دارد: سیانسی چوب (CNC Router): این روترها همهکارهترین ماشینآلات در صنایع مبلمان، منبتکاری، معرقکاری و ساخت کابینت هستند که بر روی چوب، امدیاف و پلاستیک کار میکنند. سیانسی چوب در دو مدل کلی عرضه میشود: مدل عمودی که اسپیندل آن ثابت بوده و مته به صورت قائم در محور Z حرکت میکند و بهترین گزینه برای عملیات سوراخکاری و دریلکاری چوب است؛ و مدل افقی که ابزار برشی به موازات میز کار مجهز به ساختار چرخشی جابهجا میشود و به دلیل صلبیت بالا، مهار دوجانبه آربور و توانایی تحمل برشهای سنگین، زمان انجام پروژههای بزرگ را کاهش میدهد. سیانسی سنگ (Stone CNC): این تجهیزات با بهرهگیری از نوک فرزها و ابزارهای الماسه تحت پاشش مداوم و پرفشار آب خنککننده (جهت دفع حرارت اصطکاک سنگ)، کار برادهبرداری را انجام میدهند. ایجاد دکوراسیونهای سنگی ظریف، حکاکی سنگهای مزار، سنگهای یادبود و ساخت تندیسهای پیچیده و سهبعدی از مهمترین کاربریهای این دستگاه است.مزایا و محدودیتهای استفاده از فناوری CNC در تولید
به کارگیری فناوری کنترل عددی رایانهای به جای سیستمهای دستی، تحول شگرفی در زنجیره تولید صنایع ایجاد کرده است. با این حال، تحلیل مهندسی این سیستم نیازمند ارزیابی همزمان نقاط قوت و چالشهای اقتصادی آن است:مزایای فناوری CNC:
دقت میکرونی استثنایی: به دلیل هدایت نرمافزاری و پردازش کدهای عددی، دستگاههای CNC قادر به تولید قطعات ظریف با خطای نزدیک به صفر و تلرانسهای بسیار کم ابعادی هستند. سرعت و بهرهوری بالا: این ماشینآلات میتوانند به صورت ۲۴ ساعته و در تمام طول سال فعال باشند و سرعت و راندمان خط تولید را چند برابر کنند. تکرارپذیری بینقص: از آنجا که تمام مسیرهای ابزار توسط برنامه کامپیوتری کالیبره میشود، مغایرت فیزیکی بین قطعات متوالی حذف شده و هزاران قطعه کاملا یکنواخت تولید میشوند. ایمنی فوقالعاده اپراتور: به علت محصور بودن محیط کاری دستگاههای مدرن، نیاز به تعامل مستقیم و خطرناک دست با ابزارهای چرخان و برنده تیز برطرف شده و نرخ حوادث کاری کارگاهی به شدت کاهش یافته است. توانایی ماشینکاری هندسههای پیچیده: با طراحی مدلهای سهبعدی در کامپیوتر و تبدیل آن به کدهای حرکتی، سختترین زوایا، شیارها و طرحهای منحنی با بالاترین کیفیت پرداخت سطحی اجرا میشوند.محدودیتها و چالشهای فنی:
سرمایهگذاری اولیه بسیار سنگین: هزینه خرید، نصب و راهاندازی دستگاههای صنعتی CNC مجهز به کنترلرها و موتورهای سروو نسبت به ماشینهای دستی کارگاهی فوقالعاده گران است. هزینههای نگهداری و تعمیرات بالا: استهلاک قطعات ظریفی نظیر بال اسکرو، ریل و واگن و بلبرینگهای اسپیندل بالا بوده و تعمیر، کالیبراسیون و بهروزرسانی سیستمهای الکترونیکی و مکانیکی دستگاه مستلزم پرداخت مبالغ کلفت به تکنسینهای فوقتخصص است. عدم توجیه اقتصادی در طرحهای کوچک: فرآیند یادگیری نرمافزار، طراحی CAD/CAM و کالیبراسیون اولیه دستگاه زمانبر است؛ از این رو در کارگاههای سبک، زمان اجرا و ماشینکاری برخی کارهای کوچک به قدری طولانی میشود که هزینه استهلاک دستگاه و برق مصرفی آن، خروجی کار را توجیه نمیکند و روشهای دستی صرفه بیشتری خواهند داشت.کاربردهای فناوری CNC در صنایع استراتژیک
گستردگی کاربری و توانمندیهای بینظیر ماشینآلات کنترل عددی سبب شده است تا امروزه این تجهیزات به ستون فقرات تولید در صنایع حساس و مادر تبدیل شوند. دقت تکرارپذیر بالا و توانایی ساخت قطعات پیچیده بدون خطا، این فناوری را در خطوط مقدم توسعه صنعتی قرار داده است:
صنعت خودروسازی: در این صنعت، خطوط تولید اتوماتیک برای ساخت اجزای استراتژیک موتور، گیربکس، اجزای دقیق سیستم تعلیق و بلوکهای سیلندر موتور به شدت به دستگاههای CNC وابستهاند. علاوه بر این، ساخت سریع و دقیق بدنه فلزی و قالبهای بزرگ بدنه خودرو در تیراژ بالا بدون این اتوماسیون هوشمند امکانپذیر نیست.
صنایع هوافضا: ساخت قطعات حساس مانند پرههای توربین موتورهای جت، بخشهای ساختاری بدنه هواپیماها و قطعات حساس ماهوارهها از آلیاژهای پیشرفته که به تلرانسهای ابعادی فوقالعاده سختگیرانه (زیر میکرون) و بالاترین حد ایمنی نیاز دارند، منحصرا از عهده ماشینهای چندمحوره CNC بر میآید.
قالبسازی صنعتی: یکی از حیاتیترین بخشهای تولید انبوه پلاستیک و فلزات، ساخت قالبهای دقیق صنعتی از جمله قالبهای سنبه ماتریس است. دستگاههای فرزکاری CNC با حکاکی جزئیات میکرونی، قالبهای فوقالعاده باکیفیت و بدون نقصی را برای خطوط تولید انبوه آماده میکنند.
تجهیزات پزشکی و دندانپزشکی: برای تولید ظریفترین ابزارهای جراحی، پروتزهای مفصلی و ایمپلنتهای زیستسازگار متناسب با آناتومی بیماران از متریالهای خاص فلزی، فناوری CNC به عنوان ایمنترین و دقیقترین ابزار انتخاب میشود.
معماری و دکوراسیون داخلی: در طراحی سازهها و دکوراسیون لوکس مدرن، ماشینهای سیانسی مخصوص چوب، سنگ، فلز و امدیاف برای برش صفحات، منبتکاری پیچیده روی مبلمان و ایجاد کارهای سهبعدی تزئینی و نماهای سنگی ساختمان با کمترین میزان هدررفت متریال استفاده میشوند.