برای بستن پیچ روی یک قطعه فلزی، گاهی لازم است داخل قطعه سوراخی ایجاد کنیم که پیچ بتواند به درستی داخل آن قرار بگیرد و محکم شود. در این حالت، تنها سوراخ کردن فلز کافی نیست؛ باید روی دیواره داخلی سوراخ، شیارهایی مارپیچی ایجاد شود تا دندانههای پیچ با آن درگیر شوند. به این شیارها رزوه داخلی میگویند و ابزاری که برای ایجاد آنها به کار میرود، قلاویز نام دارد.
قلاویزکاری فرایندی است که با کمک قلاویز، داخل یک حفره رزوه ایجاد میکند تا امکان بستن پیچ و ساخت اتصالات محکم فراهم شود. این روش در ساخت قطعات ماشین آلات، تجهیزات صنعتی، قطعات خودرو و سازههای فلزی کاربرد دارد. برای اجرای درست آن باید نوع قلاویز، قطر سوراخ اولیه و روش کار را متناسب با جنس قطعه و اندازه پیچ انتخاب کرد؛ زیرا انتخاب نادرست ابزار میتواند به خراب شدن رزوه یا شکستن قلاویز منجر شود.
در این راهنما، با انواع قلاویز، تفاوت قلاویزکاری و حدیده کاری، روش انتخاب مته، مراحل رزوه زنی و راههای خارج کردن قلاویز شکسته آشنا میشوید تا بتوانید این فرایند را بهتر بشناسید و ابزار مناسبتری برای کار خود انتخاب کنید.
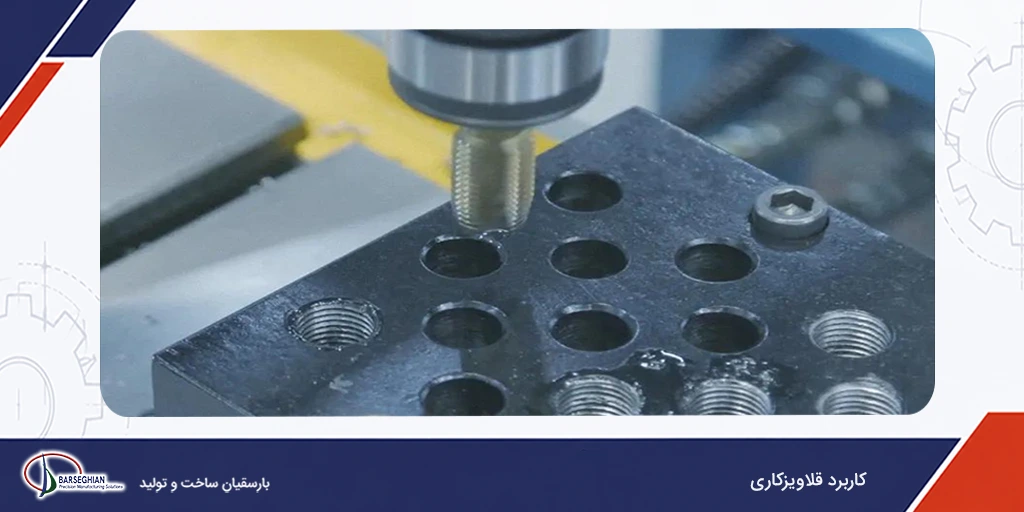
کاربرد قلاویزکاری
فرض کنید میخواهید دو قطعه فلزی را با پیچ به هم متصل کنید اما امکان دسترسی به پشت قطعه برای بستن مهره وجود ندارد. در این شرایط، میتوان داخل قطعه سوراخی ایجاد کرد و با قلاویزکاری، دیواره داخلی آن را رزوهدار کرد تا پیچ مستقیما داخل قطعه بسته شود. این روش در ساخت قطعات صنعتی، تعمیر ماشین آلات و مونتاژ تجهیزات کاربرد زیادی دارد.
برای درک بهتر این فرایند، باید بدانیم قلاویز چیست. قلاویز ابزاری است که شیارهای مارپیچی مورد نیاز برای درگیری با دندانههای پیچ را درون سوراخ ایجاد میکند. این شیارها را رزوه داخلی مینامند. فاصله بین دو دندانه متوالی رزوه نیز گام رزوه است؛ برای مثال، در رزوهای با گام یک میلی متر، فاصله بین دو دندانه یک میلیمتر خواهد بود. قلاویز باید با اندازه و گام پیچ مورد نظر هماهنگ باشد تا اتصال به درستی شکل بگیرد.
قبل از قلاویزکاری، ابتدا سوراخی با قطر مناسب ایجاد میشود. اگر قطر سوراخ بیش از حد کوچک باشد، فشار وارد شده به ابزار افزایش پیدا میکند و احتمال شکستن قلاویز وجود دارد. از طرف دیگر، سوراخ بزرگتر از اندازه استاندارد میتواند باعث کمعمق شدن رزوهها و کاهش استحکام اتصال شود. انتخاب قطر مته اولیه باید بر اساس قطر اسمی و گام رزوه انجام شود.
مهمترین موارد کاربرد قلاویز عبارتاند از:
- قطعات ماشین آلات: ایجاد محل اتصال پیچ برای نصب یا تعویض قطعات
- تجهیزات صنعتی: آمادهسازی محل نصب پایهها، درپوشها و قطعات جانبی
- صنعت خودرو: ایجاد رزوه در قطعات فلزی برای مونتاژ اجزای مختلف
- سازههای فلزی: آمادهسازی سوراخهای رزوهدار برای اتصال بعضی از اجزای سازه
- تعمیرات صنعتی: ترمیم رزوههای آسیبدیده، در صورت امکان و با انتخاب ابزار مناسب
قلاویزکاری روی دو نوع سوراخ انجام میشود: سوراخ ته باز که از یک سمت قطعه وارد و از سمت دیگر خارج میشود و سوراخ ته بسته که انتهای آن به سطح مقابل راه ندارد. در نوع دوم، باید فضای کافی برای نوک قلاویز و جمع شدن برادهها در نظر گرفته شود زیرا تجمع براده در انتهای سوراخ میتواند به ابزار و رزوه آسیب برساند.
تفاوت اصلی قلاویزکاری و حدیدهکاری
تفاوت قلاویزکاری و حدیدهکاری به محل ایجاد رزوه برمیگردد: قلاویزکاری برای ایجاد رزوه داخل سوراخ انجام میشود اما حدیدهکاری برای ایجاد رزوه روی سطح خارجی میله یا قطعه کاربرد دارد.
اگر بخواهید داخل یک قطعه فلزی سوراخی ایجاد کنید تا پیچ مستقیما در آن بسته شود، به قلاویز نیاز دارید. اما اگر بخواهید انتهای یک میله فلزی را رزوهدار کنید تا مهره روی آن بسته شود، باید از حدیده استفاده کنید.
| ویژگی | قلاویزکاری | حدیدهکاری |
| محل ایجاد رزوه | داخل سوراخ | سطح خارجی قطعه |
| ابزار اصلی | قلاویز | حدیده |
| نمونه کاربرد | ایجاد رزوه در بدنه فلزی | رزوه زنی روی میله |
| ابزار کمکی متداول | مته و دسته قلاویز | حدیده گیر |
هر دو عملیات را میتوان به صورت دستی یا با دستگاه انجام داد. انتخاب روش مناسب به جنس قطعه، اندازه رزوه، تعداد قطعات و دقت مورد نیاز بستگی دارد. در کارهای محدود و تعمیراتی، ابزار دستی میتواند پاسخگو باشد؛ اما برای تولید تعداد زیادی قطعه، استفاده از تجهیزات ماشینی سرعت و یکنواختی بیشتری فراهم میکند.
انواع قلاویز از نظر مکانیزم و کاربرد
انتخاب قلاویز مناسب به جنس قطعه، شکل سوراخ، نوع رزوه و روش اجرای کار بستگی دارد. برخی قلاویزها با برداشتن براده رزوه میسازند اما نوع فرم یا رولی با تغییر شکل فلز، دندانههای رزوه را ایجاد میکند.
جدول زیر تفاوت انواع رایج قلاویز و نکات مهم انتخاب آنها را نشان میدهد.
ست قلاویز دستی و نحوه تشخیص خطوط بدنه
برای ایجاد رزوه با دست، معمولا از ستهای سه تایی قلاویز استفاده میشود. این مجموعهها به گونهای طراحی شدهاند که شروع رزوه زنی، ادامه کار و تکمیل رزوه با کنترل بیشتری انجام شود. تفاوت اصلی سه قلاویز در شکل بخش ابتدایی و میزان درگیری آنها با قطعه است؛ هرچه رزوه زنی جلوتر میرود، ابزار میتواند رزوه را کاملتر کند.
- قلاویز پیشرو: بخش ابتدایی بلندتر و دندانههای شروع آن تدریجیتر است. این طراحی کمک میکند رزوه زنی از ابتدای سوراخ راحتتر شروع شود و فشار ناگهانی کمتری به ابزار وارد شود.
- قلاویز میان رو: پس از ایجاد شیارهای اولیه، برای ادامه رزوه زنی به کار میرود و بخش بیشتری از رزوه را شکل میدهد.
- قلاویز پسرو: برای تکمیل رزوه استفاده میشود و معمولا بخش ابتدایی کوتاهتری دارد و میتواند رزوه را به عمق بیشتری از سوراخ نزدیک کند. میزان دسترسی آن به انتهای سوراخ به طراحی ابزار بستگی دارد.
برای تشخیص این سه نوع، میتوان به شیارها یا خطوط حک شده روی بدنه قلاویز توجه کرد. با این حال، تعداد خطوط نشانه یکسان و ثابتی برای تمام برندها نیست؛ برخی سازندگان از حلقه، شیار یا علامتهای متفاوت استفاده میکنند. بنابراین، هنگام خرید یا استفاده از ست قلاویز دستی، بهتر است علامتهای روی بدنه را با راهنمای همان سازنده تطبیق دهید و تنها بر اساس تعداد خطوط تصمیم نگیرید.
قلاویز ماشینی
قلاویز ماشینی برای ایجاد رزوه با تجهیزاتی مانند دریل ستونی، دستگاه قلاویز زن و ماشین CNC طراحی شده است. این ابزارها امکان رزوه زنی سریعتر و یکنواختتر را فراهم میکنند اما انتخاب مدل مناسب به شکل سوراخ، جنس قطعه و نحوه خروج براده بستگی دارد. از نظر طراحی شیارها، سه نوع قلاویز ماشینی کاربرد زیادی دارند.
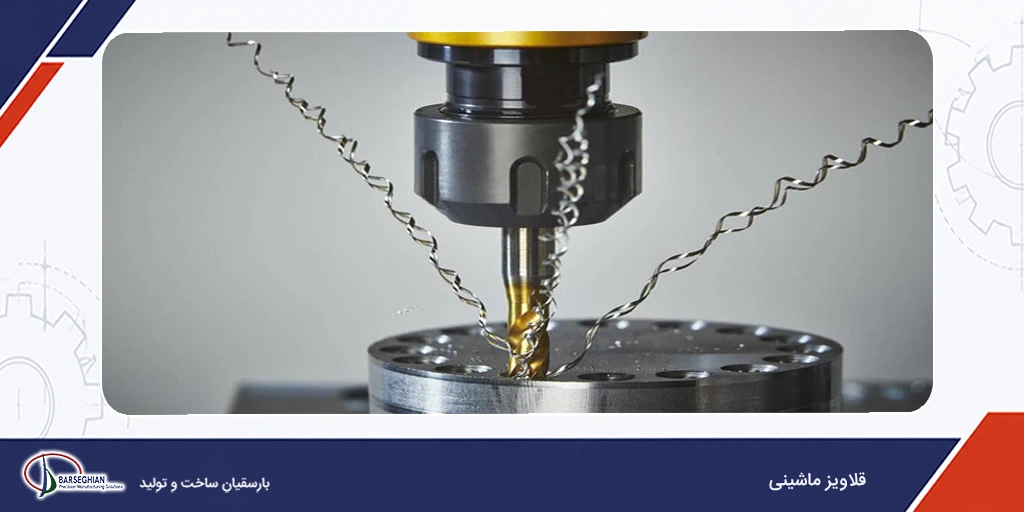
قلاویز ماشینی ساده شیارهای مستقیم در امتداد بدنه دارد و برای شرایطی مناسب است که براده بتواند بدون تجمع از مسیر سوراخ خارج شود. ساختار نسبتا ساده این مدل، استفاده از آن را در برخی عملیات عمومی ممکن میکند؛ اما در سوراخهای عمیق یا هنگام ماشین کاری موادی که برادههای بلند تولید میکنند، احتمال گیر کردن براده باید در نظر گرفته شود.
قلاویز نوک تیز یا اسپیرال پوینت با طراحی خاص قسمت جلویی، براده را به سمت جلوی ابزار هدایت میکند و برای بسیاری از سوراخهای ته باز گزینه مناسبی است؛ زیرا براده میتواند از سمت دیگر قطعه خارج شود و فضای شیارها کمتر درگیر تجمع براده خواهد شد. البته انتخاب نهایی باید با جنس قطعه و توصیه سازنده ابزار هماهنگ باشد.
قلاویز مارپیچ شیارهایی پیچ خورده در امتداد بدنه دارد که براده را به سمت دهانه سوراخ هدایت میکنند. این ویژگی در بسیاری از سوراخهای ته بسته مفید است؛ زیرا براده از انتهای سوراخ به بیرون منتقل میشود و احتمال فشرده شدن آن در عمق قطعه کاهش مییابد.
برای انتخاب قلاویز ماشینی، عمق سوراخ، جنس قطعه، سرعت برش، نوع نگهدارنده و توان کنترل گشتاور دستگاه اهمیت دارند. اگر این عوامل با مشخصات ابزار هماهنگ نباشند، قلاویز باکیفیت هم ممکن است رزوه نامناسب ایجاد کند و یا هنگام کار بشکند.
قلاویز فرم یا رولی
در قلاویزهای معمولی، رزوه با برداشتن بخشی از فلز ایجاد میشود اما قلاویز فرم یا رولی روش متفاوتی دارد. این ابزار با فشار و تغییر شکل پلاستیک فلز، دندانههای رزوه را شکل میدهد و برادهای مانند قلاویزهای برشی تولید نمیکند و در شرایط مناسب میتواند برای تولید انبوه قطعات و ایجاد رزوههای یکنواخت گزینه خوبی باشد.
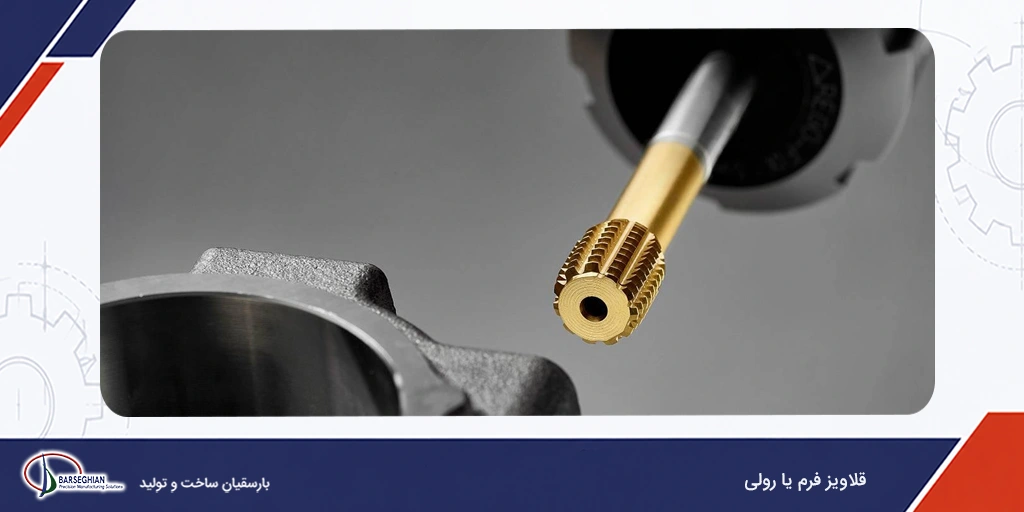
یکی از مزیتهای این روش، کاهش مشکلات ناشی از تجمع براده در سوراخ است. همچنین، در فلزات شکل پذیر و با اجرای صحیح فرایند، ساختار رزوه میتواند استحکام مناسبی داشته باشد. البته قلاویز فرم برای همه مواد قابل استفاده نیست؛ قطعه باید شکل پذیری کافی داشته باشد و جنسهای شکننده یا موادی که تغییر شکل زیادی را تحمل نمیکنند، ممکن است برای این روش مناسب نباشند.
تفاوت مهم دیگر، اندازه سوراخ اولیه است. قطر سوراخ برای قلاویز فرم معمولا از قطر مورد نیاز برای قلاویز برشی بزرگتر است زیرا ابزار باید فلز را جابهجا کند تا شکل رزوه به وجود آید.
| ویژگی | قلاویز برشی | قلاویز فرم یا رولی |
| روش ایجاد رزوه | براده برداری | تغییر شکل پلاستیک فلز |
| تولید براده | دارد | ندارد |
| جنس مناسب | طیف گستردهتری از مواد، با ابزار مناسب | فلزات با شکل پذیری کافی |
| قطر سوراخ اولیه | متناسب با رزوه و میزان درگیری | بزرگتر از نوع برشی |
| نیروی مورد نیاز | وابسته به جنس و شرایط برش | نیازمند گشتاور بیشتر |
| نکته مهم | تخلیه براده و روان کاری | دقت قطر سوراخ و شکل پذیری قطعه |
قلاویز لوله ای
برای رزوه زنی لولهها و اتصالات، نمیتوان هر قلاویزی را به کار برد؛ زیرا شکل رزوه باید با استاندارد اتصال هماهنگ باشد تا قطعات به درستی به هم متصل شوند و در صورت نیاز، آب بندی مناسبی داشته باشند. دو نوع شناخته شده در استانداردهای آمریکایی، NPS با رزوه مستقیم و NPT با رزوه مخروطی هستند.
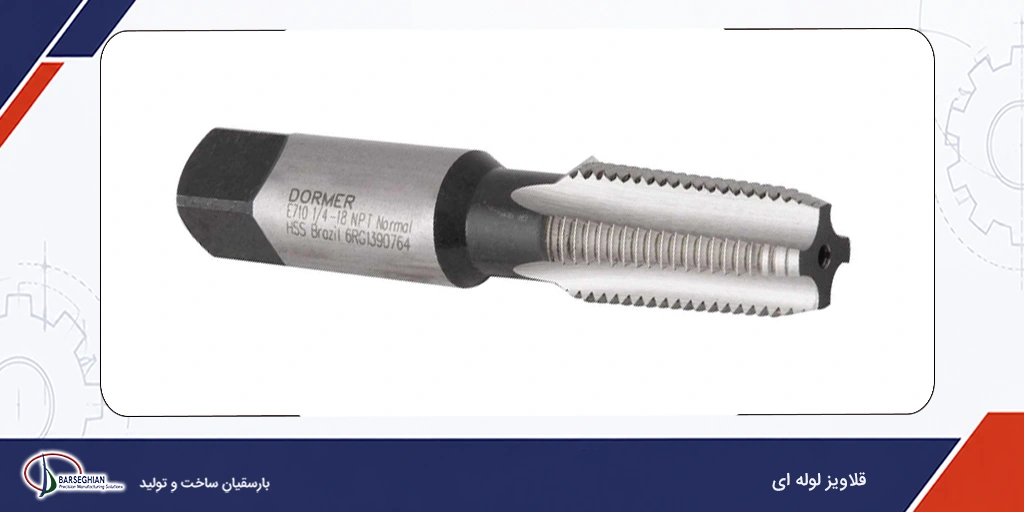
قلاویز NPS رزوهای با قطر اسمی تقریبا ثابت در طول درگیری ایجاد میکند. این نوع رزوه به خودی خود با کاهش تدریجی قطر، اتصال را آب بندی نمیکند؛ بنابراین، آب بندی به طراحی اتصال و استفاده از واشر یا روش آب بندی مناسب بستگی دارد.
در مقابل، قلاویز NPT برای ایجاد رزوه مخروطی به کار میرود؛ یعنی قطر رزوه در امتداد طول آن تغییر میکند. هنگام بستن اتصال، درگیری رزوهها محکمتر میشود و با استفاده از روش آب بندی مناسب میتوان از نشت سیال جلوگیری کرد. بااینحال، انتخاب NPT به تنهایی تضمین کننده آب بندی نیست و کیفیت رزوه، نحوه مونتاژ و مواد آب بند نیز اهمیت دارند.
تفاوت این دو نوع را میتوان در شکل زیر در نظر گرفت:
رزوه مستقیم NPS
قطر رزوه در طول آن تقریبا ثابت میماند. کاربرد آن به نوع اتصال و روش آب بندی تعریف شده در طراحی بستگی دارد.
رزوه مخروطی NPT
قطر رزوه در طول آن تغییر میکند و با سفت شدن اتصال، درگیری بیشتری میان رزوههای نر و ماده ایجاد میشود.
هنگام انتخاب قلاویز لوله، توجه به قطر بیرونی لوله به تنهایی کافی نیست. باید استاندارد رزوه، اندازه اسمی، گام رزوه و زاویه دندانهها نیز با اتصال مورد نظر مطابقت داشته باشند. برای مثال، NPT با تمام استانداردهای رزوه لوله سازگار نیست و نباید آن را بدون بررسی با رزوههای استاندارد دیگر جایگزین کرد.
قلاویز چپ گرد
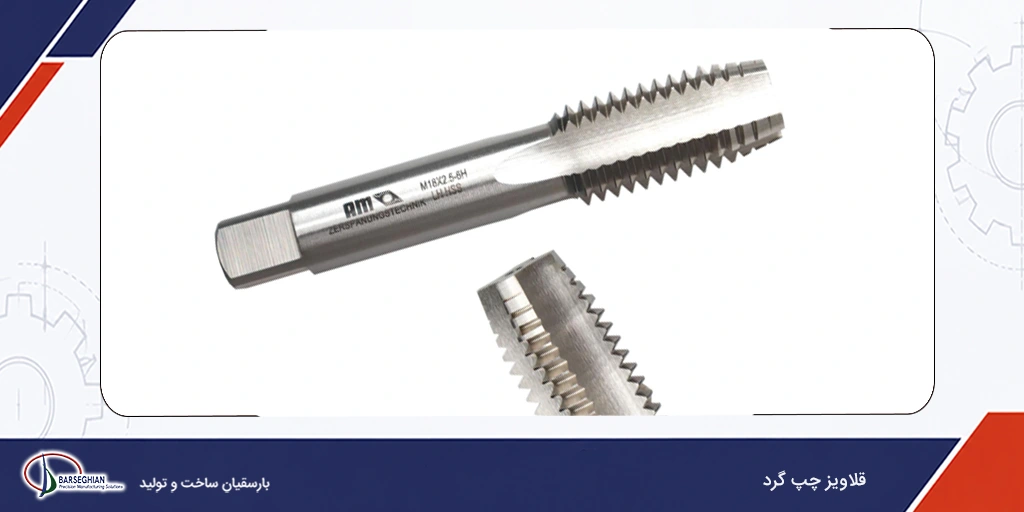
قلاویز چپ گرد برای ایجاد رزوهای استفاده میشود که جهت آن برعکس رزوههای معمولی است. در رزوه راست گرد، پیچ با چرخش ساعت گرد بسته میشود؛ اما در رزوه چپ گرد، جهت بستن برعکس است. این نوع رزوه در برخی اتصالات و قطعات خاص کاربرد دارد که چرخش یا شرایط کار، استفاده از رزوه معمولی را مناسب نمیکند.
اگر بخشی از قلاویز شکسته از سطح قطعه بیرون مانده باشد، ممکن است بتوان با ابزار مناسب آن را خارج کرد. اما وقتی شکستگی داخل سوراخ اتفاق افتاده یا ابزار شکسته سختی بالایی داشته باشد، تلاش برای سوراخ کاری با مته معمولی میتواند به رزوه داخلی و حتی خود قطعه آسیب بزند. در چنین شرایطی، استفاده از ابزار تخصصی خارج کننده یا روش تخلیه الکتریکی (EDM) با توجه به جنس و ارزش قطعه، گزینه مطمئنتری است.
اجزا، جنس و نحوه خواندن علائم حک شده روی بدنه قلاویز
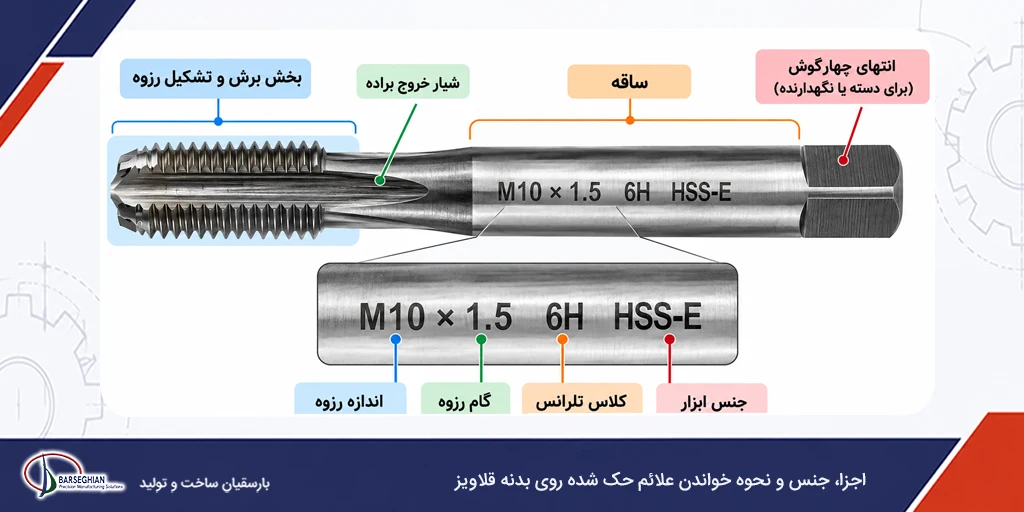
برای انتخاب قلاویز مناسب، شکل ظاهری ابزار و علامتهای روی بدنه اطلاعات مهمی در اختیار شما میگذارند. این نشانهها میتوانند جنس ابزار، اندازه رزوه و کلاس تلرانس آن را مشخص کنند؛ اطلاعاتی که پیش از شروع کار به انتخاب دقیقتر قلاویز کمک میکنند.
بخش جلویی قلاویز، محل شروع برش و شکل گیری رزوه است. لبههای برنده فلز را برمیدارند و شیارهای طولی یا مارپیچ، مسیر خروج براده را فراهم میکنند. شکل و تعداد این شیارها بر استحکام ابزار و نحوه تخلیه براده اثر میگذارد. ساقه نیز برای قرار گرفتن قلاویز در دسته دستی یا نگهدارنده دستگاه طراحی شده است.
جنس قلاویز باید با سختی قطعه و شرایط کار هماهنگ باشد. برای مثال، فولاد تندبر یا HSS در بسیاری از عملیات عمومی استفاده میشود و انواع آلیاژ شده با کبالت، مانند HSS-E، برای برخی شرایط دشوارتر ماشین کاری مناسباند. البته انتخاب نهایی به جنس قطعه، پوشش ابزار و توصیه سازنده بستگی دارد.
روی بدنه قلاویز ممکن است علائم مختلفی حک شده باشد. جدول زیر معنی چند علامت رایج را نشان میدهد.
این علائم در همه قلاویزها به یک شکل درج نمیشوند. ممکن است بعضی ابزارها فقط اندازه رزوه و جنس را نشان دهند و اطلاعات دیگر در بسته بندی یا کاتالوگ سازنده درج شده باشد. همچنین، علامتهای اختصاصی هر برند را نباید بدون بررسی، معادل یک استاندارد عمومی در نظر گرفت.
مراحل گام به گام قلاویز کاری اصولی
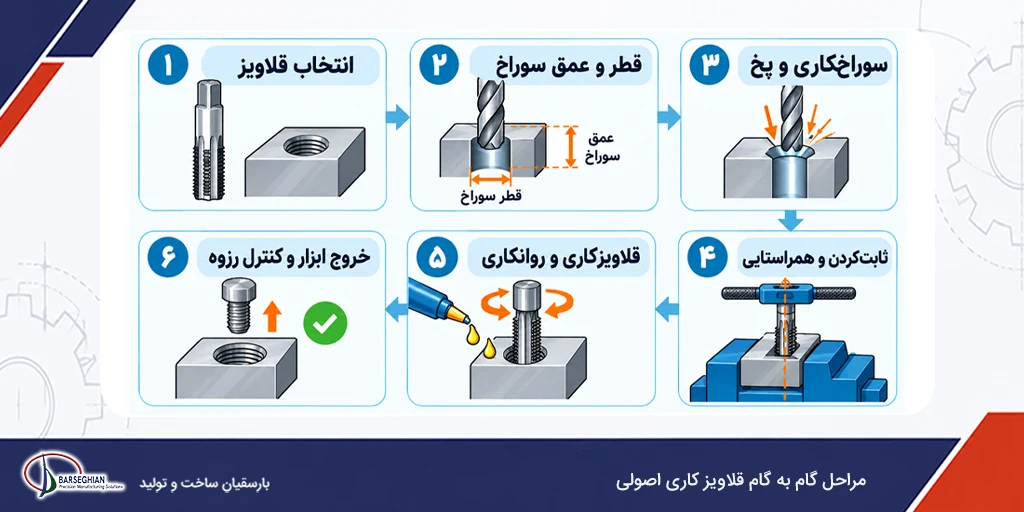
کیفیت رزوه به دقتی بستگی دارد که در تمام مراحل کار به خرج میدهید؛ از انتخاب ابزار و آماده سازی سوراخ تا خارجکردن براده و کنترل رزوه نهایی. برای رسیدن به نتیجه مطلوب، مراحل زیر را به ترتیب انجام دهید.
1) انتخاب قلاویز متناسب با قطعه و رزوه
ابتدا جنس قطعه، اندازه و گام رزوه، عمق مورد نیاز و نوع سوراخ را مشخص کنید. قلاویزی که برای آلومینیوم مناسب است، لزوما بهترین انتخاب برای فولاد زنگ نزن نیست؛ زیرا این مواد هنگام ماشین کاری رفتار متفاوتی دارند. شکل شیارهای ابزار نیز باید با وضعیت خروج براده هماهنگ باشد. در تولید ماشینی، ظرفیت دستگاه، نوع نگهدارنده و امکان کنترل گشتاور را هم بررسی کنید تا ابزار هنگام کار تحت فشار نامناسب قرار نگیرد.
2) تعیین قطر و عمق سوراخ اولیه
قبل از سوراخ کاری، قطر مته را بر اساس اندازه و گام رزوه انتخاب کنید. کوچک بودن سوراخ میتواند نیروی لازم برای چرخاندن قلاویز را افزایش دهد و احتمال شکست آن را بالا ببرد؛ در مقابل، قطر بیش از حد بزرگ، فضای کافی برای تشکیل دندانههای رزوه باقی نمیگذارد. عمق سوراخ نیز باید با طول رزوه مورد نیاز هماهنگ باشد. در سوراخ ته بسته، فضای اضافهای برای نوک قلاویز و برادهها در نظر بگیرید.
3) سوراخ کاری و ایجاد پخ ورودی
قطعه را با مته مناسب سوراخ کنید و پس از پایان کار، لبه ورودی سوراخ را به اندازه لازم پخ بزنید. پخ باعث میشود شروع درگیری قلاویز با قطعه راحتتر انجام شود و لبه اولین دندانههای رزوه کمتر در معرض آسیب قرار بگیرد. پیش از ادامه، پلیسهها را بردارید و داخل سوراخ را از برادههای باقیمانده پاک کنید. باقی ماندن پلیسه یا براده ممکن است مانع ورود صحیح ابزار شود و روی کیفیت رزوه اثر بگذارد.
4) ثابت کردن قطعه و هم راستا کردن قلاویز
قطعه باید به گونهای مهار شود که هنگام چرخاندن ابزار حرکت نکند. سپس قلاویز را در راستای محور سوراخ قرار دهید؛ کج شدن ابزار در ابتدای کار میتواند رزوهای نامتقارن ایجاد کند یا فشار را به یک سمت قلاویز وارد کند. برای کار دستی میتوان از دسته قلاویز و گونیا برای کنترل عمود بودن استفاده کرد. در عملیات ماشینی نیز هم راستایی محور دستگاه، نگهدارنده و سوراخ اهمیت دارد. از نگه داشتن قطعه با دست در حین چرخاندن ابزار خودداری کنید.
5) چرخاندن قلاویز با سرعت و روان کاری مناسب
قلاویز را با حرکت کنترل شده وارد سوراخ کنید. در کار دستی، از وارد کردن نیروی ناگهانی خودداری کنید و هرگاه مقاومت غیر عادی احساس شد، ادامه کار را متوقف کنید تا علت آن مشخص شود. در بسیاری از عملیات دستی، چرخاندن کوتاه ابزار در جهت معکوس میتواند به شکستن براده کمک کند؛ اما مقدار و الگوی چرخش باید با نوع قلاویز و جنس قطعه سازگار باشد. این روش برای تمام قلاویزهای ماشینی قابل تعمیم نیست.
روان کننده مناسب نیز اصطکاک و گرمای ایجاد شده در محل برش را کاهش میدهد و به حرکت بهتر ابزار کمک میکند. نوع سیال و مقدار مصرف آن باید با جنس قطعه و توصیه سازنده هماهنگ باشد. در دستگاههای برقی و CNC، سرعت، پیشروی و گشتاور باید متناسب با مشخصات قلاویز تنظیم شوند؛ افزایش سرعت بدون توجه به شرایط برش، الزاما کار را بهتر یا سریعتر نمیکند.
6) خارج کردن ابزار و بررسی رزوه نهایی
پس از رسیدن به عمق مورد نیاز، قلاویز را با روش مناسب از سوراخ خارج کنید و سپس برادههای باقی مانده را پاک کنید. برای بررسی کیفیت کار، پیچ سازگار با رزوه را بدون اعمال نیروی غیرعادی امتحان کنید. پیچ باید در مسیر رزوه حرکت کند و گیر کردن، لقی بودن یا آسیب دیدگی دندانهها میتواند نشانه وجود مشکل باشد.
در پایان، قبل از استفاده از قطعه، مطمئن شوید رزوه به عمق مورد نیاز رسیده، دندانهها آسیب ندیدهاند و هیچ برادهای در محل اتصال باقی نمانده است. این کنترل ساده میتواند از ایجاد مشکل هنگام مونتاژ و نیاز به تعمیر مجدد جلوگیری کند.
مزایا و معایب روشهای قلاویزکاری
هر روش قلاویز کاری برای شرایط مشخصی مناسب است. تعداد قطعات، جنس فلز، دقت رزوه و امکانات کارگاه تعیین میکنند که استفاده از ابزار دستی، دستگاه ماشینی یا قلاویز فرم انتخاب بهتری باشد.
هنگام انتخاب روش قلاویز کاری، هزینه هر سوراخ و احتمال ضایعات را هم در نظر بگیرید. ممکن است ابزار دستی در ابتدا ارزانتر باشد، اما در تولید تعداد زیادی قطعه، زمان اجرای هر سوراخ و نیاز به اصلاح رزوهها هزینه نهایی را افزایش دهد. از طرف دیگر، استفاده از دستگاه پیشرفته برای چند سوراخ محدود، لزوما توجیه اقتصادی ندارد. بهترین انتخاب، روشی است که کیفیت مناسب رزوه را با زمان و هزینه متناسب فراهم کند.
سوالات متداول
قلاویزکاری چیست و چه کاربردی دارد؟
قلاویزکاری فرایند ایجاد رزوه داخلی در سوراخ قطعه است که امکان اتصال مستقیم پیچ به قطعه را فراهم میکند. این روش در ساخت قطعات صنعتی، تعمیر ماشین آلات و مونتاژ تجهیزات کاربرد دارد.
برای قلاویز M6 از چه متهای استفاده کنیم؟
برای رزوه متریک درشت M6 با گام یک میلی متر، معمولا از مته ۵ میلی متری استفاده میشود. در گامهای دیگر یا هنگام استفاده از قلاویز فرم، قطر مته باید جداگانه تعیین شود.
تفاوت قلاویز دستی و ماشینی چیست؟
قلاویز دستی با دسته مخصوص و نیروی دست چرخانده میشود، اما قلاویز ماشینی با دستگاههایی مانند دریل ستونی یا CNC کار میکند. نوع ماشینی برای کنترل بهتر سرعت و اجرای عملیات تکراری مناسبتر است.
برای سوراخ ته بسته کدام قلاویز مناسب است؟
قلاویز مارپیچ یکی از گزینههای رایج برای سوراخهای ته بسته است زیرا برادهها را به سمت دهانه سوراخ هدایت میکند. انتخاب نهایی به جنس قطعه، عمق سوراخ و مشخصات ابزار بستگی دارد.
چرا قلاویز هنگام کار میشکند؟
قطر نامناسب مته، کج بودن ابزار، تجمع براده، روان کاری ناکافی، سایش قلاویز و گشتاور بیش از حد از علتهای رایج شکست آن هستند. انتخاب ابزار مناسب و کنترل مقاومت هنگام چرخش، احتمال شکست را کاهش میدهد.
آیا قلاویز فرم به مته متفاوتی نیاز دارد؟
بله. قطر سوراخ اولیه برای قلاویز فرم معمولا از قلاویز برشی بزرگتر است زیرا رزوه با تغییر شکل فلز ایجاد میشود نه با برداشتن براده. اندازه دقیق باید از جدول سازنده ابزار انتخاب شود.