تراشکاری و فرزکاری دو روش پرکاربرد در صنعت ماشینکاری هستند که برای شکلدهی به قطعات فلزی و غیرفلزی و رسیدن به ابعاد موردنظر استفاده میشوند. تفاوت اصلی این دو روش در نحوه حرکت ابزار و قطعه کار هنگام برادهبرداری است؛ در تراشکاری معمولاً قطعه میچرخد و ابزار برشی روی آن حرکت میکند، اما در فرزکاری ابزار میچرخد و با حرکت نسبی ابزار و قطعه، شکل موردنظر ایجاد میشود.
تراشکاری چگونه انجام میشود؟
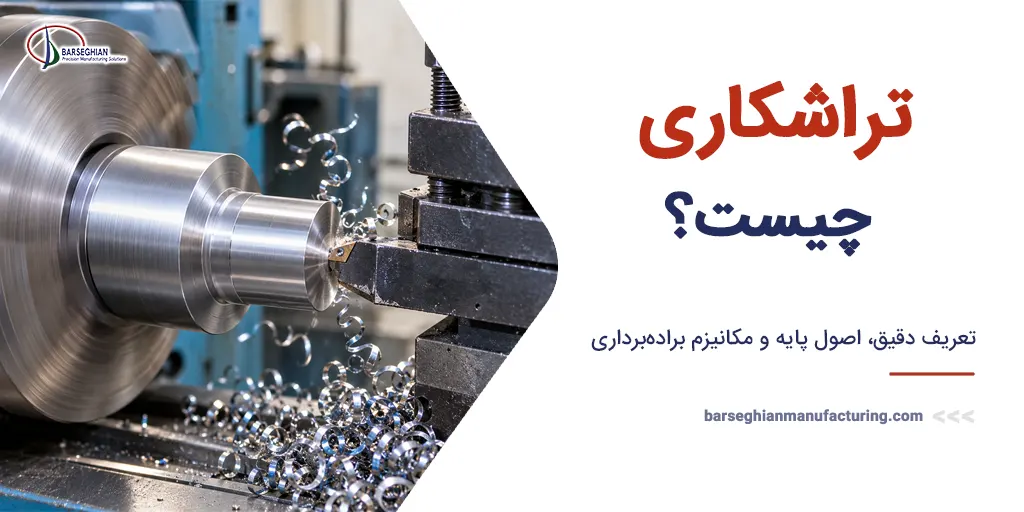
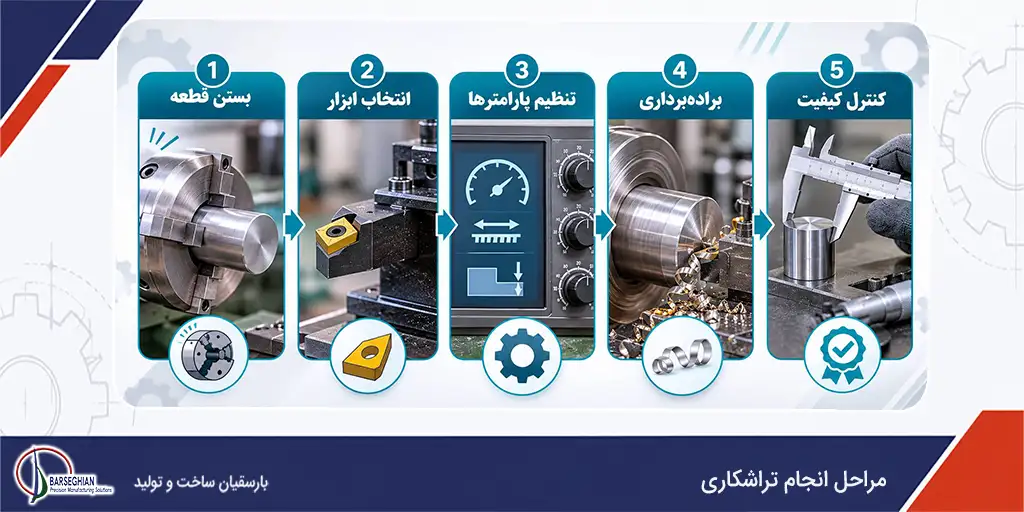
تراشکاری یکی از روشهای پرکاربرد ماشینکاری است که در آن با برداشتن لایههایی از سطح قطعه کار، شکل، قطر و ابعاد موردنظر ایجاد میشود. این فرآیند معمولاً با استفاده از دستگاه تراش انجام میشود و برای ساخت قطعاتی که شکل استوانهای یا تقارن دورانی دارند، کاربرد زیادی دارد.
در تراشکاری متداول، قطعه کار با سرعت مشخصی حول محور خود میچرخد و ابزار برشی با حرکت در جهت طولی، عرضی یا مسیرهای تعیینشده، مواد اضافی را بهصورت براده جدا میکند. اپراتور یا دستگاه CNC با تنظیم سرعت چرخش، میزان پیشروی و عمق برش، شرایط لازم برای رسیدن به ابعاد و کیفیت سطح موردنظر را فراهم میکند.
برای مثال، هنگام ساخت یک شفت فلزی، میتوان با تراشکاری قطر قطعه را کاهش داد، پلههای مختلف ایجاد کرد یا سطح آن را برای مونتاژ با قطعات دیگر آماده ساخت. نتیجه نهایی به عواملی مانند جنس قطعه، نوع ابزار، وضعیت دستگاه و دقت تنظیمات بستگی دارد.
مراحل انجام تراشکاری
برای دستیابی به قطعهای با ابعاد دقیق و سطح مناسب، عملیات تراشکاری باید بهترتیب و با رعایت اصول فنی انجام شود. مراحل اصلی این فرآیند عبارتاند از:
- بستن و آمادهسازی قطعه کار
ابتدا قطعه روی دستگاه تراش و معمولاً درون سهنظام، چهارنظام یا بین مرغکها محکم میشود. روش بستن به شکل، طول، وزن و میزان دقت موردنیاز قطعه بستگی دارد. بستن صحیح قطعه اهمیت زیادی دارد؛ زیرا لقی یا عدم هممحوری میتواند باعث لرزش، افت کیفیت سطح و ایجاد خطا در ابعاد شود. - انتخاب و تنظیم ابزار برشی
در این مرحله، ابزار مناسب با توجه به جنس قطعه، نوع عملیات و مقدار برادهبرداری انتخاب میشود. سپس ابزار در جایگاه خود نصب و ارتفاع نوک آن تنظیم میشود. انتخاب صحیح تیغچه تراشکاری و هندسه آن به کاهش نیروی برش، افزایش عمر ابزار و دستیابی به سطح مطلوب کمک میکند. - تنظیم پارامترهای برش
سرعت برش، سرعت دوران قطعه، نرخ پیشروی و عمق برش از مهمترین پارامترهای تراشکاری هستند. این مقادیر باید با توجه به جنس قطعه، جنس ابزار، نوع عملیات و توان دستگاه تعیین شوند. تنظیم نامناسب آنها ممکن است باعث افزایش دما، لرزش، سایش زودهنگام ابزار یا کاهش کیفیت سطح شود. - اجرای عملیات برادهبرداری
پس از تنظیم دستگاه، ابزار با حرکت کنترلشده روی قطعه پیشروی میکند و مواد اضافی را برمیدارد. در صورت نیاز، عملیات در چند مرحله انجام میشود؛ برای مثال، ابتدا خشنتراشی برای حذف سریعتر مواد اضافی و سپس پرداختکاری برای رسیدن به ابعاد و کیفیت سطح نهایی صورت میگیرد. - اندازهگیری و کنترل کیفیت قطعه
در پایان، ابعاد قطعه با ابزارهایی مانند کولیس، میکرومتر و ساعت اندازهگیری کنترل میشوند. بسته به نوع قطعه، هممحوری، قطر، طول، تلرانس و کیفیت سطح نیز بررسی میشوند تا قطعه با مشخصات نقشه فنی مطابقت داشته باشد.
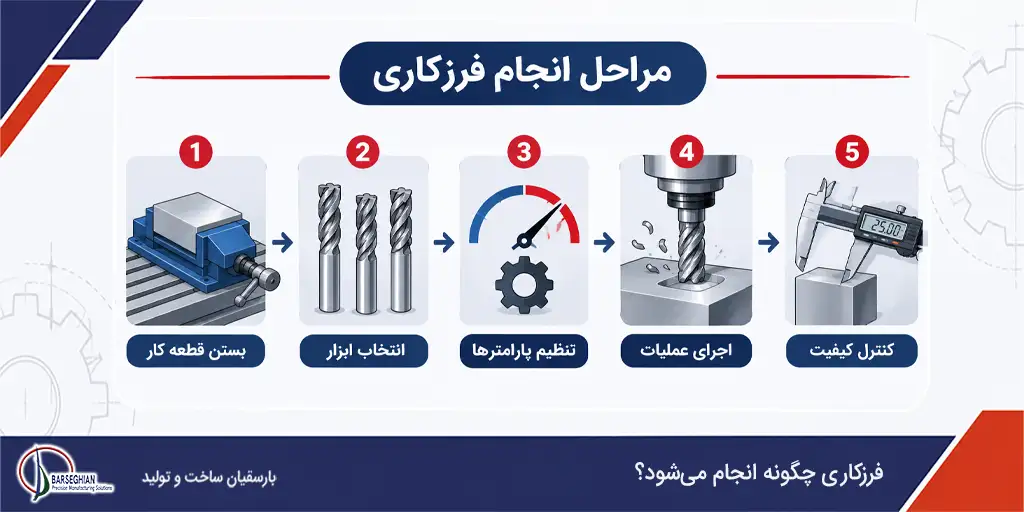
فرزکاری چگونه انجام میشود؟
فرزکاری و خدمات CNC یکی از روشهای اصلی ماشینکاری است که در آن با استفاده از ابزار برشی چرخان، بخشهایی از ماده اولیه برداشته میشود تا قطعه به شکل و ابعاد موردنظر برسد. این فرآیند برای ایجاد سطوح تخت، شیارها، حفرهها، پلهها و هندسههای پیچیده کاربرد دارد و در صنایع مختلف، از تولید قطعات خودرو تا ساخت قالب و تجهیزات صنعتی، مورد استفاده قرار میگیرد.
در فرزکاری، برخلاف تراشکاری متداول که قطعه کار دوران میکند، حرکت اصلی برش معمولاً توسط ابزار چرخان انجام میشود. ابزارهایی مانند فرز انگشتی و فرز پیشانی دارای یک یا چند لبه برشی هستند که هنگام دوران، برادههای کوچکی از قطعه جدا میکنند. در همین زمان، قطعه کار یا ابزار با حرکت در یک یا چند محور، مسیر برش را طی میکند تا هندسه موردنظر ایجاد شود.
برای مثال، هنگام ساخت یک قطعه آلومینیومی مستطیلی، میتوان با فرزکاری سطح آن را صاف کرد، شیار ایجاد کرد یا بخشی از ماده را برداشت تا یک حفره با عمق و ابعاد مشخص به وجود آید.
مراحل انجام فرزکاری
برای رسیدن به ابعاد دقیق و کیفیت سطح مطلوب، فرزکاری باید با انتخاب صحیح ابزار، تنظیم پارامترهای برش و کنترل مداوم فرآیند انجام شود. مراحل اصلی این عملیات عبارتاند از:
- آمادهسازی و بستن قطعه کار
ابتدا قطعه روی میز دستگاه فرز یا درون تجهیزات نگهدارندهای مانند گیره، فیکسچر یا بستهای مخصوص محکم میشود. نحوه بستن قطعه باید بهگونهای باشد که در اثر نیروهای برشی جابهجا نشود و امکان دسترسی ابزار به سطوح موردنظر فراهم باشد. تثبیت مناسب قطعه به کاهش لرزش، جلوگیری از خطای ابعادی و افزایش ایمنی عملیات کمک میکند. - انتخاب ابزار برشی مناسب
نوع ابزار فرزکاری براساس شکل قطعه، جنس ماده اولیه، عمق برش و نوع عملیات انتخاب میشود. برای نمونه، فرز انگشتی برای ایجاد شیار، پاکت و جزئیات هندسی مناسب است؛ درحالیکه فرز پیشانی برای ماشینکاری سطوح نسبتاً گسترده کاربرد دارد. جنس ابزار، تعداد لبههای برشی و هندسه آن نیز بر کیفیت سطح، سرعت برادهبرداری و عمر ابزار تأثیر میگذارند. - تعیین سرعت برش، نرخ پیشروی و عمق برش
پس از انتخاب ابزار، پارامترهای اصلی ماشینکاری تنظیم میشوند. سرعت برش به سرعت حرکت لبه ابزار نسبت به قطعه اشاره دارد، نرخ پیشروی میزان حرکت نسبی ابزار و قطعه در واحد زمان را مشخص میکند و عمق برش مقدار مادهای است که در هر مرحله برداشته میشود. انتخاب این مقادیر به جنس قطعه، نوع ابزار، توان دستگاه و کیفیت نهایی موردنیاز بستگی دارد. تنظیم نامناسب آنها میتواند باعث شکست ابزار، افزایش حرارت، لرزش یا افت کیفیت سطح شود. - اجرای عملیات فرزکاری
در این مرحله، ابزار با سرعت مشخص میچرخد و با حرکت نسبی نسبت به قطعه، عملیات برادهبرداری را انجام میدهد. بسته به شکل نهایی موردنیاز، ممکن است عملیات در چند مرحله اجرا شود؛ برای مثال، ابتدا خشنکاری برای برداشت سریعتر مواد اضافی و سپس پرداختکاری برای دستیابی به ابعاد دقیقتر و سطح مناسبتر انجام میشود. در فرزکاری CNC، مسیر حرکت ابزار از طریق برنامه تعیین میشود و دستگاه آن را بهصورت کنترلشده اجرا میکند. - اندازهگیری و کنترل کیفیت قطعه
پس از پایان ماشینکاری، ابعاد و ویژگیهای هندسی قطعه بررسی میشوند. ابزارهایی مانند کولیس، میکرومتر، ساعت اندازهگیری و در صورت نیاز دستگاههای اندازهگیری مختصات (CMM) برای کنترل ابعاد، موقعیت سوراخها، تختی سطوح و سایر مشخصات فنی به کار میروند. همچنین ممکن است زبری سطح و میزان انطباق قطعه با تلرانسهای تعیینشده در نقشه بررسی شود.
تفاوتهای اصلی تراشکاری و فرزکاری از نظر فنی
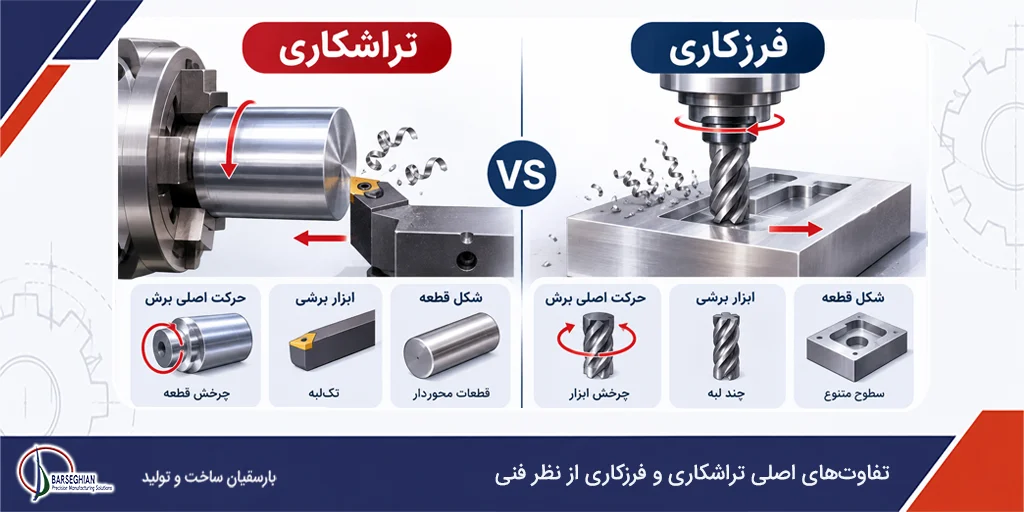
تفاوت تراشکاری و فرزکاری فقط به نوع دستگاه یا شکل ظاهری قطعه محدود نمیشود؛ این دو فرآیند از نظر حرکت ابزار و قطعه کار، نحوه درگیری لبههای برشی با ماده، نوع هندسه قابل تولید و ویژگیهای سطح نهایی نیز با یکدیگر تفاوت دارند. شناخت این تفاوتها کمک میکند روش مناسب برای هر قطعه براساس نیازهای فنی و شرایط تولید انتخاب شود.
تفاوت در حرکت ابزار و قطعه کار
مهمترین تفاوت تراشکاری و فرزکاری به حرکت اصلی برش مربوط میشود. در تراشکاری متداول، قطعه کار حول محور خود میچرخد و ابزار با حرکت پیشروی در امتداد سطح قطعه، مواد اضافی را جدا میکند. به این ترتیب، با کنترل مسیر حرکت ابزار میتوان قطر، طول، پلهها و سطوح مخروطی موردنظر را ایجاد کرد.
در فرزکاری، حرکت اصلی برش معمولاً از دوران ابزار تأمین میشود. قطعه کار یا ابزار نسبت به یکدیگر حرکت میکنند تا لبههای برشی در مسیر تعیینشده، ماده را بردارند. این حرکت نسبی میتواند در محورهای مختلف انجام شود و امکان ایجاد شیار، حفره، سطوح تخت و هندسههای پیچیده را فراهم کند.
البته این تفاوت به معنای ثابت بودن همیشگی ابزار یا قطعه نیست. در ماشینهای تراش مجهز به ابزار زنده و دستگاههای فرز-تراش، ابزار نیز میتواند دوران کند یا عملیات متنوعی انجام دهد. بنابراین، معیار اصلی تشخیص فرآیند، نحوه اجرای عملیات برش است، نه صرفاً ثابت یا متحرک بودن یکی از اجزا.
تفاوت در ابزارهای برشی
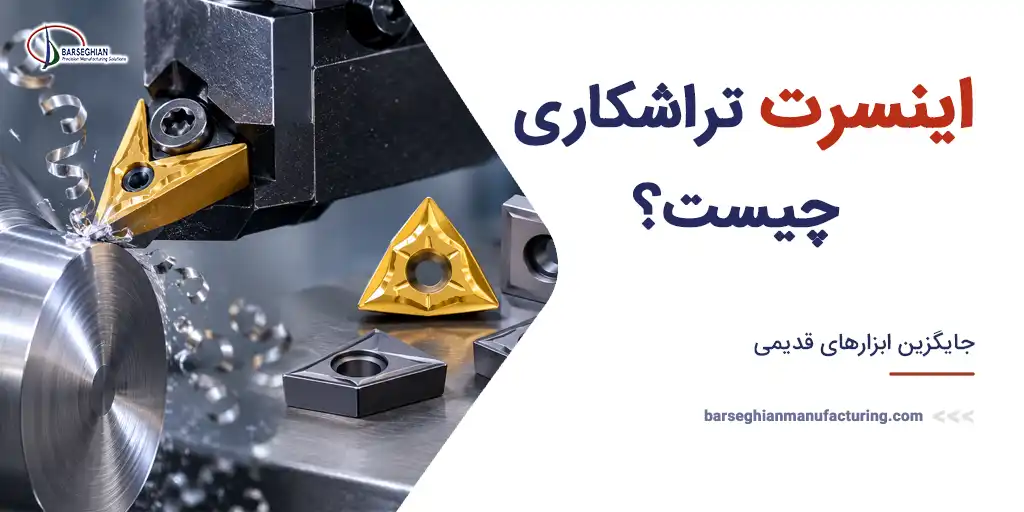
ابزارهای مورد استفاده در تراشکاری و فرزکاری از نظر ساختار، تعداد لبههای برشی و نحوه تماس با قطعه تفاوت دارند. در تراشکاری متداول، معمولاً از ابزارهای تکلبه یا تکنقطهای استفاده میشود که در حین حرکت روی سطح قطعه، برادهبرداری میکنند. تیغچههای تراشکاری با شکلها و جنسهای مختلف، برای عملیات خشنکاری، پرداختکاری، شیارزنی و رزوهتراشی انتخاب میشوند.
در مقابل، ابزارهای فرزکاری معمولاً چند لبه برشی دارند که بهصورت متوالی وارد تماس با قطعه میشوند. فرز انگشتی، فرز پیشانی و فرزهای شیارزن از نمونههای رایج این گروه هستند. تعداد لبهها، زاویه برش، جنس ابزار و پوشش سطحی آن بر سرعت برادهبرداری، کیفیت سطح و عمر ابزار تأثیر میگذارند.
انتخاب ابزار مناسب باید براساس جنس قطعه، نوع عملیات، میزان برداشت ماده و دقت موردنیاز انجام شود. برای مثال، یک تیغچه مناسب تراشکاری فولاد ممکن است برای ماشینکاری آلومینیوم بهترین انتخاب نباشد؛ همانطور که انتخاب فرز انگشتی برای ایجاد یک شیار عمیق به بررسی قطر ابزار، طول لبه برشی و شرایط تخلیه براده نیاز دارد.
تفاوت در نوع برادهبرداری
در تراشکاری متداول، ابزار در طول مسیر برش معمولاً بهصورت پیوسته با قطعه درگیر است. به همین دلیل، فرآیند برادهبرداری اغلب حالت پیوستهتری دارد و نیروهای برشی در طول عملیات تغییر میکنند، اما معمولاً مانند فرزکاری با ورود و خروج متوالی دندانههای ابزار مواجه نیستیم.
در فرزکاری، هر دندانه ابزار هنگام چرخش وارد ناحیه برش میشود، مقداری از ماده را برمیدارد و سپس از قطعه خارج میشود. این درگیری متناوب باعث میشود نیروی برش و دمای ابزار در طول هر دور تغییر کنند. همچنین، نحوه ورود و خروج دندانهها بر لرزش، کیفیت سطح و شرایط تخلیه براده اثر میگذارد.
تفاوت در شکل و هندسه قطعه
هندسه قطعه یکی از مهمترین معیارها برای انتخاب بین تراشکاری و فرزکاری است. تراشکاری معمولاً برای قطعاتی مناسب است که بخش عمده شکل آنها حول یک محور دوران تعریف میشود. شفتها، محورهای انتقال نیرو، بوشها و قطعات استوانهای رزوهدار از نمونههای رایج این گروه هستند.
فرزکاری برای تولید قطعاتی که به سطوح تخت، شیار، پاکت، حفره، پله یا شکلهای چندوجهی نیاز دارند، کاربرد گستردهای دارد. برای مثال، ساخت یک صفحه دارای چند سوراخ و شیار یا یک قطعه منشوری با سطوح ماشینکاریشده معمولاً با فرزکاری انجام میشود.
تفاوت در دقت و کیفیت سطح
دقت ابعادی و کیفیت سطح از معیارهای مهم در ارزیابی نتیجه ماشینکاری هستند، اما نباید آنها را یک مفهوم واحد در نظر گرفت. ممکن است قطعهای ابعاد دقیقی داشته باشد، اما زبری سطح آن با مشخصات نقشه مطابقت نداشته باشد. به همین دلیل، هر ویژگی باید جداگانه بررسی شود.
برای مقایسه دقت تراشکاری و فرزکاری باید ابتدا مشخص شود کدام ویژگی قطعه اهمیت بیشتری دارد؛ برای مثال، کنترل قطر یک شفت، تختی یک سطح یا موقعیت چند سوراخ. سپس باید توانایی دستگاه و فرآیند انتخابشده با تلرانسهای نقشه و الزامات کیفیت سطح مطابقت داده شود.
سؤالات متداول
تراشکاری برای چه قطعاتی مناسبتر است؟
تراشکاری بیشتر برای تولید قطعاتی با شکلهای گرد و محورمتقارن مناسب است. شفت، محور، بوش، پین، قطعات رزوهدار و سطوح استوانهای از جمله قطعاتی هستند که معمولاً با دستگاه تراش ساخته یا پرداخت میشوند.
فرزکاری چه کاربردهایی دارد؟
فرزکاری برای ایجاد سطوح تخت، شیار، شیار کلید، پله، حفره و شکلهای هندسی پیچیده استفاده میشود. این روش در ساخت قطعات صنعتی، قالبها، قطعات ماشینآلات و اجزایی که به سطوح یا زوایای مشخص نیاز دارند، کاربرد گستردهای دارد.
دقت تراشکاری بیشتر است یا فرزکاری؟
نمیتوان بهطور قطعی گفت که تراشکاری همیشه دقیقتر از فرزکاری است یا برعکس. دقت نهایی به نوع دستگاه، کیفیت ابزار، جنس قطعه، شرایط برش، مهارت اپراتور و تلرانس موردنیاز بستگی دارد. هر دو روش، در صورت انتخاب تجهیزات و تنظیمات مناسب، میتوانند قطعاتی با دقت ابعادی بالا تولید کنند.