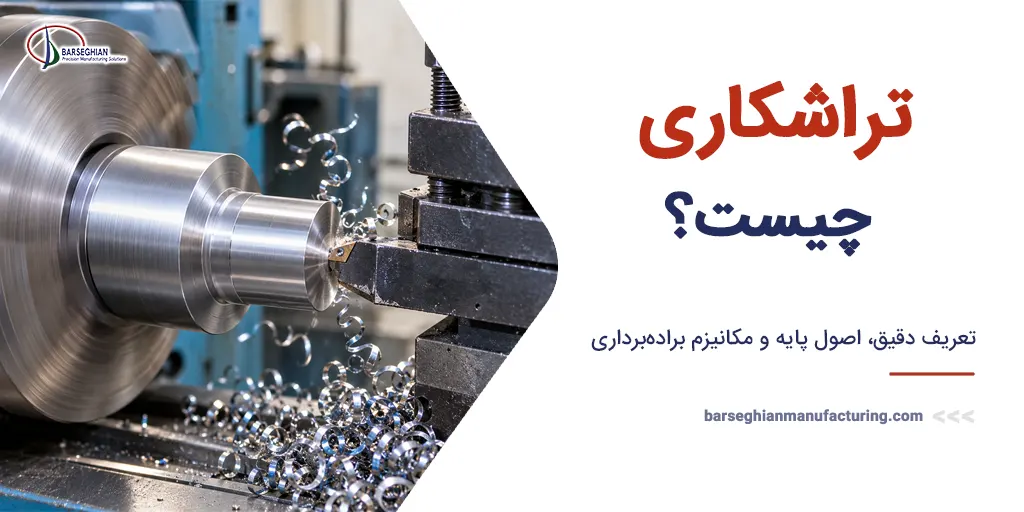
تراشکاری یا به انگلیسی Turning، یکی از بنیادیترین و قدیمیترین فرآیندهای ساخت کاهشی (Subtractive Manufacturing) در مهندسی مکانیک است که طی آن لایههای اضافی ماده از روی یک قطعه خام جدا میشود تا هندسه، ابعاد و زبری سطح دلخواه حاصل گردد. اصول پایه این فرآیند بر حرکت دورانی قطعهکار حول یک محور مشخص و حرکت خطی ابزار برشی تکلبه استوار است. در واقع، قطعهکار با سرعت دورانی معینی میچرخد و ابزار برشی با نفوذ در عمق مشخصی از سطح آن، عمل برادهبرداری را انجام میدهد. این فرآیند عمدتاً برای مقاطع دوار و استوانهای نظیر شفتها، بوشها، فلنجها و قطعات متقارن به کار میرود.
برای درک بهتر فرآیندهای برادهبرداری، ابتدا باید بدانیم که ماشین کاری چیست و چه جایگاهی در تولید صنعتی دارد؛ ماشینکاری شامل کلیه فرآیندهایی است که در آنها با ابزارهای برشی مختلف، فرمدهی قطعات از طریق جدا کردن براده انجام میشود. تراشکاری به عنوان ستون فقرات این خانواده، سیر تحول تاریخی شگرفی را طی کرده است؛ از ماشینهای تراش چوبی ساده در دوران کهن تا ظهور نخستین ماشینهای متالورژیک در انقلاب صنعتی و در نهایت پیشرفتهای چشمگیر عصر کنترل عددی کامپیوتری
. مکانیزم برادهبرداری در تراشکاری بر پایه ایجاد تغییر شکل پلاستیک در لایه поверх سطحی فلز استوار است، جایی که فشار ابزار باعث شکست ساختار کریستالی و خروج آن به شکل برادههای پیوسته یا ناپیوسته میشود.
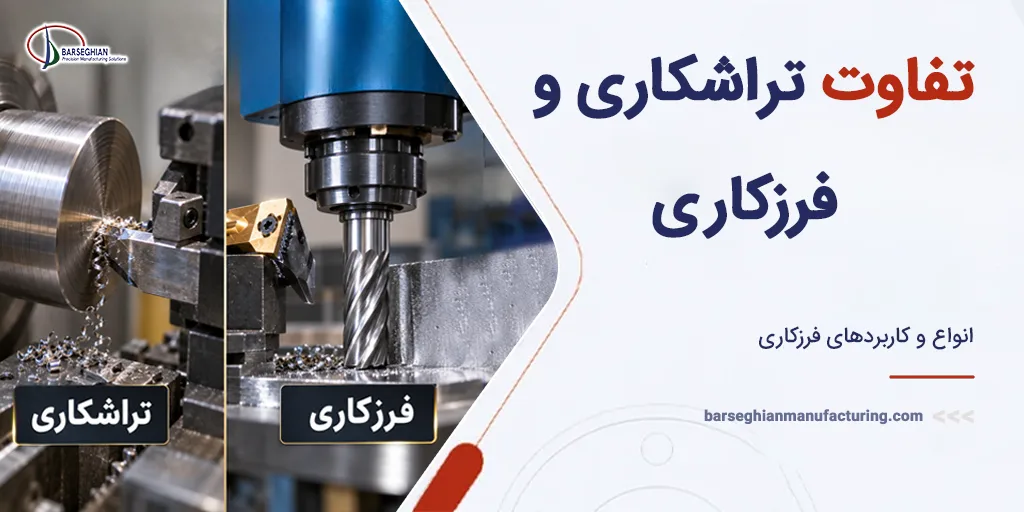
تفاوت تراشکاری و فرزکاری چیست؟
یکی از بنیادیترین پرسشهای مهندسان و صنعتگران، بررسی تفاوت تراشکاری و فرزکاری در نحوه تولید قطعات صنعتی است. تفاوت اصلی و ساختاری میان این دو فرآیند در محور حرکت دورانی و وضعیت ابزار و قطعهکار نهفته است. در تراشکاری، قطعهکار حول محور اصلی دستگاه میچرخد و ابزار برشی ثابت بوده و تنها حرکت پیشروی طولی یا عرضی دارد. در مقابل، برای درک اینکه فرزکاری چیست باید توجه داشت که در فرزکاری، قطعهکار روی میز دستگاه ثابت یا دارای حرکت خطی است و این ابزار برشی چندلبه است که با سرعت دورانی بالا حول محور خود میچرخد تا برادهبرداری را انجام دهد.
این تفاوت سینماتیکی منجر به اختلاف در قطعات خروجی دو دستگاه میشود؛ تراشکاری اساساً برای تولید قطعات استوانهای، مخروطی، متقارن و محوری مانند پیچها و شفتها ایدهآل است. در حالی که تجهیزاتی نظیر دستگاه فرز چیست جز ابزارهایی که برای ماشینکاری سطوح تخت، ایجاد شیارهای چندوجهی، جیبها و قطعات مکعبی و غیرمتقارن به کار میروند. از نظر دقت محوری و هممرکزی سطوح داخلی و خارجی، تراشکاری عملکرد بیبدیلی در تلرانسهای استوانهای ارائه میدهد، در حالی که فرزکاری بر ایجاد پروفیلها و فرمهای سهبعدی پیچیده روی سطوح غیردوار تمرکز دارد.
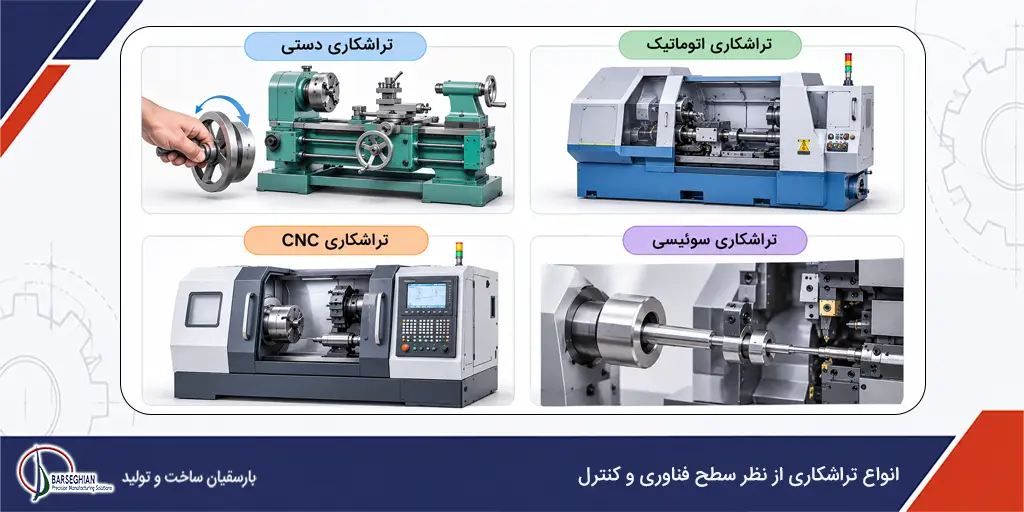
انواع تراشکاری از نظر سطح فناوری و کنترل
فرآیند تراشکاری بر اساس درجه اتوماسیون، شیوه هدایت ابزار و پیچیدگی مکانیزمهای کنترلی به دستههای متعددی تقسیم میشود. سطوح مختلف فناوری از ماشینهای دستی منوال گرفته تا سیستمهای کنترل عددی اتوماتیک، پاسخگوی نیازهای متفاوتی در حجم تولید، دقت ابعادی و هزینههای ساخت هستند.
تراشکاری دستی (سنتی / منوال)
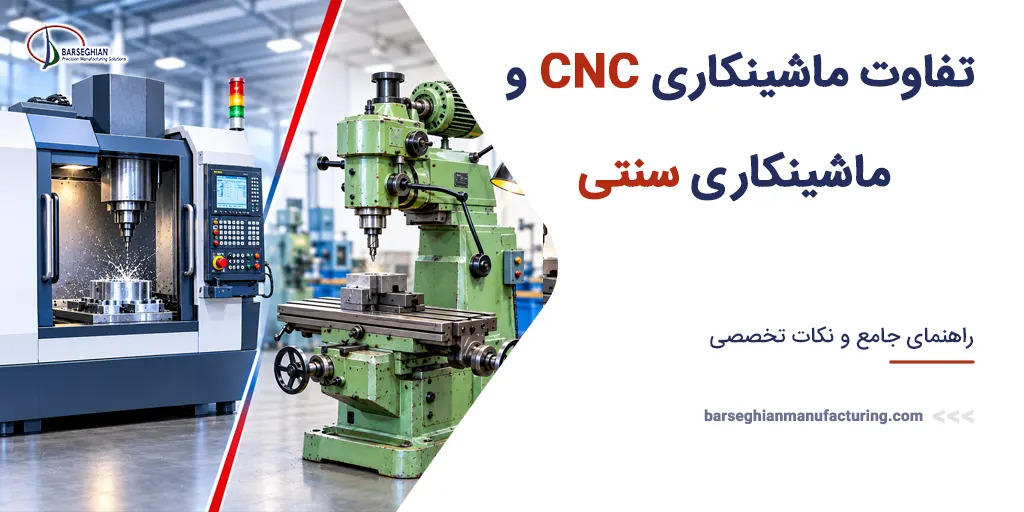
در تراشکاری دستی یا سنتی، تمامی حرکات ابزار برشی، تنظیم نرخ پیشروی و کنترل عمق باربرداری به طور مستقیم توسط اپراتور و از طریق چرخدندهها و اهرمهای دستی انجام میشود. این روش نیازمند مهارت بسیار بالای تراشکار است و عمدتاً برای تولید قطعات تک، کارهای کارگاهی، نمونهسازی اولیه و بازسازی و تعمیر قطعات صنعتی مستعمل کاربرد دارد. اگرچه سرعت تولید و دقت تکرارپذیری در این روش نسبت به سیستمهای مدرن پایینتر است، اما هزینه راهاندازی اولیه بسیار کمی دارد.
تراشکاری اتوماتیک و نیمهاتوماتیک
تراشکاری اتوماتیک برای عبور از محدودیتهای سرعت و خطای انسانی ماشینهای دستی شکل گرفت. در این دستگاهها، حرکات ابزار و چرخه برادهبرداری از طریق بادامکها، بادامکهای متحرک، سیستمهای هیدرولیکی یا مکانیکی طبق یک الگوی ثابت هدایت میشوند. این ماشینها امکان تولید سری و انبوه قطعات ساده تا متوسط را با سرعت بالا و بدون نیاز به دخالت مداوم اپراتور فراهم میسازند و گامی مهم در صنعتیشدن خطوط تولید محسوب میشوند.
تراشکاری CNC
تراشکاری CNC تحولی بنیادین در صنعت ساخت و تولید ایجاد کرد. اتوماسیون صنعتی با ورود سیستمهای رایانهای رشد یافت؛ برای درک این فناوری باید دانست دستگاه CNC چیست و چگونه کدهای دستوری (G-Codes و M-Codes) را به حرکات دقیق چندمحوره تبدیل میکند. در تراشکاری CNC، تمام مسیرهای حرکت ابزار، سرعت اسپیندل و نرخ پیشروی با دقتهای در حد میکرون توسط برنامهنویسی رایانهای کنترل میشود. این روش خطای انسانی را به حداقل رسانده، امکان ساخت پیچیدهترین هندسهها را فراهم میآورد و تکرارپذیری فوقالعادهای در تولید انبوه ایجاد میکند.
تراشکاری دقیق سوئیسی (Swiss-Type Turning)
تراشکاری سوئیسی یا ماشینکاری با کلگی لغزان (Sliding Headstock)، روشی بسیار تخصصی برای ساخت قطعات باریک، بلند و ظریف با نسبت طول به قطر بالا (L/D > 5) است. در تراشهای متعارف، مهار قطعه در سهنظام صورت گرفته و ابزار حرکت میکند که این امر در قطعات بلند موجب خمش و ارتعاش میشود. اما در تراش سوئیسی، قطعهکار از درون یک بوش راهنما (Guide Bushing) عبور کرده و ابزار درست در فاصله ۱ تا ۳ میلیمتری پیشانی بوش راهنما عمل برش را انجام میدهد. این مکانیزم انحراف خمشی را به صفر رسانده و دستیابی به تلرانسهای فوقدقیق ±۰.۰۰۲ میلیمتر را در پینهای پزشکی، سوزنهای انژکتور و قطعات ساعت ممکن میسازد.
انواع عملیات تخصصی تراشکاری
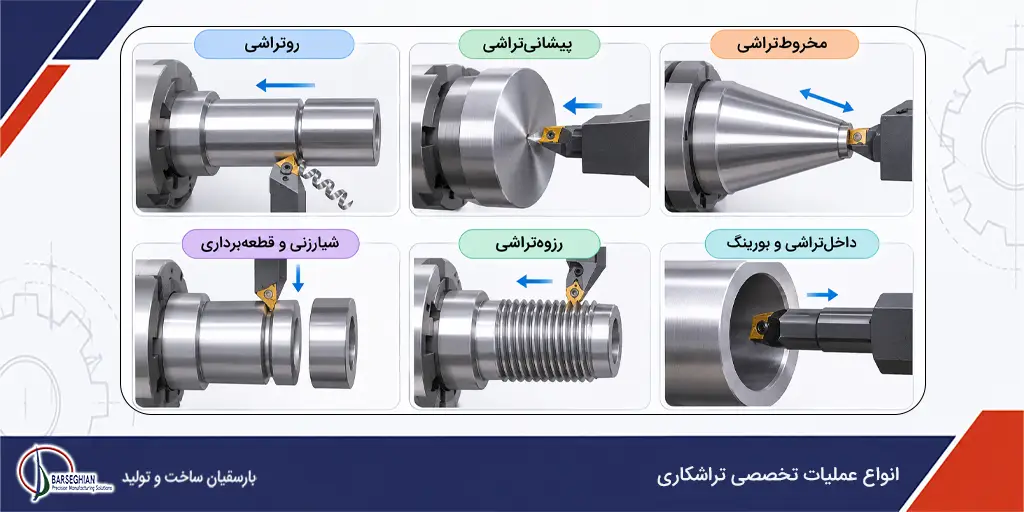
روی دستگاه تراش میتوان مجموعه متنوعی از عملیات برادهبرداری را برای فرمدهی سطوح داخلی و خارجی قطعات اجرا کرد. هر یک از این عملیاتها به ابزار برشی خاص و مسیر حرکت متفاوتی نیاز دارند.
روتراشی (Straight Turning)
روتراشی پایهایترین و پرکاربردترین عملیات تراشکاری است که در آن ابزار برشی در امتداد موازی با محور دوران قطعهکار حرکت کرده و قطر خارجی آن را به صورت یکنواخت کاهش میدهد. این عملیات برای ساخت انواع شفتها، محورها و پینهای استوانهای گام اول تولید محسوب میشود.
پیشانیتراشی (Facing)
پیشانیتراشی به منظور تسطیح و صاف کردن سطح انتهایی یا ابتدایی قطعهکار انجام میشود. در این فرآیند، ابزار برشی حرکتی عمود بر محور دوران قطعهکار دارد و از محیط به سمت مرکز (یا بالعکس) پیشروی میکند تا سطحی کاملاً صاف و عمود بر محور طولی ایجاد کند.
مخروطتراشی (Taper Turning)
هرگاه نیاز به تغییر تدریجی قطر قطعهکار در طول آن باشد، از مخروطتراشی استفاده میشود. این سطح مخروطی را میتوان با انحراف سوپورت طولی، انحراف دستگاه مرغک یا استفاده از خطکش راهنمای مخروطتراشی ایجاد کرد که در ساخت نازلها، نوک متهها و اتصالات مخروطی کاربرد دارد.
شیارزنی و قطعهبرداری (Grooving & Parting)
در شیارزنی، ابزاری باریک به صورت شعاعی در عمق قطعهکار نفوذ کرده و شیارهایی با پهنا و عمق مشخص روی سطح خارجی یا داخلی ایجاد میکند. عملیات قطعهبرداری (Parting Off) نیز با ادامه نفوذ همین ابزار باریک تا مرکز قطعه انجام میشود تا قطعه ساختهشده از شاخه کار اصلی جدا گردد.
رزوهتراشی و پیچبری (Threading)
رزوهتراشی شامل ایجاد شیارهای مارپیچی منسجم با گام دقیق روی سطح خارجی یا داخلی قطعه است. در این عملیات، سرعت پیشروی طولی ابزار باید کاملاً با سرعت دورانی اسپیندل همگامسازی شود تا فرم و گام رزوه طبق استانداردهای متری یا اینچی شکل گیرد.
داخلتراشی و بورینگ (Boring)
هرگاه سوراخی از قبل روی قطعهکار ایجاد شده باشد، برای عریضسازی، اصلاح دقت ابعادی و دستیابی به کیفیت سطح عالی از عملیات داخلتراشی یا بورینگ استفاده میشود. ابزار تکالماسه داخلتراشی درون سوراخ حرکت کرده و قطر داخلی را به میزان دلخواه میتراشد.
سوراخکاری و برقوکاری روی دستگاه تراش
روی ماشین تراش میتوان سوراخکاری محوری را نیز انجام داد؛ به این ترتیب که مته در کلت دستگاه مرغک نصب شده و با پیشروی مرغک به سمت قطعهکار در حال چرخش، سوراخ ایجاد میشود. همچنین برای رسیدن به تلرانسهای بسیار دقیق سوراخ، از ابزار برقو استفاده میگردد. برای ایجاد رزوه داخلی سوراخهای ریز علاوه بر داخلتراشی، مطالعه راهنمای جامع قلاویز کاری نشان میدهد که استفاده از قلاویز ماشینی روی مرغک تراش، سریعترین روش ایجاد رزوههای مادگی استاندارد است.
آجزنی و فرمتراشی (Knurling & Form Turning)
آجزنی فرآیندی بدون برادهبرداری (تغییر شکل موضعی) است که در آن قرقرههای آجزنی روی سطح قطعه فشار وارد کرده و شیارهای منظم برجسته ایجاد میکنند تا اصطکاک دستگیرهها افزایش یابد. فرمتراشی نیز شامل استفاده از تیغچههایی با پروفیل خاص یا حرکت برنامهریزیشده CNC برای ایجاد منحنیها و اشکال غیرخطی پیچیده است.
اجزای اصلی ماشین تراش و کاربرد هرکدام
ماشین تراش مرغکدار یا منوال از اجزای مکانیکی و ساختاری متعددی تشکیل شده است که هماهنگی آنها امکان برادهبرداری دقیق را فراهم میسازد.
بستر یا ریل دستگاه (Bed) شاسی اصلی و تکیهگاه محکم ماشین است که معمولاً از چدن خاکستری سختکاریشده و سنگخورده ساخته میشود تا ارتعاشات را جذب کرده و راهنمایی دقیق برای حرکت کشوها باشد. محور اصلی یا اسپیندل (Spindle) یک میله فولادی توخالی دقیق است که درون جعبهدنده اصلی یاتاقانبندی شده و حرکت دورانی را به واسطه وسایل گیرش به قطعهکار منتقل میکند. سه نظام و چهارنظام (Chuck) وسایل مهار قطعهکار هستند که روی سر اسپیندل پیچ شده و قطعه را هممرکز با محور دوران محکم نگهمیدارند.
دستگاه مرغک (Tailstock) در سمت راست ریل قرار داشته و برای پشتیبانی از قطعات بلند جهت جلوگیری از خمش یا نصب ابزارهایی مانند مته و برقو استفاده میشود. جعبهدنده اصلی (Gearbox) مجموعه چرخدندههایی است که تغییر سرعت دورانی اسپیندل و تنظیم گامهای مختلف پیچبری را ممکن میسازد. مجموعه سوپورت و رندهگیر (Carriage & Toolpost) نیز شامل کشوهای طولی، عرضی و فوقانی است که ابزار برشی را روی خود مهار کرده و امکان پیشروی دقیق ابزار را در زوایا و مسیرهای مختلف فراهم میکند.
انواع ابزارها و جنس تیغچههای تراشکاری
کیفیت برادهبرداری، نرخ سایش و سرعت ماشینکاری وابستگی مستقیمی به جنس و هندسه ابزارهای تراشکاری دارد. ابزارهای برشی باید دارای سختی بالا، مقاومت حرارتی عالی و تافنس مناسب در برابر شوکهای مکانیکی باشند.
فولادهای تندبر (HSS)
ابزارهای فولاد تندبر یا High-Speed Steel از آلیاژهای فولادی حاوی تنگستن، مولیبدن، کروم و کبالت ساخته میشوند. این ابزارها سختی خود را تا دمای حدود ۶۰۰ درجه سانتیگراد حفظ میکنند، قابلیت تیز کردن مجدد دارند و برای تراشکاری عمومی، متریالهای نرمتر مانند آلومینیوم و کارهای کارگاهی بسیار اقتصادی هستند.
ابزارهای کاربیدی و اینسرتهای ISO (الماس تراشکاری)
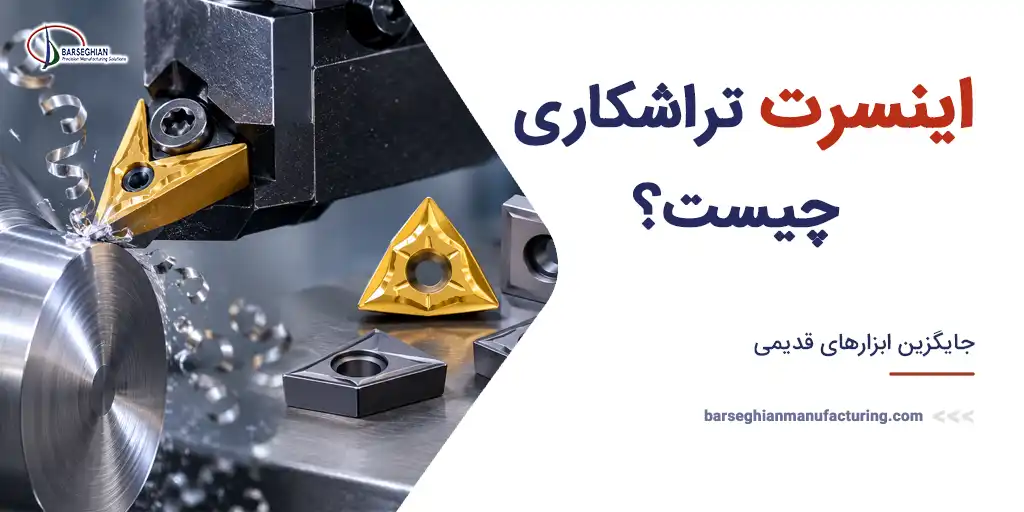
اینسرتهای تعویضشو از پودر کاربید تنگستن فشرده و سینترشده ساخته میشوند و سختی فوقالعاده بالایی دارند. این اینسرتها طبق نظام استاندارد ISO 1832 با یک کد ۱۰ موضعی نامگذاری میشوند. برای مثال، در کد CNMG 120408، حرف C نشاندهنده شکل لوزی ۸۰ درجه، N زاویه آزاد صفر درجه، M کلاس تلرانس متوسط، G مکانیزم سوراخدار برادهشکن، ۱۲ طول لبه برشی، ۰۴ ضخامت ۴.۷۶ میلیمتر و ۰۸ شعاع گوشه ۰.۸ میلیمتر است.
ابزارهای الماسی (PCD) و سرامیکی
ابزارهای سرامیکی (پایه آلومینا و نیترید سیلیسیم) و نیترید بور مکعبی (CBN) برای تراشکاری سخت فولادهای سختکاری شده بالای ۵۰ راکول به کار میروند. ابزارهای الماس پلیکریستال (PCD) نیز به عنوان سختترین ماده برشی، برای تراشکاری فوقدقیق فلزات غیرآهنی، کامپوزیتها و آلیاژهای آلومینیوم بدون ایجاد لبه انباشته ایدهآل هستند.
هلدرها و ابزارگیرها
هلدرها یا ابزارگیرهای فولادی، اینسرتهای کاربیدی را با سیستمهای مهار پیچی، فشاری یا گیرهای روی خود مهار میکنند. هلدرها بر اساس نوع عملیات به دستههای روتراشی، داخلتراشی (Boring Bar)، شیارزنی و رزوهتراشی تقسیم شده و زوایای ورود ابزار به قطعهکار را تنظیم میکنند.
چه موادی را میتوان تراشکاری کرد؟ (بررسی متریالهای صنعتی)
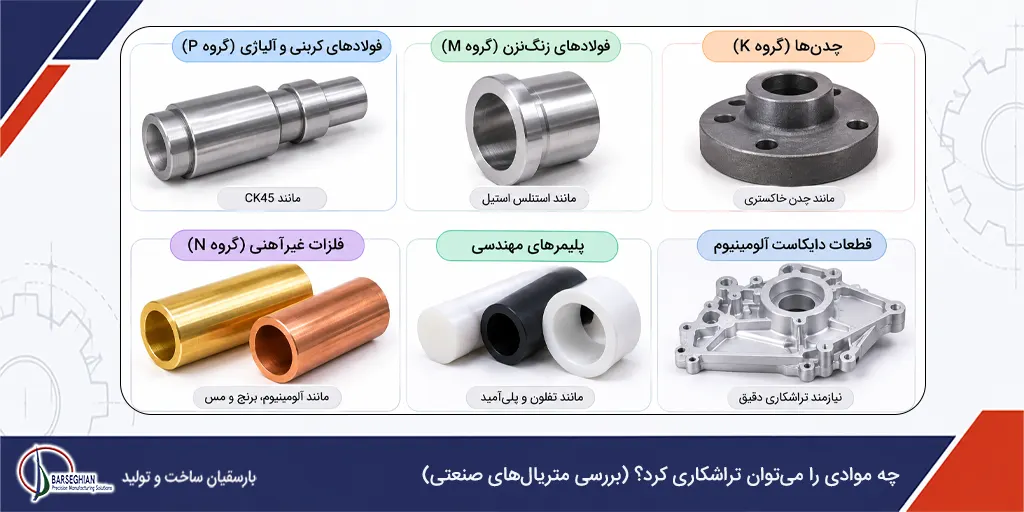
دامنه موادی که قابلیت تراشکاری دارند بسیار گسترده است، اما شاخص قابلیت ماشینکاری (Machinability) در متریالهای مختلف بر اساس خواص مکانیکی و متالورژیکی متفاوت است. استاندارد ISO 513 مواد مهندسی را به شش گروه اصلی تقسیم کرده است:
فولادهای کربنی و آلیاژی (گروه P) مانند CK45 و MO40 پرکاربردترین متریالهای تراشکاری در ساخت شفتها و قطعات صنعتی هستند. فولادهای زنگنخور یا استنلس استیل (گروه M) به دلیل چسبندگی و کارسختی شدید به ابزارهای کاربیدی PVD تیز نیاز دارند. چدنها (گروه K) به دلیل ساختار گرافیتی، برادههای خردشده و شکننده تولید کرده و ماشینکاری آسانی دارند. فلزات غیرآهنی (گروه N) مانند آلومینیوم، برنج و مس دارای قابلیت ماشینکاری فوقالعاده بالا و سرعتهای برشی بسیار سریع هستند.
بسیاری از قطعات ورودی دستگاه تراش، پیشفرمی حاصل از ریختهگری دقیق هستند؛ در این راستا درک اینکه دایکاست چیست کمک میکند تا شیوه ماشینکاری قطعات ریختگی مشخص شود، چرا که قطعات حاصل از ریختهگری تحت فشار، پوسته سخت اولیه دارند. به ویژه در صنایع خودروسازی، آلومینیوم تزریقی کاربرد فراوان دارد و دانستن اینکه دایکاست آلومینیوم چیست علل نیاز این قطعات به پرداخت تراشکاری در سطوح نشیمنگاهی را روشن میسازد.
با توجه به نحوه تزریق مذاب، آشنایی با طرز کار دستگاه دایکاست نشان میدهد که چرا قطعات خروجی نیاز به روتراشی زواید و پیشانیتراشی دقیق دارند. حتی در صنایع غیرنظامی و خانگی، پاسخ به اینکه ظروف دایکاست چیست مشخص میسازد که کف این ظروف برای تسطیح کامل و انتقال حرارت یکنواخت، نیازمند پیشانیتراشی دقیق روی دستگاه تراش است. علاوه بر فلزات، پلیمرهای مهندسی مانند تفلون (PTFE)، پلیآمید و فیبرهای نسوز نیز به راحتی تراشکاری میشوند.
مراحل قدمبهقدم اجرای فرآیند تراشکاری؛ از نقشه تا قطعه نهایی
اجرای یک فرآیند تراشکاری موفق و مهندسیشده نیازمند طی کردن مراحل منظم و دقیق زیر است:
در مرحله نخست، نقشه فنی قطعه بررسی شده و ابعاد، تلرانسهای هندسی و زبری سطح مورد نیاز تحلیل میشوند. سپس متریال خام مناسب با قطر و طول مشخص انتخاب شده و ابزارهای برشی، اینسرتها و هلدرهای مربوطه تعیین میگردند. در گام بعدی، قطعهکار درون سهنظام مهار شده و هممرکز بودن آن با ساعت اندیکاتور کنترل میشود. سپس پارامترهای برشی شامل سرعت دورانی اسپیندل، نرخ پیشروی و عمق باربرداری روی دستگاه تنظیم میگردند. عملیات برادهبرداری ابتدا با پاسهای خشنکاری برای برداشتن حجم اصلی ماده و سپس پاس پرداختکاری با عمق کم و پیشروی آهسته انجام میشود. در نهایت، کنترل کیفیت ابعادی قطعه با کولیس، میکرومتر و زبریسنج صورت میگیرد.
مزایا، محدودیتها و چالشهای تراشکاری
تراشکاری دارای مزایای برجستهای نظیر دقت ابعادی بسیار بالا، قابلیت دستیابی به تلرانسهای فشرده، زبری سطح عالی، نرخ برادهبرداری بالا در مقاطع دوار و امکان اتوماسیون کامل با CNC است.
با این حال، این فرآیند محدودیتهای ساختاری نیز دارد؛ تراشکاری اساساً برای قطعات متقارن و دوار طراحی شده و ساخت قطعات غیردوار و پیچیده با آن امکانپذیر نیست. برای قطعات غیردوار و پیچیده، شناخت اینکه فرز cnc چیست جایگزین یا مکمل تراشکاری را در ماشینکاری چندمحوره معرفی میکند. چالش دیگر تراشکاری، تولید حجم بالای براده و ضایعات ماده است. در مقایسه با ابزارهای شیارزنی و قطعهبرداری تراشکاری، استفاده از ابزارهای برشی سنگزنی یا انواع صفحه فرز برای جداسازی قطعات کاربرد متفاوتی در برشکاری کارگاهی دارد. همچنین برای قطعات مجوف و شمشهای بسیار کلفت اولیه، شناخت اینکه برشکاری لنس چیست مشخص میکند که چه زمان باید از روشهای حرارتی قبل از سپردن قطعه به دستگاه تراش استفاده کرد.
نکات ایمنی مهم در کارگاه تراشکاری
رعایت دستورالعملهای ایمنی در کارگاه تراشکاری به دلیل وجود قطعات دوار با سرعت بالا، ابزارهای برشی بسیار تیز و پرتاب برادههای داغ از اهمیت حیاتی برخوردار است.
استفاده از عینک ایمنی استاندارد و شیلد محافظ برای جلوگیری از برخورد برادهها به چشم الزامی است. پوشیدن لباسهای گشاد، شالگردن، کراوات، ساعت، انگشتر و استفاده از دستکش به دلیل خطر شدید گیر کردن در سهنظام در حال چرخش مطلقاً ممنوع است. موهای بلند باید کاملاً در زیر کلاه جمع شوند. آچار سهنظام باید بلافاصله پس از مهار قطعه از روی سهنظام برداشته شود تا با روشن شدن دستگاه به اطراف پرتاب نشود. همچنین هرگونه اندازهگیری یا تمیزکاری برادهها باید تنها پس از توقف کامل اسپیندل انجام گیرد.
عوامل مؤثر بر قیمت و محاسبه هزینه خدمات تراشکاری
هزینه نهایی خدمات تراشکاری صنعتی تحت تاثیر مجموعهای از فاکتورهای فنی و عملیاتی محاسبه میشود:
جنس و قابلیت ماشینکاری قطعهکار نقش تعیینکنندهای دارد؛ تراشکاری متریالهای سخت مانند استنلس استیل یا سوپرآلیاژها به دلیل سایش سریع ابزار و سرعتهای پایینتر، هزینه بیشتری نسبت به آلومینیوم دارد. ابعاد قطعه و حجم برادهبرداری، زمان زیرکشت ماشین را افزایش میدهند. نوع دستگاه مورد استفاده (تراش منوال در برابر CNC چندمحوره)، تلرانسهای ابعادی درخواستی و زبری سطح فوقدقیق، نیازمند ابزارآلات گرانقیمتتر و کنترل کیفیت پیچیدهتر است. در نهایت، تیراژ سفارش تاثیر معکوس دارد؛ در تولیدات سری و انبوه، هزینه تنظیمات اولیه (Setup) خرد شده و قیمت تمامشده هر قطعه کاهش مییابد.
سوالات متداول درباره تراشکاری (FAQ)
تراشکاری چیست و چه کاربرد اصلی دارد؟
تراشکاری فرآیند برادهبرداری از قطعات دوار با چرخش قطعهکار و حرکت خطی ابزار است که برای ساخت شفتها، پیچها، بوشها و قطعات صنعتی متقارن استفاده میشود.
تفاوت اصلی تراشکاری سنتی و CNC چیست؟
تراشکاری سنتی به صورت دستی و با هدایت مستقیم اپراتور انجام میشود، در حالی که تراشکاری CNC به صورت خودکار و بر پایه برنامهنویسی کامپیوتر با دقت و سرعت بسیار بالا اجرا میگردد.
آیا امکان تراشکاری قطعات غیرفلزی وجود دارد؟
بله، علاوه بر فلزات آهنی و غیرآهنی، انواع پلیمرهای مهندسی مانند تفلون، پلیآمید، پلاستیکها و حتی چوب و چدن قابلیت تراشکاری دارند.
علت ایجاد ارتعاش (Chatter) در تراشکاری چیست و چگونه رفع میشود؟
ارتعاش ناشی از عدم صلبیت قطعهکار، لقی اسپیندل، خروج بیش از حد ابزار از هلدر یا پارامترهای برشی نامناسب است که با کاهش عمق برش، استفاده از مرغک و تنظیم صحیح نرخ پیشروی برطرف میشود.