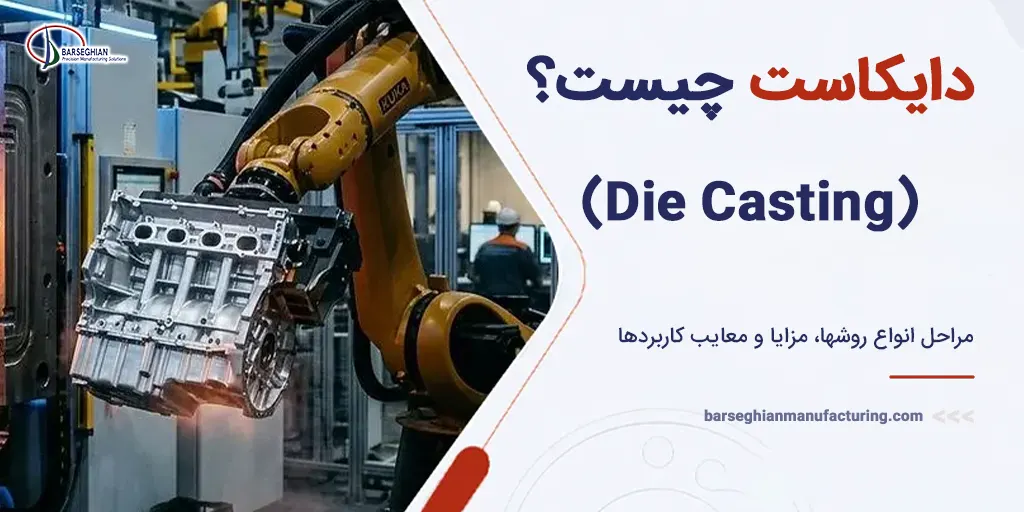
فرآیند ریختهگری تحت فشار که در ادبیات مهندسی و صنعت با نام دایکاست (Die Casting) شناخته میشود، یکی از پیشرفتهترین و کارآمدترین روشهای تولید قطعات فلزی دقیق با هندسه پیچیده است. در این فرآیند متالورژیکی، فلز مذاب با سرعت خطی بالا و تحت فشارهای هیدرولیکی قابل توجه (بین ۱۰ تا بیش از ۱۵۰ مگاپاسکال) به داخل حفره یک قالب فولادی دائمی و بسیار دقیق تزریق میگردد.
تفاوت بنیادین دایکاست با روشهای سنتی ریختهگری مانند ریختهگری ماسهای یا ثقلی، در مکانیزم پر شدن قالب نهفته است؛ زیرا در روشهای سنتی مذاب تنها تحت تاثیر نیروی وزن و گرانش حرکت میکند، اما در دایکاست اعمال فشار بالا باعث میشود مذاب حتی ظریفترین شیارها و دیوارههای باریک قالب را کاملاً پر کرده و قطعهای فشرده با صافی سطح فوقالعاده و حداقل تخلخل تولید شود.
مراحل گامبهگام فرآیند ریختهگری دایکاست
چرخه ساخت قطعه در روش دایکاست بسیار سریع و تکرارپذیر است و کنترل دقیق پارامترهای ترمودینامیکی و هیدرولیکی در هر مرحله، ضامن کیفیت نهایی محصول است. این فرآیند از چند گام پیوسته تشکیل شده است که هماهنگی کامل بین ماشین تزریق، کوره ذوب و سیستم قالب را میطلبد.
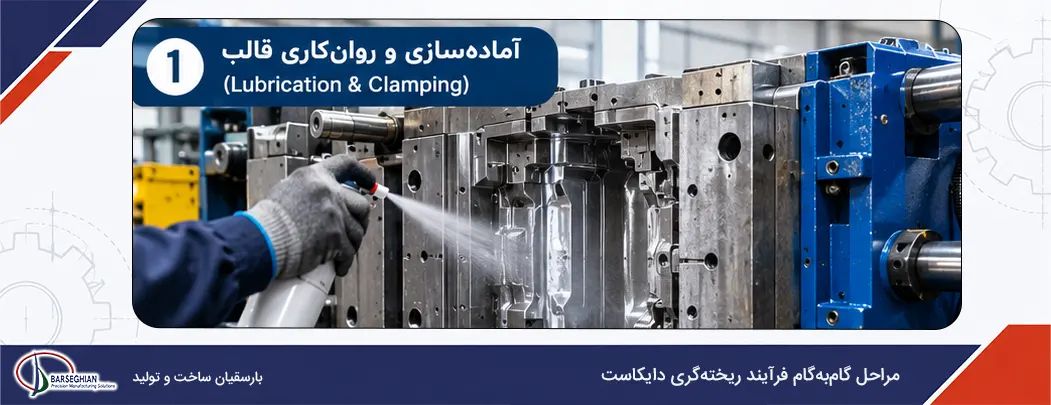
۱. آمادهسازی و روانکاری قالب (Lubrication & Clamping)
پیش از هر تزریق، سطح داخلی حفرههای قالب کاملاً تمیز شده و مواد روانکننده مخصوص بر پایه آب یا روغن روی سطوح فولادی اسپری میشود. روانکاری قالب علاوه بر تنظیم و تثبیت دمای کاری قالب و جلوگیری از شوک حرارتی، مانع از چسبندگی فلز مذاب به سطح فولاد (Soldering) شده و خروج قطعه را تسهیل میکند. پس از روانکاری، دو نیمه ثابت و متحرک قالب توسط سیستم گیره هیدرولیکی یا جکهای قدرتمند ماشین با نیرویی معادل صدها تا هزاران تن کاملاً قفل میشوند تا در برابر فشار شدید تزریق مقاومت کنند.
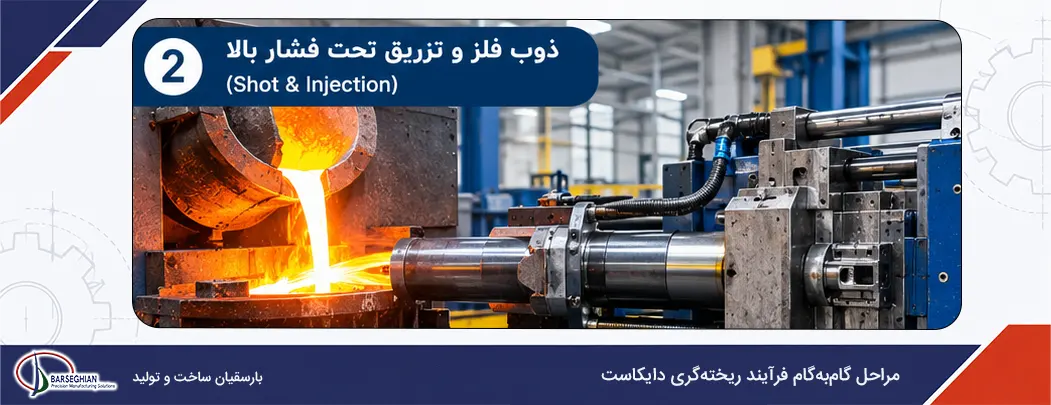
۲. ذوب فلز و تزریق تحت فشار بالا (Shot & Injection)
در گام دوم، فلز مورد نظر درون کوره تا دمای دقیق ذوب رسیده و مقدار مشخصی از مذاب (شات) به داخل سیلندر یا محفظه تزریق هدایت میشود. سپس پیستون یا پلانجر هیدرولیکی با سرعتی بالادست به حرکت درآمده و فلز مذاب را با فشار بسیار زیاد به درون حفره قالب شلیک میکند. این فشار بالای تزریق، هوای موجود را به سمت تهویهها رانده و مذاب را مجبور میسازد تمامی فضاهای ریز و پیچیده قالب را در کسری از ثانیه پر نماید.
۳. انجماد، خنککاری و خروج قطعه (Cooling & Ejection)
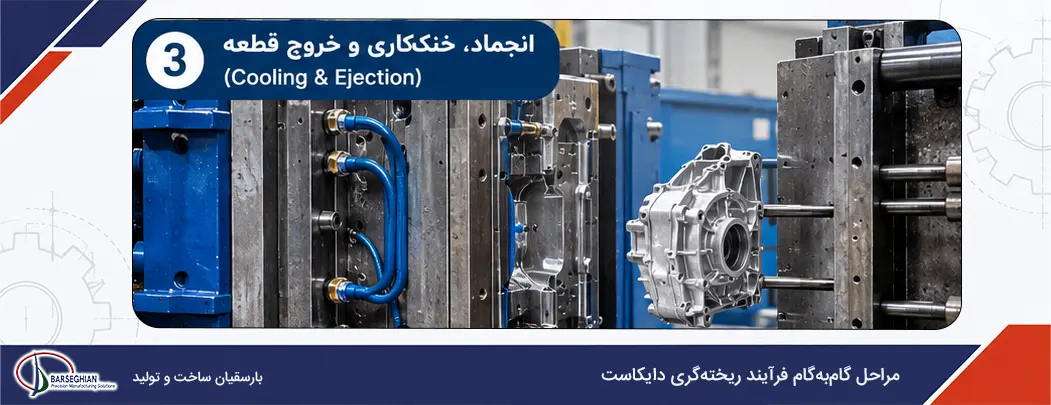
پس از پر شدن کامل حفره قالب، فشار هیدرولیکی پلانجر همچنان اعمال میشود تا افت حجم ناشی از انجماد فلز جبران گردد. کانالهای خنککننده تعبیهشده در داخل بدنه قالب که جریان آب یا روغن داغ در آنها برقرار است، حرارت مذاب را بهسرعت جذب کرده و فرآیند انجماد را تسریع مینمایند. به محض سخت شدن کامل قطعه، نیمه متحرک قالب باز شده و میلهها یا پینهای پران با اعمال فشار به پشت قطعه، آن را بدون آسیب از حفره خارج میکنند.
۴. پرداخت، پلیسهگیری و عملیات تکمیلی (Finishing)
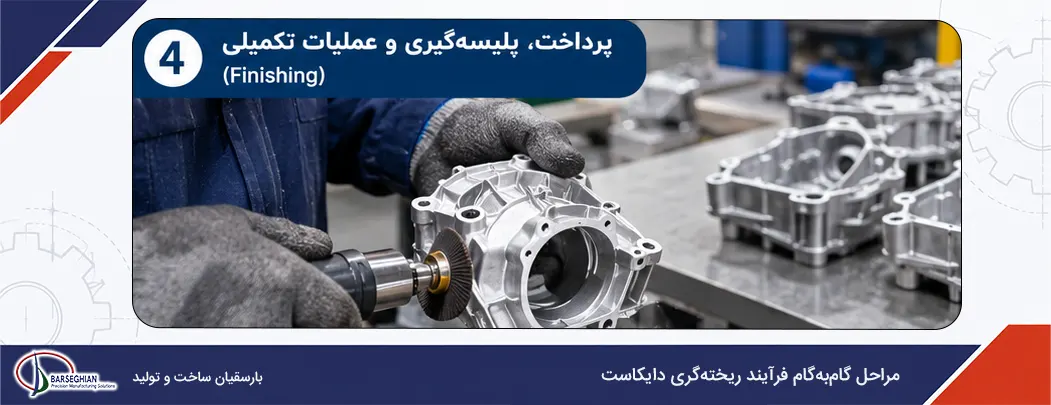
قطعه خارجشده از قالب معمولاً همراه با راهگاهها، سرریزها و پلیسههای دور تا دور (Flash) است که در مرحله پرداخت توسط پرسهای ترِیم یا روشهای دستی جدا میشوند. اگرچه قطعات دایکاستی دارای دقت ابعادی بالا و سطح همواری هستند، اما در برخی نقاط حساس مانند نشستگاههای دقیق بلبرینگها یا سوراخهای رزوه شده، به قطعات تکمیلی نیاز است؛ بهطور مثال برای درک نحوه ماشینکاری و برادهبرداری قطعات صنعتی میتوانید مقاله ماشین کاری چیست و چگونه انجام می شود؟ را مطالعه کنید. همچنین برای رزوه زدن سوراخهای دایکاستی با دقت بالا، مراجعه به راهنمای جامع قلاویز کاری؛ انواع، مراحل و نکات تخصصی اطلاعات بسیار ارزشمندی را در اختیار شما قرار میدهد.
انواع روشهای ریختهگری دایکاست و دستگاههای آن
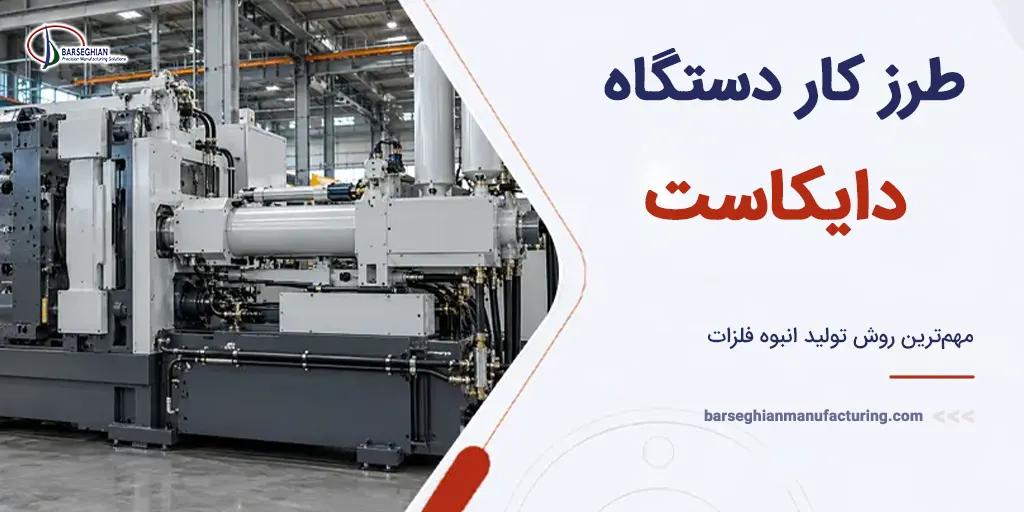
دستگاههای دایکاست بر اساس معماری سیستم تزریق و نحوه تعامل سیستم فشار با کوره ذوب، به دستهبندیهای مختلفی تقسیم میشوند. انتخاب روش مناسب کاملاً به نوع آلیاژ و نقطه ذوب آن بستگی دارد.
دایکاست محفظه گرم (Hot Chamber)
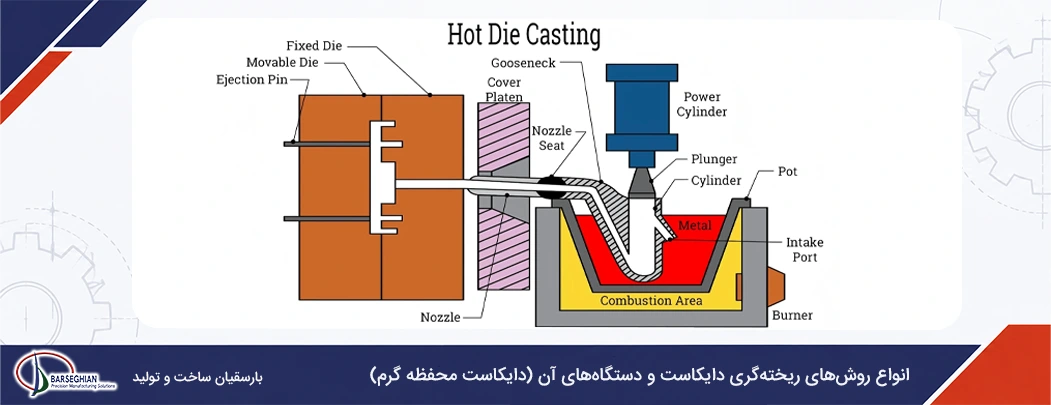
در دستگاههای دایکاست محفظه گرم، مکانیزم تزریق که شامل سیلندر و مجرای موسوم به گوستنک (گردن غازی) است، مستقیماً درون حوضچه فلز مذاب غوطهور قرار دارد. با بالا رفتن پیستون، مذاب وارد گوستنک شده و با پایین آمدن هیدرولیکی پیستون، مذاب با فشاری بین ۱۰.۳ تا ۲۰.۶ مگاپاسکال به درون قالب رانده میشود. سرعت چرخه تولید در این روش بسیار بالا است؛ اما به دلیل غوطهوری مستقیم قطعات مکانیکی در مذاب، تنها برای فلزاتی با نقطه ذوب پایین مانند روی، زاماک، سرب و قلع استفاده میشود؛ چرا که آلومینیوم مذاب باعث خوردگی سریع قطعات فولادی دستگاه میشود.
دایکاست محفظه سرد (Cold Chamber)
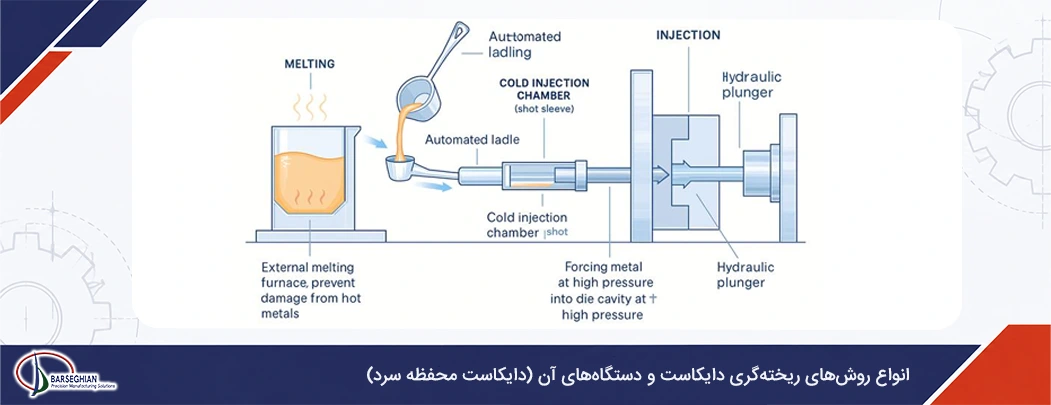
برای آلیاژهایی با نقطه ذوب بالاتر بهویژه آلومینیوم، برنج و منیزیم، از دایکاست محفظه سرد استفاده میشود. در این روش کوره ذوب کاملاً جدا از دستگاه است و مذاب در هر چرخه به وسیله پاتیل دستی یا رباتیک به داخل سیلندر افقی تزریق (Shot Sleeve) ریخته شده و سپس توسط پیستون با فشار بالای ۳۰ تا ۱۵۰ مگاپاسکال به درون قالب هدایت میگردد. اگرچه انتقال جداگانه مذاب زمان چرخه را کمی افزایش میدهد، اما از آسیب حرارتی و شیمیایی به ماشین جلوگیری کرده و امکان ساخت قطعات عظیم صنعتی را فراهم میسازد.
روشهای پیشرفته دایکاست (تحت خلاء، اسکوییز و نیمهجامد)
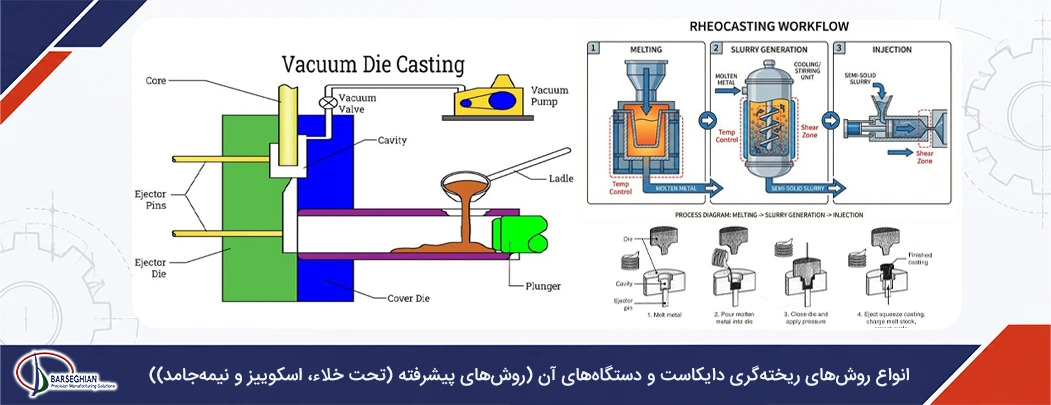
برای رفع محدودیتهای روشهای سنتی نظیر تخلخل گازی، روشهای نوین متالورژیکی توسعه یافتهاند. در دایکاست تحت خلاء (Vacuum Die Casting)، هوای داخل حفره قالب قبل از تزریق تخلیه میشود تا تخلخل گازی حذف شده و قطعه قابلیت عملیات حرارتی T6 و جوشکاری پیدا کند. در روش اسکوییز کاستینگ (Squeeze Casting)، مذاب با سرعت کم و بدون تلاطم وارد قالب شده و تحت فشار بسیار بالا منجمد میشود. همچنین در فرآیند دایکاست نیمهجامد یا ریوکاستینگ (Rheocasting)، فلز به صورت دوغابی حاوی فازهای جامد و مایع تزریق میگردد که انقباض انجمادی را به شکل چشمگیری کاهش میدهد.
فلزات و آلیاژهای پرکاربرد در دایکاست
دایکاست عمدتاً برای فلزات و آلیاژهای غیرآهنی که سیالیت بالا و نقطه ذوب مناسبی دارند به کار میرود.
دایکاست آلومینیوم (Aluminium Die Casting)
آلومینیوم پرکاربردترین فلز در ریختهگری تحت فشار است؛ زیرا نسبت استحکام به وزن فوقالعاده، مقاومت عالی در برابر خوردگی، هدایت حرارتی بالا و پایداری ابعادی در دیوارههای نازک ارائه میدهد. آلیاژهای معروف نظیر A380، A360 و A413 در ساخت قطعات پیچیده خودرو و تجهیزات الکترونیکی سهم اصلی را دارند. اگر مایل هستید جزئیات تخصصی و خواص متالورژیکی این فلز کاربردی را بهطور کامل بررسی کنید، حتماً مطلب دایکاست آلومینیوم چیست؟ همه چیز در مورد دایکست را مطالعه نمایید.
دایکاست روی و آلیاژ زاماک (Zinc / ZAMAK)
آلیاژهای روی بهویژه خانواده زاماک، دارای نقطه ذوب پایین، سیالیت فوقالعاده و چقرمگی بالا هستند. این خواص امکان تولید قطعات مینیاتوری با دیوارههای بسیار نازک، دقت ابعادی بینظیر و عمر طولانی قالب را در دستگاههای محفظه گرم فراهم میسازد.
دایکاست منیزیم، مس و برنج
منیزیم به عنوان سبکترین فلز سازهای صنعتی (۷۵٪ سبکتر از فولاد و ۳۳٪ سبکتر از آلومینیوم)، بهترین گزینه برای کاهش وزن قطعات در صنایع هوافضا، لوازم خانگی و بدنه قطعات الکترونیکی است. از سوی دیگر، مس و برنج به دلیل رسانایی الکتریکی و استحکام مکانیکی بالا در دایکاست محفظه سرد استفاده میشوند، هرچند به دلیل دمای ذوب بالا استهلاک قالب در آنها بیشتر است.
قالب دایکاست و اصول کلیدی در طراحی آن
قالب دایکاست ابزاری بسیار دقیق و گرانقیمت از جنس فولادهای ابزار گرمکار (نظیر فولاد H13 وفق استاندارد NADCA) است که باید در برابر شوکهای حرارتی و فشارهای هیدرولیکی سنگین مقاومت کند.
اجزای اصلی قالب دایکاست
قالب دایکاست از دو بخش اصلی تشکیل شده است: نیمه ثابت (Cover Die) که روی صفحه ثابت ماشین نصب شده و راهگاه ورودی مذاب در آن قرار دارد، و نیمه متحرک (Ejector Die) که همراه با صفحه متحرک ماشین باز و بسته شده و مکانیزم پران قطعه، کشوییها (Slides) و ماهیچهها روی آن سوار هستند. برای ماشینکاری دقیق ساختار اولیه و ایجاد حفرههای این قالبهای سنگین، قطعات فولادی ابزاری ابتدا با ابزارهای برادهبرداری فرمدهی میشوند؛ جهت آشنایی با فرآیند ساخت و تجهیزات این بخش میتوانید به مقاله دستگاه فرز چیست؟ راهنامی جامع انواع دستگاه فرز و کاربردها مراجعه کنید. همچنین امروزه کل مراحل برادهبرداری ساخت قالب با دقتهای میکرونی انجام میپذیرد که برای درک کنترل کامپوتری این ماشینها مطالعه مقاله دستگاه CNC چیست؟ راهگشا خواهد بود.
۵ اصل حیاتی در طراحی هندسی و خنککاری قالب
۱. شیب خروج قطعه (Draft Angle): تعبیه زاویه شیب مناسب روی دیوارههای داخلی قالب برای خروج آسان قطعه بدون ایجاد خط و خش.
۲. شعاعدار کردن گوشهها: گرد کردن تمامی زوایای تیز جهت جلوگیری از تمرکز تنش، افزایش سیالیت مذاب و ممانعت از ترک حرارتی قالب.
۳. یکنواختی ضخامت دیوارهها: حفظ ضخامت یکنواخت در تمام بخشهای قطعه برای ایجاد نرخ خنککاری یکسان و جلوگیری از تخلخل انقباضی.
۴. مدیریت کانالهای خنککننده: طراحی کانالهای سیرکولاسیون آب یا روغن در داخل فولاد قالب جهت حفظ تعادل دمایی و جلوگیری از خستگی حرارتی.
۵. بهینهسازی با شبیهسازی نرمافزاری: استفاده از نرمافزارهای تخصصی نظیر ProCAST پیش از ساخت قالب برای پیشبینی نحوه پر شدن حفره، جبهه جریان مذاب و نقاط بروز تخلخل. در ساخت سطوح پیچیده سهبعدی قالب و اصلاح این کانالها بر اساس شبیهسازی، استفاده از ماشینآلات مدرن برادهبرداری نقش اساسی دارد؛ برای اطلاعات بیشتر مقاله فرز cnc چیست؟ را مطالعه کنید.
کاربردهای دایکاست در صنایع مختلف
به دلیل نرخ تولید بسیار بالا، تکرارپذیری عالی و قابلیت ساخت قطعات با هندسه پیچیده، ریختهگری تحت فشار در طیف گستردهای از صنایع به عنوان روش اصلی ساخت شناخته میشود:
صنعت خودروسازی بزرگترین مصرفکننده قطعات دایکاستی است و بیش از ۶۰ درصد حجم تولید جهانی را به خود اختصاص داده است. پوسته گیربکسهای سنگین، بلوک موتور، پوسته کلاچ، سرسیلندرها، پمپهای روغن و آب، و اجزای سیستم تعلیق همگی به روش دایکاست آلومینیوم و منیزیم تولید میشوند. در صنعت روشنایی و برق، بدنه پروژکتورهای LED خیابانی، هیتسینکهای خنککننده، کانکتورهای الکترونیکی و قاب تجهیزات ضد انفجار از دایکاست بهره میبرند.
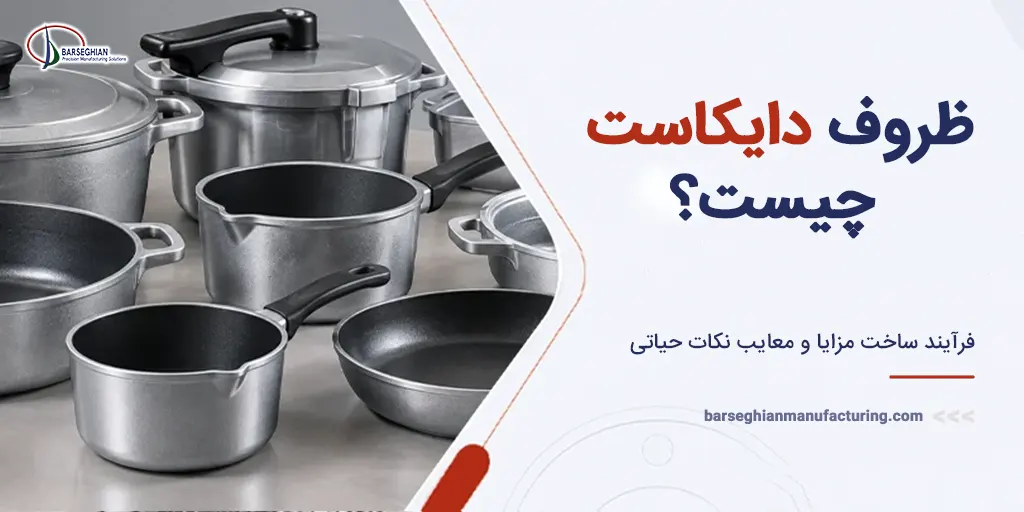
همچنین در صنایع لوازم خانگی و اجزای ساختمانی، قطعات چرخگوشت، آبمیوهگیری، بدنه قفل و دستگیرهها (از جنس زاماک)، پوسته دریل و ابزارهای برقی، رادیاتورهای آلومینیومی و ظروف پختوپز (که در بازار به اشتباه چدن نامیده میشوند اما از جنس آلومینیوم دایکاستی هستند) به این روش ساخته میشوند.
مزایا، معایب و محدودیتهای دایکاست
فرآیند دایکاست مانند هر تکنولوژی صنعتی دیگری دارای نقاط قوت برجسته و محدودیتهای فنی مشخصی است که ارزیابی آنها پیش از انتخاب روش تولید ضروری است.
مزایای اصلی دایکاست شامل سرعت تولید بسیار بالا و چرخه کاری کوتاه، دقت ابعادی بینظیر و صافی سطح عالی، قابلیت تولید قطعات با دیوارههای بسیار نازک (حتی زیر ۱ میلیمتر)، حذف یا کاهش چشمگیر عملیات ماشینکاری تکمیلی، و سرشکن شدن هزینه اولیه قالب در تیراژهای انبوه میباشد.
در مقابل، معایب و محدودیتهای دایکاست عبارتاند از هزینه اولیه بسیار سنگین برای ساخت قالبهای فولادی و خرید ماشین تزریق، عدم توجیه اقتصادی برای تیراژهای پایین تولید، محدودیت در ابعاد و وزن قطعات قابل تولید (بر اساس ظرفیت ماشین)، و حضور تخلخلهای گازی در روشهای سنتی که مانع از عملیات حرارتی پیرسختی T6 بر روی قطعات میشود.
بررسی عیوب رایج دایکاست و روشهای برطرفکردن آنها
شکلگیری عیوب در قطعات دایکاستی تابعی از هیدرودینامیک تزریق و فرآیند انجماد است که با تنظیم دقیق پارامترها قابل کنترل میباشد.
تخلخل گازی (Gas Porosity) به دلیل محبوس شدن هوا یا گاز حاصل از تجزیه روانکارها در اثر تلاطم مذاب ایجاد میشود که راهکار رفع آن استفاده از سیستم تحت خلاء یا تعبیه دقیق کانالهای تهویه (Vents) است. تخلخل انقباضی (Shrinkage Porosity) در اثر افت حجم فلز حین انجماد در ضخامتهای بالا رخ میدهد که با اعمال فشار مداوم پلانجر و اصلاح ضخامت دیواره برطرف میگردد.
عیب سردی جوش یا اتصال سرد (Cold Shuts) زمانی پدیدار میشود که دو جبهه مذاب پیش از پر کردن کامل قالب خنک شده و کاملاً به هم نجوشند؛ افزایش دمای مذاب یا سرعت تزریق این عیب را پوشش میدهد. همچنین عیب پلیسه (Flash) ناشی از غلبه فشار تزریق بر نیروی قفلکنندگی قالب است که با تنظیم فشار تزریق یا افزایش نیروی گیره ماشین اصلاح میشود.
مقایسه دایکاست با سایر روشهای ریختهگری و شکلدهی
برای انتخاب هوشمندانه فرآیند ساخت، مقایسه دایکاست با روشهای رقیب دید جامعی ارائه میدهد:
در مقایسه دایکاست با ریختهگری ماسهای، دایکاست دارای سرعت تولید بسیار بالاتر، دقت ابعادی بینظیر و کیفیت سطح صافتر است؛ اما ریختهگری ماسهای هزینه ابزارکاری بسیار پایینی داشته و برای قطعات غولپیکر با تیراژ کم مناسب است. در مقایسه دایکاست با تزریق پلاستیک، فرآیند اجرایی هر دو روش کاملاً مشابه است، با این تفاوت که دایکاست برای آلیاژهای فلزی با خواص مکانیکی و حرارتی بالا و تزریق پلاستیک برای قطعات پلیمری سبک به کار میرود. در مقایسه دایکاست با فورج (آهنگری)، قطعات فورجشده دارای چقرمگی و مقاومت ضربهای بالاتری هستند، اما دایکاست امکان تولید پیچیدگیهای هندسی، دیوارههای نازک و حفرههای داخلی پیچیده را در یک شات فراهم میسازد.
سوالات متداول (FAQ)
آیا قطعات تولیدشده به روش دایکاست سنتی را میتوان عملیات حرارتی T6 کرد؟
خیر؛ در دایکاست سنتی به دلیل محبوس شدن حبابهای ریز هوا در داخل قطعه، اعمال دماهای بالای عملیات حرارتی موجب انبساط گازها و ایجاد تاولهای سطحی (Blistering) میشود، مگر آنکه قطعه با روش دایکاست تحت خلاء تولید شده باشد.
تفاوت اصلی دایکاست محفظه گرم و محفظه سرد چیست؟
در محفظه گرم، سیستم تزریق مستقیماً داخل حوضچه مذاب قرار دارد که باعث سرعت بالا اما محدودیت به فلزات دمای پایین (مانند روی) میشود. در محفظه سرد، کوره جدا است و مذاب برای هر شات درون سیلندر ریخته میشود که برای فلزات دمای بالا (مانند آلومینیوم) مناسب است.
بهترین فولاد برای ساخت قالب دایکاست آلومینیوم چیست؟
فولادهای ابزار گرمکار مرغوب بهویژه گرید Premium H13 (مطابق با استاندارد 1.2344) به دلیل مقاومت بالا در برابر شوک حرارتی و خستگی حرارتی (Heat Checking)، استاندارد اصلی قالبسازی دایکاست هستند.