قطعهای که با روشهایی همچون ریخته گری، نورد یا فورج تولید میشود، همیشه از همان ابتدا شکل و اندازه نهایی موردنیاز را ندارد. ممکن است برای رسیدن به اندازه دقیق، ایجاد سوراخ و شیار، ساخت رزوه یا اصلاح سطح، بخشی از ماده آن برداشته شود. برای اینکه بدانیم ماشین کاری چیست، باید آن را بخشی از فرآیند تولید در نظر بگیریم که در آن ماده اضافی به صورت کنترل شده از قطعه جدا میشود تا هندسه و ابعاد مورد نظر به دست آید.
روش انجام این کار به شکل قطعه، جنس آن و دقت مورد نیاز بستگی دارد. انتخاب درست روش، ابزار و شرایط برش نیز روی دقت ابعادی، کیفیت سطح و میزان سایش ابزار اثر مستقیم دارد.
ماشین کاری چیست؟
ماشینکاری فرآیندی کاهشی است که در آن بخشی از ماده اولیه با استفاده از ابزار یا روشهای مشخص برداشته میشود تا قطعه به شکل، ابعاد و کیفیت سطح مورد نظر برسد. مقدار مادهای که باید حذف شود، بر اساس نقشه و مشخصات نهایی قطعه تعیین میشود و به همین علت، ماشینکاری میتواند از یک پرداخت محدود تا چند مرحله براده برداری را شامل شود.
تفاوت ماشینکاری با ریخته گری و شکل دهی در نحوه رسیدن به فرم نهایی است. در ریخته گری، ماده مذاب داخل قالب شکل میگیرد و در فرآیندهای شکل دهی، فرم قطعه با تغییر شکل ماده ایجاد میشود؛ اما در ماشینکاری، بخشی از ماده موجود حذف میشود تا ابعاد و هندسه دقیقتری ایجاد شود. این ویژگی باعث شده ماشینکاری برای اصلاح قطعات اولیه، ساخت سطوح دقیق و ایجاد جزئیاتی مانند شیار و رزوه کاربرد گستردهای داشته باشد.
ماشین کاری چگونه انجام می شود؟
قبل از شروع عملیات، باید مشخص باشد قطعه در پایان چه ابعاد و کیفیتی داشته باشد، از چه جنسی ساخته شده و چه مقدار دقت برای تولید آن لازم است. همچنین ماشینکاری فلزات با توجه به جنس و سختی هر فلز میتواند شرایط متفاوتی داشته باشد.
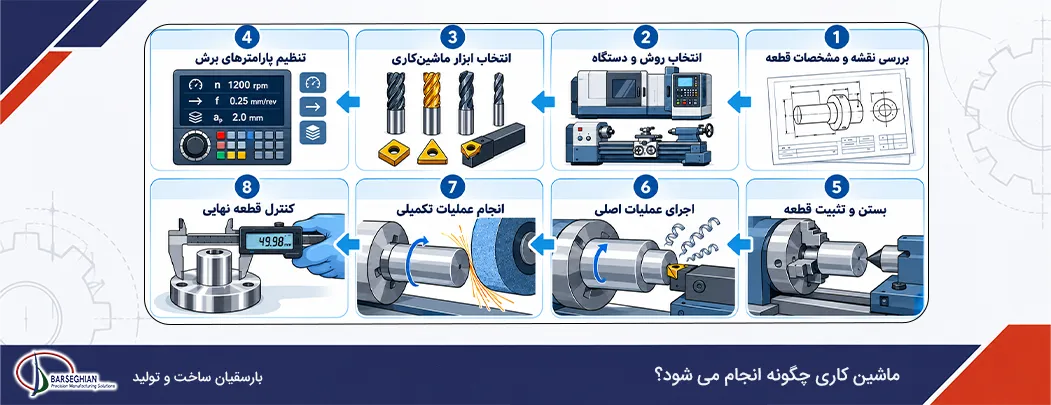
1) بررسی نقشه و مشخصات قطعه
ابتدا نقشه فنی، ابعاد نهایی، تلرانسها، محل سوراخها و شیارها، رزوهها و کیفیت سطح مورد نیاز بررسی میشود. این اطلاعات مشخص میکنند کدام قسمتها باید تحت براده برداری قرار بگیرند و چه بخشهایی باید با دقت بیشتری ماشینکاری شوند.
2) انتخاب روش و دستگاه
بعد از مشخص شدن ویژگیهای قطعه، مناسبترین روش از میان انواع روش های ماشینکاری انتخاب میشود. شکل قطعه، نوع سطح و تعداد عملیات در این تصمیم نقش دارند؛ برای مثال قطعات استوانهای معمولا به تراشکاری و ایجاد سطوح یا شیارهای مشخص به فرزکاری نیاز دارد. سپس دستگاه متناسب با روش انتخابی تعیین میشود.
3) انتخاب ابزار ماشینکاری
جنس قطعه و شرایط عملیات، نوع ابزار را مشخص میکند. ابزار باید از نظر جنس، هندسه و مقاومت در برابر حرارت و سایش با فرآیند مورد نظر هماهنگ باشد؛ ابزار نامناسب میتواند دقت قطعه را کاهش دهد و کیفیت سطح را تحت تاثیر قرار دهد.
4) تنظیم پارامترهای برش
سرعت برش، سرعت پیشروی و عمق برش متناسب با جنس قطعه، ابزار و نوع عملیات تعیین میشوند. این پارامترها باید به صورت هماهنگ تنظیم شوند؛ زیرا تغییر یکی از آنها میتواند مقدار حرارت، نرخ برداشت ماده، عمر ابزار و کیفیت سطح را تغییر دهد.
5) بستن و تثبیت قطعه
قطعه باید به شکلی روی دستگاه ثابت شود که هنگام حرکت ابزار جابهجا یا دچار لرزش نشود. نحوه فیکس کردن، به خصوص در قطعات نازک یا دارای هندسه پیچیده، میتواند به طور مستقیم روی دقت ابعادی و کیفیت فرآیند ماشینکاری اثر بگذارد.
6) اجرای عملیات اصلی
در این مرحله، ابزار طبق مسیر تعیین شده حرکت میکند و ماده اضافی را از قطعه جدا میکند. نوع عملیات میتواند تراشکاری، فرزکاری، سوراخکاری، بورینگ یا سنگ زنی باشد و گاهی برای رسیدن به نتیجه نهایی، چند روش پشت سر هم اجرا میشوند.
7) انجام عملیات تکمیلی
پس از رسیدن قطعه به ابعاد نزدیک به اندازه نهایی، عملیات تکمیلی برای اصلاح دقیقتر ابعاد، ایجاد رزوه، بهبود سوراخ یا کاهش زبری سطح انجام میشود. این مرحله بسته به تلرانس و کیفیت سطح مورد نیاز ممکن است شامل چند عملیات متفاوت باشد.
8) کنترل قطعه نهایی
در نهایت ابعاد، تلرانس و کیفیت سطح قطعه اندازه گیری میشود تا مشخص شود با نقشه و مشخصات تعیین شده مطابقت دارد یا خیر.
انواع روش های ماشینکاری کدامند؟
انتخاب روش ماشینکاری به شکل قطعه و نوع سطحی که باید ایجاد یا اصلاح شود بستگی دارد. یک قطعه ممکن است در یک مرحله تراشکاری شود و برای ایجاد سوراخ، شیار یا رسیدن به تلرانس دقیقتر به عملیات دیگری نیاز داشته باشد. انواع ماشینکاری را باید بر اساس قابلیت هر روش و نتیجهای که ایجاد میکند شناخت.
| روش ماشینکاری | کاربرد اصلی | نمونه قطعه یا عملیات |
| تراشکاری | ایجاد سطوح استوانهای و مخروطی | شفت، بوش، رزوه خارجی |
| فرزکاری | ایجاد سطوح، شیار و فرمهای مختلف | بدنه قطعه، شیار، جای خار |
| سوراخ کاری | ایجاد سوراخ اولیه | سوراخ پیچ، سوراخ اتصال |
| بورینگ | اصلاح سوراخ موجود | سوراخهایی با قطر دقیق |
| سنگ زنی | افزایش دقت و کاهش زبری سطح | سطوح دقیق، شفت |
| رزوهزنی و قلاویزکاری | ایجاد رزوه خارجی و داخلی | پیچ و محل اتصال پیچ |
| برقوکاری | اصلاح قطر و کیفیت سوراخ | سوراخهای دقیق مونتاژی |
| EDM | ماشینکاری مواد سخت و هندسههای دشوار | قالب و قطعات پیچیده |
تراشکاری با چرخش قطعه و حرکت کنترل شده ابزار، بیشتر برای ساخت یا اصلاح سطوح دوار به کار میرود؛ در فرزکاری ابزار برشی میچرخد و با حرکت نسبت به قطعه، شیار، سطح تخت یا فرم مورد نظر را ایجاد میکند.
سوراخکاری برای ایجاد حفره اولیه انجام میشود، اما زمانی که قطر، راستای سوراخ یا کیفیت سطح اهمیت بیشتری داشته باشد، عملیاتهایی مانند بورینگ و برقوکاری میتوانند بعد از آن اجرا شوند. سنگ زنی نیز معمولا برای رسیدن به دقت ابعادی و کیفیت سطح بالاتر در مراحل تکمیلی استفاده میشود.
در روش EDM، برداشت ماده با تخلیه الکتریکی انجام میشود و ابزار برشی معمول نقش اصلی را ندارد. این روش برای موادی که سختی بالایی دارند یا ایجاد برخی هندسهها با ابزارهای متعارف دشوار است، کاربرد بیشتری پیدا میکند.
چه عواملی روی کیفیت ماشینکاری اثر میگذارند؟
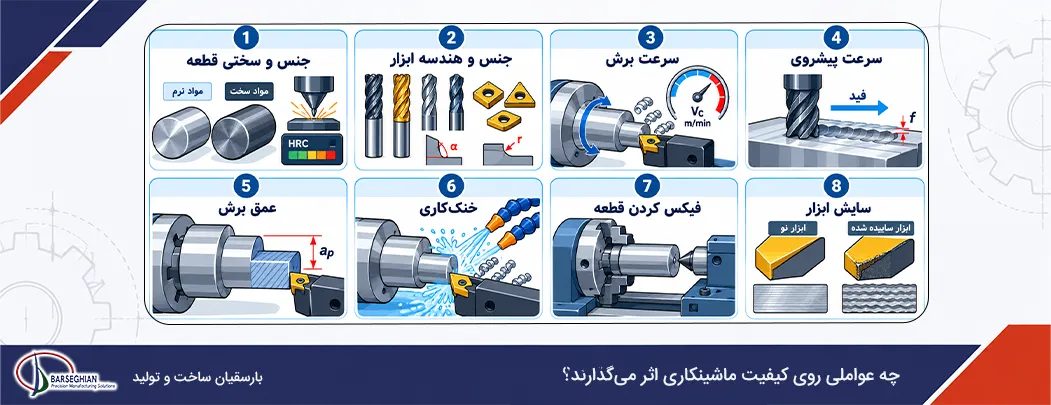
کیفیت سطح و دقت نهایی قطعه تنها به نوع دستگاه محدود نمیشود. ترکیب چند عامل در حین براده برداری تعیین میکند که سطح قطعه چه مقدار زبری داشته باشد، ابعاد تا چه حد به اندازه اسمی نزدیک بماند و ابزار چه میزان دوام بیاورد. این عوامل را در ادامه توضیح دادهایم:
- جنس و سختی قطعه: مواد سختتر معمولا نیروی برش و حرارت بیشتری ایجاد میکنند و به ابزار مقاومتری نیاز دارند.
- جنس و هندسه ابزار: زاویه لبه، شکل نوک ابزار و جنس آن باید با مادهای که تحت ماشینکاری قرار میگیرد، هماهنگ باشد زیرا هندسه نامناسب میتواند باعث لرزش، افزایش نیرو و افت کیفیت سطح شود.
- سرعت برش: افزایش بیش از حد سرعت، حرارت و سایش ابزار را بالا میبرد و سرعت پایین نیز میتواند زمان تولید و کیفیت براده برداری را تحت تاثیر قرار دهد.
- سرعت پیشروی: مقدار پیشروی روی ضخامت براده و زبری سطح اثر دارد و باید متناسب با نوع عملیات و ابزار انتخاب شود.
- عمق برش: مقدار مادهای که در هر پاس برداشته میشود، مستقیما بر نیروی وارد شده به ابزار و قطعه اثر میگذارد.
- خنک کاری: کنترل حرارت در محل برش، از افت عملکرد ابزار و تغییرات ناخواسته در قطعه جلوگیری میکند.
- فیکس کردن قطعه: قرار گیری نادرست یا نگهداری ضعیف قطعه میتواند موجب لرزش و خطای ابعادی شود، به خصوص در قطعات باریک و کم ضخامت.
- سایش ابزار: با فرسوده شدن لبه برنده، نیرو و حرارت برش افزایش پیدا میکند و ممکن است ابعاد یا کیفیت سطح از محدوده تعیین شده خارج شود.
تنظیم پارامترهای ماشینکاری باید به صورت هماهنگ انجام شود؛ مثلا تغییر جنس ابزار بدون بازنگری شرایط برش، لزوما به بهبود نتیجه منجر نمیشود. معیار مناسب، رسیدن هم زمان به دقت مورد نیاز، کیفیت سطح، عمر قابل قبول ابزار و نرخ تولید مناسب است.
ماشینکاری CNC چیست و چه تفاوتی با ماشینکاری سنتی دارد؟
در ماشینکاری CNC، حرکت ابزار و قطعه بر اساس برنامهای که به کنترلر دستگاه داده میشود، به صورت خودکار اجرا میشود. مسیر حرکت ابزار، سرعت چرخش، میزان پیشروی و ترتیب برخی عملیات از قبل در برنامه مشخص میشوند و دستگاه همان مسیر تعریف شده را با دقت تکرار میکند.
تفاوت اصلی CNC با دستگاههای دستی در شیوه کنترل حرکت است. در ماشینکاری سنتی، اپراتور بخش قابل توجهی از حرکت ابزار و تنظیمات را مستقیما کنترل میکند؛ اما در CNC، این حرکات از طریق برنامه و سیستم کنترل دستگاه انجام میشوند. همین ویژگی، تولید قطعات یکسان در تعداد بالا و اجرای مسیرهای پیچیده را سادهتر میکند.
| ویژگی | ماشینکاری CNC | ماشینکاری سنتی |
| کنترل حرکت | برنامه کامپیوتری | کنترل مستقیم اپراتور |
| تکرارپذیری | بالا | وابسته به مهارت اپراتور |
| قطعات پیچیده | مناسب | محدود |
| تولید تیراژ بالا | مناسب | نیاز به زمان بیشتر |
| نقش اپراتور | برنامه ریزی و تنظیم دستگاه | کنترل و هدایت عملیات |
تعداد محورهای دستگاه نیز روی قابلیت ماشینکاری اثر دارد. در دستگاههای سه محوره، حرکت ابزار در سه راستای اصلی انجام میشود؛ اما دستگاههای چند محوره امکان تغییر زاویه ابزار یا قطعه و دسترسی به سطوح بیشتری را فراهم میکنند. برای قطعاتی با هندسه پیچیده، استفاده از ماشینکاری CNC چند محوره میتواند تعداد مراحل و جابهجایی قطعه را کاهش دهد.
مزایا و معایب ماشینکاری چیست؟
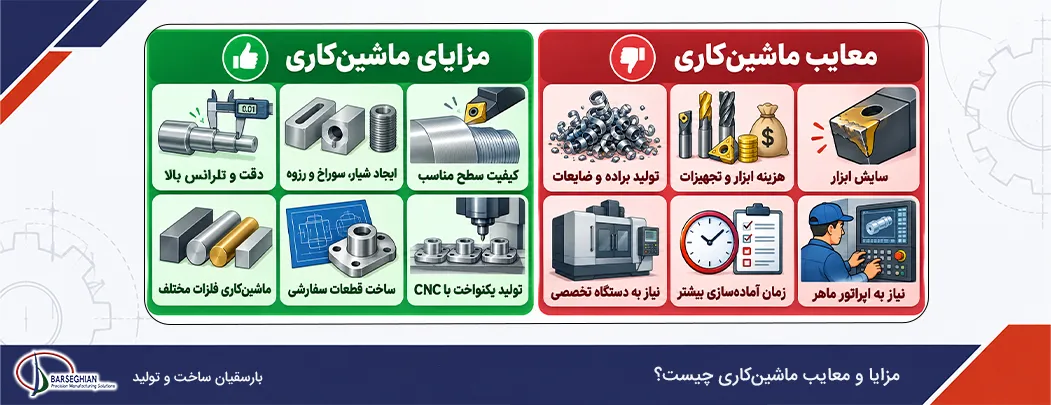
ماشینکاری زمانی ارزش بیشتری پیدا میکند که قطعه به اندازه و شکل مشخصی نیاز داشته باشد و روشهای تولید اولیه نتوانند دقت مورد نظر را ایجاد کنند. با این حال، استفاده از آن در کنار مزایای فنی، هزینه و محدودیتهایی هم دارد که باید پیش از انتخاب فرآیند در نظر گرفته شوند.
مزایای ماشینکاری
- امکان رسیدن به ابعاد دقیق و حفظ تلرانس تعیین شده برای قطعاتی که باید با اجزای دیگر به درستی مونتاژ شوند.
- قابلیت ایجاد جزئیات مختلف روی یک قطعه، از جمله شیار، سوراخ، رزوه، پله، جای خار و سطوح با شکلهای متفاوت.
- امکان دستیابی به سطحی با زبری کنترل شده با انتخاب روش مناسب و انجام عملیات تکمیلی در صورت نیاز.
- قابلیت ماشینکاری فلزات و آلیاژهای مختلف، از فولادهای کربنی و آلیاژی گرفته تا آلومینیوم، مس و مواد سختتر.
- امکان ساخت قطعات با ابعاد و هندسه اختصاصی بر اساس نقشه بدون اینکه برای هر شکل خاص به ساخت قالب نیاز باشد.
- قابلیت تولید تعداد زیادی قطعه مشابه با استفاده از CNC و حفظ یکنواختی ابعاد و شکل بین قطعات.
معایب ماشینکاری
مهمترین محدودیت، تولید براده است؛ بخشی از ماده اولیه در فرآیند براده برداری حذف میشود و در صورت طراحی نامناسب فرآیند، مقدار ضایعات میتواند افزایش پیدا کند.
هزینه ابزار و تجهیزات نیز در پروژههای دقیق یا تولید با تیراژ بالا قابل توجه است. ابزارهای برشی به مرور فرسوده میشوند و باید تعویض یا تنظیم شوند؛ بنابراین هزینه ماشینکاری تنها به زمان کار دستگاه محدود نمیشود.
از طرف دیگر، قطعات بسیار پیچیده ممکن است به دستگاه چند محوره، ابزارهای تخصصی یا چند مرحله عملیاتی نیاز داشته باشند که زمان آماده سازی و هزینه تولید را بالا میبرد. اجرای چنین فرآیندهایی نیز به اپراتور یا برنامه نویس مسلط به دستگاه و فرآیند ماشینکاری نیاز دارد.
چگونه روش مناسب ماشینکاری را انتخاب کنیم؟
برای انتخاب روش ماشینکاری، نباید تنها به شکل نهایی قطعه نگاه کرد. نوع عملیات، نحوه قرار گرفتن قطعه روی دستگاه و تعداد دفعاتی که باید روی آن کار شود، میتوانند مسیر تولید را تغییر دهند.
شکل قطعه و دسترسی ابزار
اول باید مشخص شود ابزار از چه جهتی به محل مورد نظر دسترسی دارد. حفرههای عمیق، شیارهای باریک، گوشههای داخلی و سطوحی که پشت بخشهای دیگر قطعه قرار گرفتهاند، ممکن است حرکت ابزار را محدود کنند. در قطعات پیچیده، مسیر ابزار نیز باید طوری باشد که هنگام حرکت با قسمتهای دیگر قطعه برخورد نکند.
میزان دقت مورد نیاز
همه قسمتهای یک قطعه به یک اندازه دقیق نیستند. سطحی که قرار است با بلبرینگ یا شفت درگیر شود، معمولا به دقت بیشتری از یک سطح غیر تماسی نیاز دارد. بنابراین میتوان برای بخشهای مختلف یک قطعه، روش یا مرحله متفاوتی در نظر گرفت تا فقط قسمتهای حساس تحت عملیات دقیق قرار بگیرند.
حجم مادهای که باید برداشته شود
اگر قطعه اولیه مقدار زیادی ماده اضافی داشته باشد، برداشتن این حجم در یک مرحله هم فشار بیشتری به ابزار وارد میکند و هم زمان عملیات را بالا میبرد. معمولا ابتدا بخش زیادی از ماده با براده برداری اولیه حذف میشود و مقدار کمی برای انجام ماشینکاری دقیقتر باقی میماند.
تعداد دفعات بستن قطعه
هر بار که قطعه از روی دستگاه باز و دوباره بسته میشود، باید موقعیت آن دوباره تنظیم شود. اگر چند عملیات را بدون جابهجا کردن قطعه انجام دهیم، دقت بین سطوح مختلف بهتر حفظ میشود و زمان آماده سازی هم کمتر خواهد شد. این موضوع برای قطعاتی که چند سطح باید دقیقا نسبت به هم قرار داشته باشند، اهمیت بیشتری دارد.
تیراژ تولید
روش مناسب برای تولید یک قطعه با تولید هزاران قطعه یکسان متفاوت است. در تیراژ پایین، زمان آماده سازی دستگاه سهم کمتری از هزینه کل دارد؛ اما در تولید انبوه، سرعت اجرای هر سیکل و کاهش زمانهای توقف اهمیت زیادی پیدا میکند. به همین علت میزان تولید باید پیش از انتخاب روش و دستگاه مشخص باشد.
هزینه واقعی فرآیند
هزینه ماشینکاری از چند بخش اصلی تشکیل میشود؛ زمان کار دستگاه، مصرف ابزار، آماده سازی، تعویض ابزار، کنترل قطعه و میزان ضایعات همگی در آن اثر دارند. ممکن است یک روش در نگاه اول سریعتر باشد، اما به دلیل مصرف بالای ابزار یا نیاز به مراحل اضافی، هزینه نهایی بیشتری ایجاد کند.
ماشین کاری چه کاربردهایی دارد؟
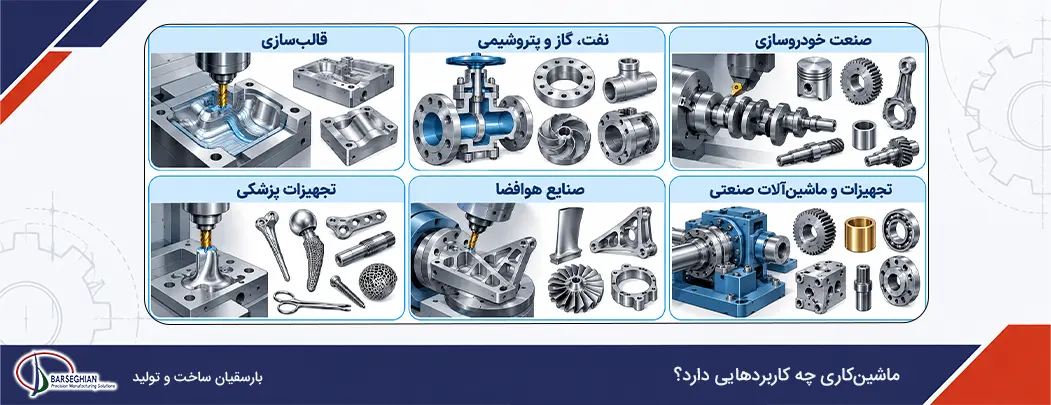
دامنه استفاده از ماشینکاری را میتوان از قطعات سادهای مثل بوش و شفت تا اجزای پیچیده قالبها و تجهیزات دقیق دنبال کرد. در ادامه، کاربرد ماشینکاری در صنایع مختلف و نوع قطعاتی که در هر کدام ماشینکاری میشوند را بررسی میکنیم.
صنعت خودروسازی
در خودروسازی، قطعاتی مانند شفت، بوش، چرخ دنده، اجزای موتور و قطعات سیستم انتقال قدرت تحت عملیات ماشینکاری قرار میگیرند. سطوحی که با قطعات دیگر درگیر هستند، باید با ابعاد مشخص تولید شوند تا مونتاژ بدون لقی یا گیر کردن انجام شود.
نفت، گاز و پتروشیمی
در تجهیزات نفت و گاز، ماشینکاری برای تولید و اصلاح بدنه و اجزای شیرآلات، قطعات پمپ، فلنجها و برخی اتصالات کاربرد دارد. در این قطعات، دقت محل اتصال و آب بندی اهمیت زیادی دارد و یک خطای ابعادی کوچک میتواند عملکرد مجموعه را تحت تاثیر قرار دهد.
قالب سازی
ساخت قالب به ایجاد حفره، شیار، گوشه، انحنا و جزئیات هندسی متعدد نیاز دارد. ماشینکاری CNC در این صنعت نقش پررنگی دارد و میتواند سطوح پیچیده قالب را با تعداد زیادی مسیر حرکتی ایجاد کند. در مراحل نهایی نیز برای رسیدن به کیفیت سطح مناسب، عملیات پرداخت انجام میشود.
تجهیزات و ماشین آلات صنعتی
محورها، بوشها، چرخ دندهها، قطعات هیدرولیکی و اجزای یاتاقان از قطعات رایج در ماشین آلات صنعتی هستند. محل قرارگیری این اجزا باید با اندازه مشخص ساخته شود تا قطعات هنگام مونتاژ نسبت مناسبی با یکدیگر داشته باشند و حرکت آنها دچار مشکل نشود.
صنایع هوافضا
در هوافضا، قطعاتی با وزن کم و هندسه پیچیده مورد استفاده قرار میگیرند. ماشینکاری چند محوره امکان ایجاد سطوحی را فراهم میکند که اجرای آنها با دستگاههای معمولی به مراحل و جابهجاییهای بیشتری نیاز دارد. دقت بالا و کنترل کیفیت نیز در این صنعت اهمیت ویژهای دارد.
تجهیزات پزشکی
قطعات کوچک تجهیزات پزشکی مانند برخی اجزای ابزارهای جراحی و تجهیزات تشخیصی، ممکن است به ماشینکاری دقیق نیاز داشته باشند. در این کاربردها، علاوه بر ابعاد قطعه، کیفیت سطح و تمیزی فرآیند نیز اهمیت دارد زیرا قطعه نهایی ممکن است مستقیما در یک مجموعه حساس مورد استفاده قرار گیرد.
سوالات متداول
1) آیا همه فلزات را میتوان با یک روش ماشینکاری کرد؟
خیر؛ سختی، ترکیب شیمیایی و ویژگیهای هر فلز روی انتخاب ابزار، روش ماشینکاری و شرایط برش اثر میگذارد.
2) چه عواملی باعث کاهش دقت قطعه هنگام ماشینکاری میشوند؟
سایش ابزار، لرزش دستگاه، فیکس نبودن قطعه، تنظیم نادرست پارامترهای برش و خطا در اندازه گیری میتوانند دقت نهایی را کاهش دهند.
3) چرا قطعه هنگام ماشینکاری داغ میشود؟
بخش زیادی از انرژی برش به حرارت تبدیل میشود و افزایش اصطکاک، سرعت نامناسب یا خنک کاری ناکافی میتواند دمای قطعه را بیشتر کند.
4) چه زمانی از سنگ زنی بعد از ماشینکاری استفاده میشود؟
زمانی که ابعاد دقیقتر یا سطح صافتری مورد نیاز باشد، سنگ زنی میتواند برای اصلاح اندازه و کاهش زبری سطح انجام شود.