فرآیند ماشینکاری با پرتو لیزر (Laser Beam Machining – LBM) یکی از پیشرفتهترین و کارآمدترین فرآیندهای برادهبرداری غیرسنتی ترموالکتریک در مهندسی ساخت و تولید است. در این روش، برداشت ماده نه بر اساس اعمال نیروهای برشی مکانیکی یا اصطکاک ابزار، بلکه از طریق تمرکز چگالی توان بالای انرژی فوتونی بر روی سطح قطعهکار انجام میپذیرد. انرژی نوری متمرکزشده در محل برخورد به انرژی گرمایی تبدیل شده و ماده را به سرعت ذوب، تبخیر یا آبلسیون میکند.
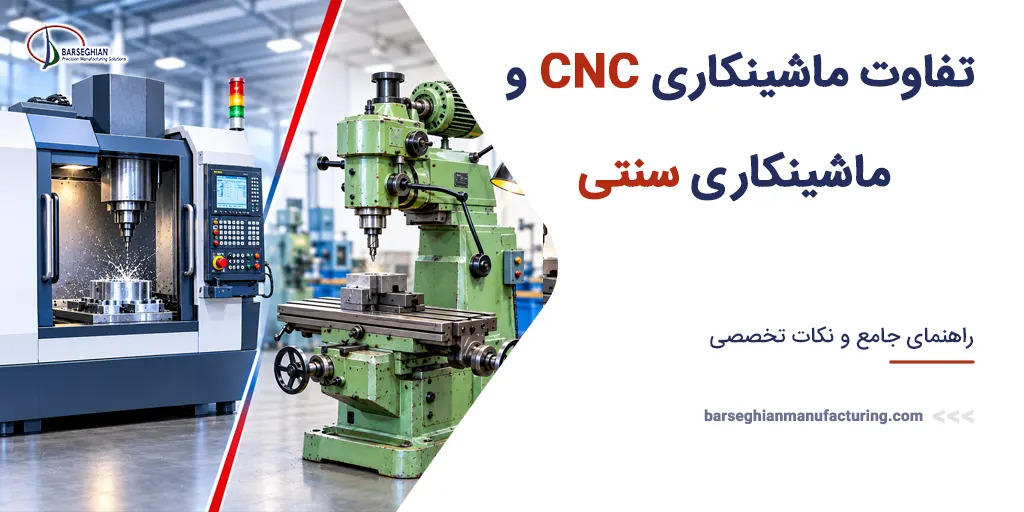
برای درک بهتر این فرآیند پیشرفته، ابتدا باید بدانیم ماشین کاری چیست؛ در ماشینکاری سنتی، ابزار برشی با اعمال فشار مکانیکی براده برمیدارد، اما در LBM هیچگونه تماس فیزیکی بین ابزار و قطعه وجود ندارد و همین امر چالشهایی مانند سایش ابزار، لرزش و آسیبهای مکانیکی را کاملاً برطرف میسازد.
پیشرفتهای خیرهکننده دهه اخیر در توسعه سورسهای لیزری، LBM را از یک روش آزمایشگاهی به ستون فقرات صنایع حساس نظیر هوافضا، خودروسازی، میکروالکترونیک و تجهیزات پزشکی تبدیل کرده است. استقلال فرآیند LBM از خواص مکانیکی ماده، امکان ماشینکاری دقیق سختترین آلیاژها، سرامیکهای مهندسی و کامپوزیتها را فراهم آورده است.
اصول فیزیکی و مکانیزم برادهبرداری با لیزر
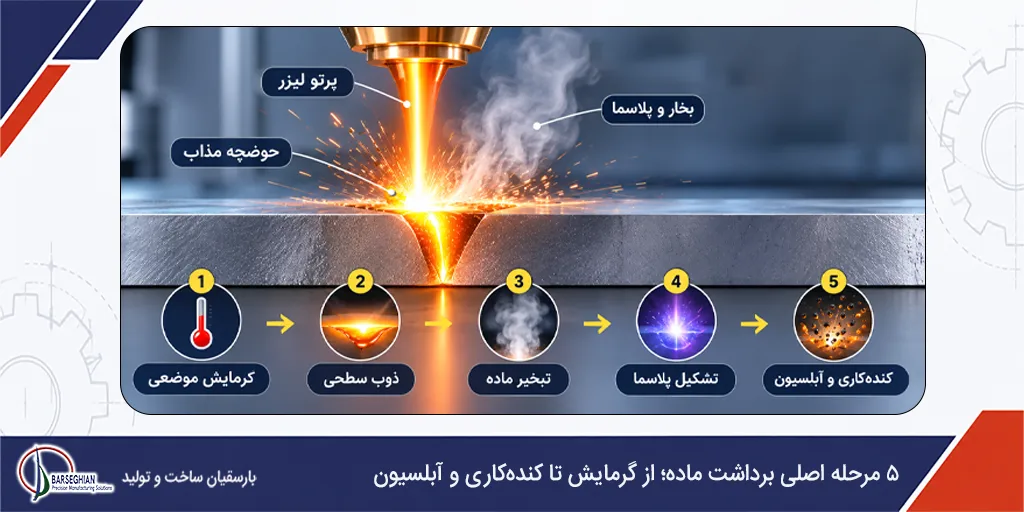
مکانیزم برادهبرداری در ماشینکاری با پرتو لیزر بر پایه تبدیل انرژی فوتونی به شار حرارتی شدید و موضعی استوار است. زمانی که پرتو منسجم و تکرنگ لیزر توسط عدسیهای اپتیکی بر روی نقطهای به قطر چند میکرومتر متمرکز میشود، چگالی توان بسیار بالایی در نقطه کانون ایجاد میگردد. بخشی از انرژی تابشی منعکس شده و مابقی بر اساس ضریب جذب نوری ماده جذب لایه سطحی میشود. انرژی جذبشده، الکترونهای ماده را تحریک کرده و از طریق ارتعاشات شبکهای (فونونها)، دمای موضعی قطعهکار را در کسر کوچکی از ثانیه از نقطه ذوب و تبخیر میگذراند.
۵ مرحله اصلی برداشت ماده؛ از گرمایش تا کندهکاری و آبلسیون
- برداشت ماده در فرآیند LBM طی یک زنجیره ۵ مرحلهای ترمودینامیکی صورت میپذیرد:
- گرمایش موضعی (Local Heating): جذب انرژی فوتونی و افزایش ناگهانی دمای نقطه برخورد.
- ذوب سطحی (Surface Melting): گذر دما از نقطه ذوب و تشکیل حوضچه مذاب میکروسکوپی.
- تبخیر ماده (Vaporization): رسیدن دما به نقطه جوش و تبدیل سریع مذاب به فاز گازی.
- تشکیل پلاسما (Plasma Formation): یونیزه شدن گازها و بخارات فلزی در اثر چگالی انرژی بالای پرتو.
- کندهکاری یا آبلسیون (Laser Ablation): خروج ناگهانی و انفجاری ماده بخارشده همراه با قطرات مذاب از منطقه برش.
نقش گاز کمکی (Assist Gas) در تخلیه مذاب و کیفیت برش
جریان گاز کمکی که بهصورت هممحور (Coaxial) با پرتو لیزر از نازل خارج میشود، نقش حیاتی و مکمل در فرآیند LBM ایفا میکند. وظیفه اصلی این گاز، اعمال نیروی درگ مکانیکی بر حوضچه مذاب و راندن قطرات مذاب به بیرون از شیار برش است. نوع گاز کمکی بر اساس جنس قطعهکار انتخاب میشود؛ برای مثال، در برش فولادهای کربنی از گاز اکسیژن استفاده میشود تا واکنش اکسیداسیون اگزوترمیک (گرمازا) بین آهن و اکسیژن حرارت اضافی ایجاد کرده و سرعت برادهبرداری را افزایش دهد.
در مقابل، برای ماشینکاری فولادهای زنگنزن، آلومینیوم و تیتانیوم، از گازهای خنثی مانند نیتروژن یا آرگون با فشار بالا (تا ۲۵ بار) بهره گرفته میشود تا از اکسیداسیون دیواره شیار جلوگیری شده و لبهای شفاف و بدون تیرگی حاصل شود.
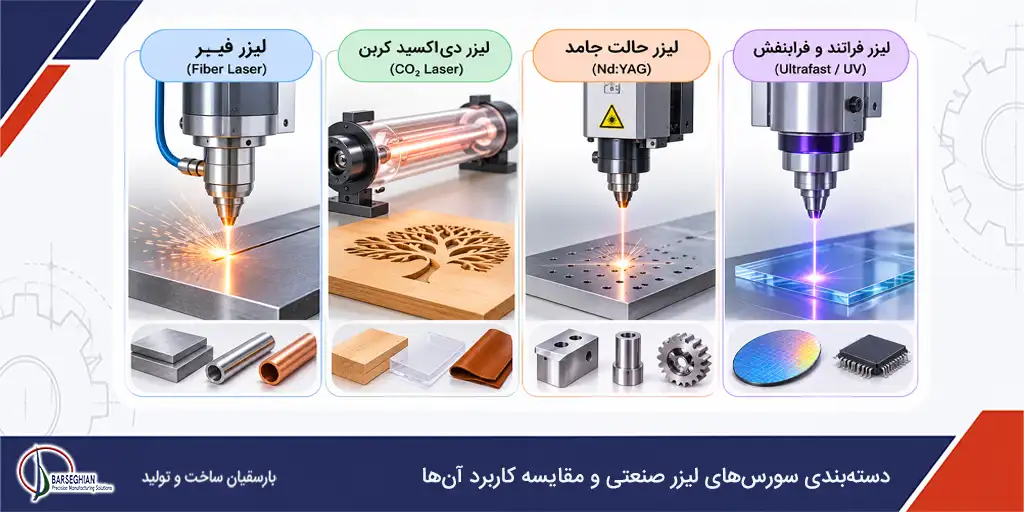
دستهبندی سورسهای لیزر صنعتی و مقایسه کاربرد آنها
سورس لیزر قلب تپنده هر سیستم LBM است که تعیینکننده طول موج، چگالی انرژی، کیفیت پرتو و حالت کارکرد زمانی (پیوسته یا پالسی) میباشد. لیزرها بر اساس حالت فیزیکی محیط فعال به دستههای گوناگونی تقسیم میشوند که هر کدام پاسخگوی نیازهای خاصی در صنعت هستند.
لیزر فیبر (Fiber Laser)
لیزر فیبر برجستهترین سورس حالت جامد مدرن است که محیط فعال آن یک فیبر نوری دوپشده با عناصر خاکی کمیاب (نظیر ایتربیم) میباشد. این لیزر با طول موج حدود ۱.۰۶ میکرومتر (۱MD4 nm)، راندمان الکتریکی-اپتیکی فوقالعاده بالا (بیش از ۳۰٪)، کیفیت پرتو ممتاز و هزینه نگهداری بسیار پایین ارائه میدهد. طول موج لیزر فیبر به خوبی توسط فلزات جذب میشود، از این رو برای برشکاری و سوراخکاری پرسرعت انواع فولاد، استیل، آلومینیوم، مس و برنج گزینهای بیرقیب است.
لیزر دیاکسید کربن (CO2)؛ بهترین گزینه برای غیرفلزات
لیزر CO2 از قدیمیترین و پرکاربردترین سورسهای گازی صنعتی است که در محدوده مادون قرمز دور با طول موج ۱۰.۶ میکرومتر کار میکند. به دلیل نرخ جذب عالی طول موج ۱۰.۶ میکرومتر در مواد غیرفلزی، لیزر CO2 گزینهای ایدهآل برای برش، حکاکی و سوراخکاری چوب، اکریلیک، چرم، پلیمرها، پارچه و سرامیکها است. با این حال، به دلیل بازتاب بالای طول موج آن روی فلزات رنگین صیقلی، بازدهی آن در فلزکاری نسبت به لیزر فیبر پایینتر است.
لیزر حالت جامد (Nd:YAG) و لیزرهای فراتند (Ultrafast/UV)
لیزرهای Nd:YAG با کریستال ایتریوم آلومینیوم گارنت دوپشده با نئودیمیوم و طول موج ۱۰۶۴ نانومتر، امکان کار در مد پالسی با توان اوج بالا را فراهم میکنند و بهطور گسترده در سوراخکاریهای ظریف و ظریفکاریهای صنعتی به کار میروند. در سالهای اخیر، لیزرهای فراتند (Ultrafast) شامل لیزرهای پیکوثانیه و فمتوثانیه و لیزرهای فرابنفش (UV با طول موج ۳۵۵ نانومتر) تحولی بزرگ ایجاد کردهاند. این لیزرها با اعمال پالسهای خسیل در مقیاس زمانی بسیار کوتاه، برادهبرداری را از طریق آبلسیون فتوشیمیایی (پردازش سرد) انجام میدهند؛ در نتیجه، انتقال حرارت به اطراف رخ نداده و پهنه متاثر از حرارت (HAZ) و لایههای سوخته کاملاً حذف میشوند.
پارامترهای کلیدی ورودی و شاخصهای کیفی خروجی در LBM
دستیابی به کیفیت مطلوب در LBM نیازمند تنظیم دقیق و بهینهسازی پارامترهای متعدد ورودی است. توان لیزر (Laser Power) تعیینکننده انرژی کل ورودی است؛ توان بالاتر سرعت برش و امکان نفوذ در ضخامتهای بیشتر را فراهم میکند، اما توان بیش از حد میتواند عرض شیار و پهنه متاثر از حرارت را افزایش دهد.
سرعت اسکن یا برش (Cutting Speed) زمان برهمکنش پرتو و ماده را کنترل میکند؛ سرعت خیلی پایین باعث سوختگی لبهها و ذوب شدید شده و سرعت خیلی بالا موجب ناپیوستگی برش و تشکیل پلیسه در کف قطعه میگردد. موقعیت کانون (Focus Position) نسبت به سطح قطعهکار (مثبت، صفر یا منفی) چگالی توان را در عمق ماده تغییر داده و دیواره شیار را شکل میدهد.
کیفیت سطح و کنترل پهنه متاثر از حرارت در LBM برخلاف برشکاریهای حرارتی سنگین یا استفاده از انواع صفحه فرز، نیاز به پرداخت مجدد را به حداقل میرساند؛ چرا که عرض شیار برش (Kerf Width) در حد چند ده میکرومتر بوده و ضایعات ماده بسیار ناچیز است3738. شاخصهای کیفی خروجی شامل موارد زیر است:
- عرض شیار (Kerf Width): فاصله بین دو دیواره سالم در نقطه ورودی پرتو.
- شیب مخروطی شیار (Kerf Taper): زاویه دیواره شیار به دلیل واگرایی پرتو در عمق قطعه.
- پهنه متاثر از حرارت (HAZ): عمقی از ماده مجاور برش که دچار تغییرات ساختاری و متالورژیکی شده است.
- زبری سطح: کیفیت بافت دیواره برش ناشی از خطوط شیاربرش (Striations).
- پلیسه و رسوب مذاب (Dross/Recast Layer): انجماد مجدد قطرات مذاب در لبه پایینی قطعه.
استانداردهای بینالمللی ارزیابی و تلرانسدهی (ISO Frameworks)
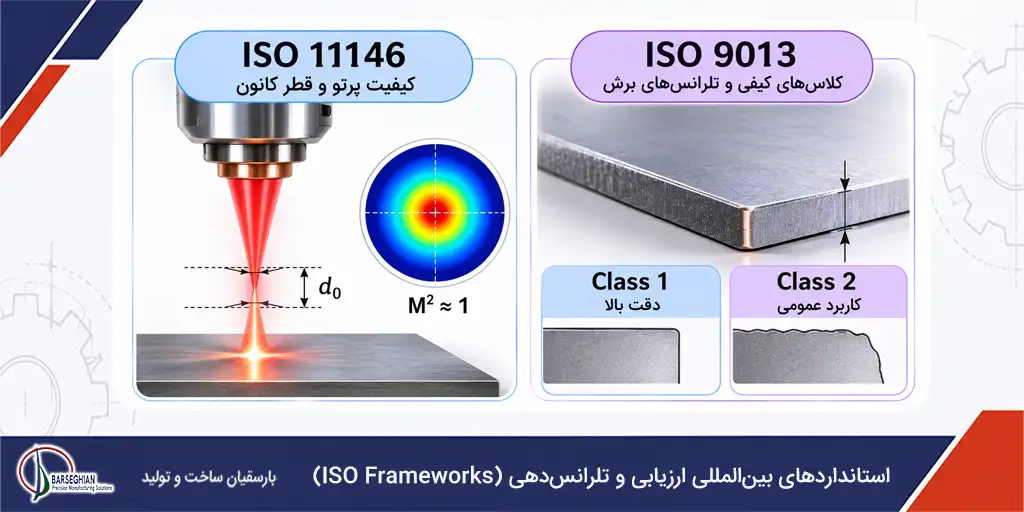
اعتبارسنجی فنی و صنعتی فرآیند LBM نیازمند چارچوبهای استاندارد بینالمللی است تا کیفیت پرتو لیزر و تلرانسهای ابعادی قطعات بهطور یکنواخت ارزیابی شوند.
استاندارد ISO 11146؛ اندازهگیری کیفیت پرتو و قطر کانون
استاندارد ISO 11146 مرجع بینالمللی تعیین عرض پرتو، زاویه واگرایی و فاکتور انتشار پرتو است. مطابق این استاندارد، قطر استاندارد پرتو بر اساس روش گشتاور دوم توزیع شدت محاسبه میشود. فاکتور کیفیت پرتو نشاندهنده میزان انحراف پرتو واقعی از یک پرتو گاوسی ایدهآل است. هرچه M^2 به ۱ نزدیکتر باشد، پرتو قابلیت تمرکز بر روی لکه کانونی کوچکتری داشته و چگالی انرژی و عمق فوکوس بالاتری ایجاد میکند.
استاندارد ISO 9013؛ کلاسهای کیفی و تلرانسهای ابعادی برش حرارتی
استاندارد ISO 9013 چارچوب تخصصی ارزیابی تلرانسهای ابعادی و کیفیت لبه در برشهای حرارتی (لیزر، پلاسما و اکسیفول) برای ضخامتهای ۰.۵ تا ۴۰ میلیمتر است. این استاندارد کیفیت ابعادی را در دو کلاس اصلی (Class 1 برای دقت بالا و Class 2 برای کاربردهای عمومی) طبقهبندی کرده و انحراف زاویهای خطوط شیار و زبری سطح را فرمولبندی میکند.
فناوریهای پیشرفته و ترکیبی: ماشینکاری به کمک لیزر (LAM)
برای غلبه بر محدودیتهای ماشینکاری تکعاملی، تلفیق انرژی لیزر با فرآیندهای مکانیکی موجب پیدایش فناوریهای ترکیبی (Hybrid Processing) شده است. برجستهترین این فناوریها، ماشینکاری به کمک لیزر (Laser-Assisted Machining – LAM) است. در این فرآیند، پرتو لیزر پرقدرت درست پیش از برخورد ابزار برشی بر روی قطعهکار تابیده میشود. هدف لیزر ذوب کردن ماده نیست، بلکه ایجاد نرمشوندگی حرارتی موضعی (Thermal Softening) در منطقه برادهبرداری است.
با افزایش دمای موضعی، تنش تسلیم و سختی موادی که ماشینکاری آنها بسیار دشوار است (مانند سوپرآلیاژ اینکونل ۷۱۸، آلیاژهای تیتانیوم Ti6Al4V و سرامیکهای نیترید سیلیسیوم) به شدت کاهش مییابد. این امر رفتار برادهبرداری را از حالت ترد به چکشخوار تغییر داده، نیروهای برشی را ۲۵ تا ۳۰ درصد کاهش میدهد، عمر ابزار برشی را تا ۲ برابر افزایش داده و زبری سطح را بهبود میبخشد.
در فرآیند LAM، پرتو لیزر همزمان با ابزار برشی عمل میکند؛ چه در عملیات تراشکاری تکنقطهای و چه زمانی که بررسی میکنیم فرزکاری چیست و چگونه با دستگاه فرز چیست میتوان قطعات پیچیده را ماشینکاری کرد. آگاهی از تفاوت تراشکاری و فرزکاری به مهندسان کمک میکند تا چیدمان مناسب تابش لیزر را نسبت به مسیر حرکت ابزار برشی تنظیم کنند؛ در تراشکاری قطعه میچرخد و کانون لیزر ثابت است، اما در فرزکاری چرخشی، هد لیزر باید همگام با ابزار چندلبه حرکت کند.
همچنین فناوری بافتدهی سطحی با لیزر (Laser Surface Texturing – LST) با ایجاد میکروحفرههای منظم روی صفحه براده ابزارهای برشی، روانکاری هیدرودینامیکی را ارتقا داده و اصطکاک و دمای تراشکاری را به شکل چشمگیری کاهش میدهد.
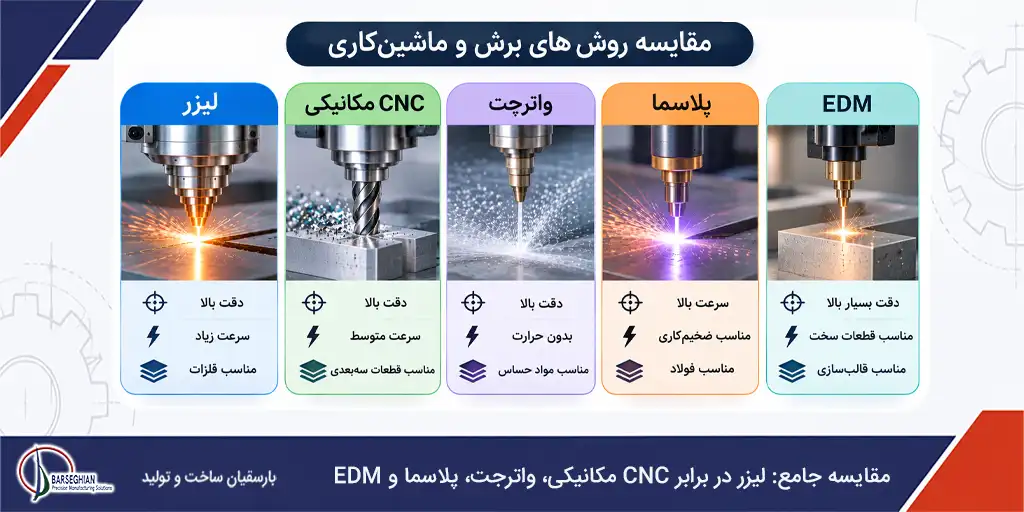
مقایسه جامع: لیزر در برابر CNC مکانیکی، واترجت، پلاسما و EDM
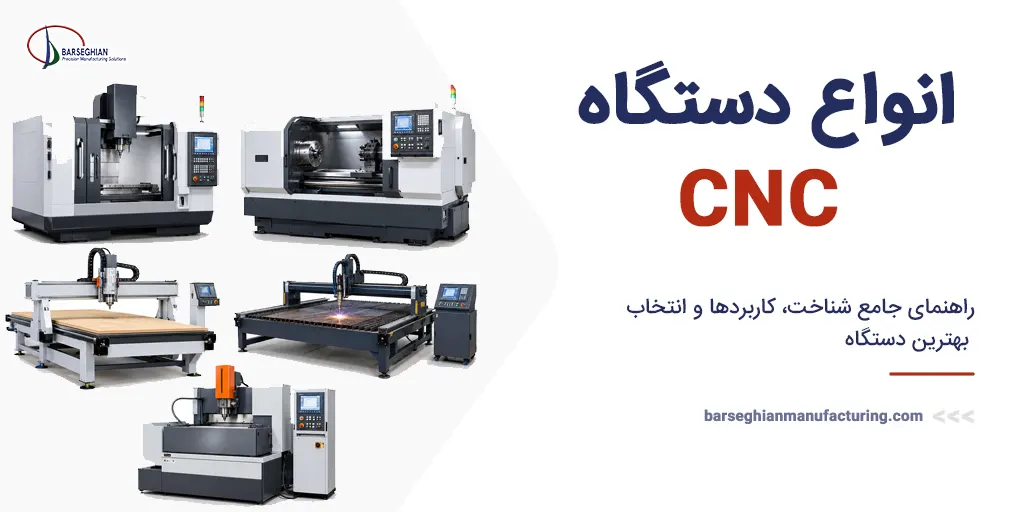
انتخاب بهینه روش تولید نیازمند ارزیابی فنی و اقتصادی LBM در مقایسه با سایر روشهای سنتی و غیرسنتی است. در تحلیل مقایسهای ابتدا باید شفاف کرد که دستگاه CNC چیست؛ CNC (Computer Numerical Control) یک سامانه کنترل عددی کامپیوتر است نه یک روش برادهبرداری خاص، لذا دستگاه لیزر نیز میتواند مجهز به کنترلر CNC باشد. وقتی سخن از فرز cnc چیست به میان میآید، منظور ماشینکاری مکانیکی سه بعدی بر پایه نیرو، اسپیندل چرخشی و تولید تراشه است. در مقابل، LBM یک روش فوتونی دوبعدی و غیرتماسی است.
همچنین در مقایسه با روشهای حرارتی سنگین نظیر اینکه برشکاری لنس چیست (که از لولههای سوزان اکسیژن برای تخریب و برش ذوبکننده مقاطع بسیار ضخیم فولادی و بتنی استفاده میکند)، لیزر دقتی ظریف در حد میکرون روی ورقهای نازک تا متوسط ارائه میدهد.
مزایا، محدودیتها و چالشهای اقتصادی ماشینکاری لیزری
مزایای برجسته LBM
- عدم سایش و شکست ابزار: به دلیل ماهیت کاملاً غیرتماسی فرآیند.
- دقت و سرعت بالا: قابلیت برش طرحهای بسیار پیچیده با عرض شیار میکرونی.
- عدم اعمال نیروهای برشی: عدم نیاز به فیکسچرهای سنگین و عدم تغییر شکل قطعات ظریف.
- تنوع بالای مواد: قابلیت پردازش فلزات سخت، سرامیکها و کامپوزیتها.
- اتوماسیون عالی: یکپارچهسازی آسان با رباتهای صنعتی و CNC.
معایب و چالشهای اقتصادی
- سرمایهگذاری اولیه بالا: هزینه بالای خرید سورسهای لیزری و تجهیزات اپتیکی دقیق.
- مصرف انرژی و گاز کمکی: هزینه بالای برق و مصرف مداوم گازهای خنثی نظیر نیتروژن.
- چالش لبههای سختشده حرارتی: یکی از نکات کلیدی در لبههای سختشده ناشی از حرارت لیزر این است که قلاویزکاری سوراخهای برشخورده با لیزر ممکن است باعث شکست ابزار شود؛ لذا مطالعه راهنمای جامع قلاویز کاری برای تنظیم سرعت و ابزار مناسب پس از برش لیزری اهمیت دوچندان مییابد.
- بازتابش در فلزات رنگین: چالش انعکاس پرتو در مس و برنج صیقلی.
- محدودیت ضخامت: افت شدید سرعت و کارایی در ضخامتهای بالاتر از ۲۵ میلیمتر.
کاربردهای LBM در صنایع پیشرفته
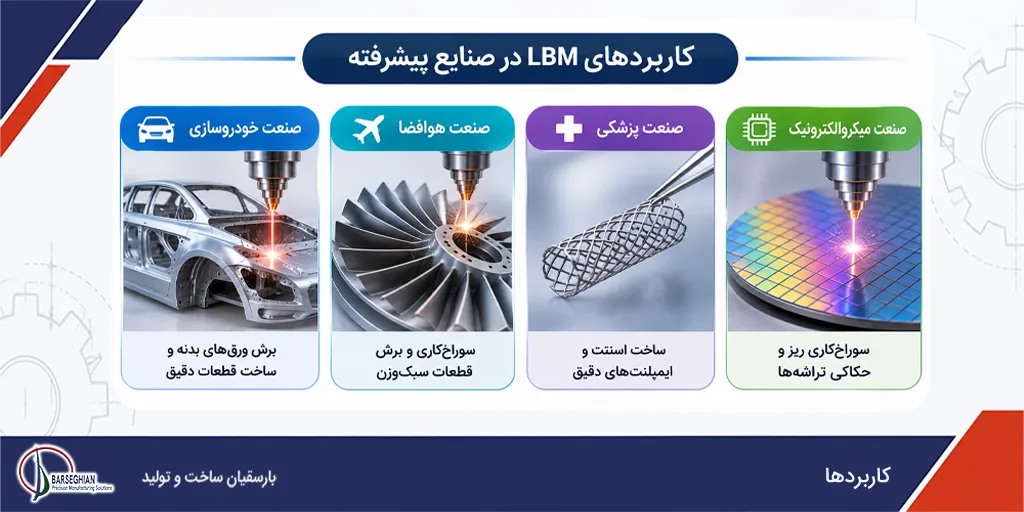
ماشینکاری پرتو لیزری به عنوان یک فناوری استراتژیک در صنایع گوناگون نفوذ کرده است:
- صنعت خودروسازی: برش ورقهای بدنه، ساخت ایربگها، جوشکاری باتری خودروهای برقی و سوراخکاری حسگرها. در صنعت خودروسازی، ماشینکاری لیزری مکمل قطعات تولیدشده به روش ریختهگری تحت فشار است. برای درک بهتر این قطعات باید بدانیم دایکاست چیست و طرز کار دستگاه دایکاست چگونه قطعات پیچیده آلیاژی را شکل میدهد. بهویژه هنگام بررسی اینکه دایکاست آلومینیوم چیست یا حتماً دیدهاید که ظروف دایکاست چیست، لیزر برای سوراخکاری دقیق، پلیسهگیری و اصلاح لبههای این قطعات دایکاستشده بدون اعمال فشار مکانیکی استفاده میشود.
- صنعت هوافضا: سوراخکاری روزنههای خنککننده در پرههای توربین از جنس سوپرآلیاژ و برش پنلهای کامپوزیتی سبکوزن.
- صنعت پزشکی: ساخت استنتهای عروقی، ایمپلنتهای تیتانیومی و ابزارهای ظریف جراحی.
- صنعت میکروالکترونیک: سوراخکاری ریزپایهها در بردهای PCB، برش ویفرهای سیلیکونی و حکاکی تراشهها.
جمعبندی و آینده فناوری ماشینکاری لیزری
ماشینکاری با پرتو لیزر (LBM) مرزهای برادهبرداری سنتی را تغییر داده و امکان تولید قطعات پیچیده با دقت ابعادی بینظیر را فراهم ساخته است. چشمانداز آینده این فناوری بر سه محور اصلی استوار است: نخست، توسعه روزافزون لیزرهای فراتند فمتوثانیه برای تحقق کامل پردازش سرد و حذف HAZ؛ دوم، گسترش سیستمهای ترکیبی LAM جهت ماشینکاری آسان سرامیکها و آلیاژهای سخت؛ و سوم، ادغام کنترل حلقه بسته مبتنی بر هوش مصنوعی برای پایش آنلاین کیفیت برش و بهینهسازی خودکار پارامترها در جهت تولید سبز و پایدار.