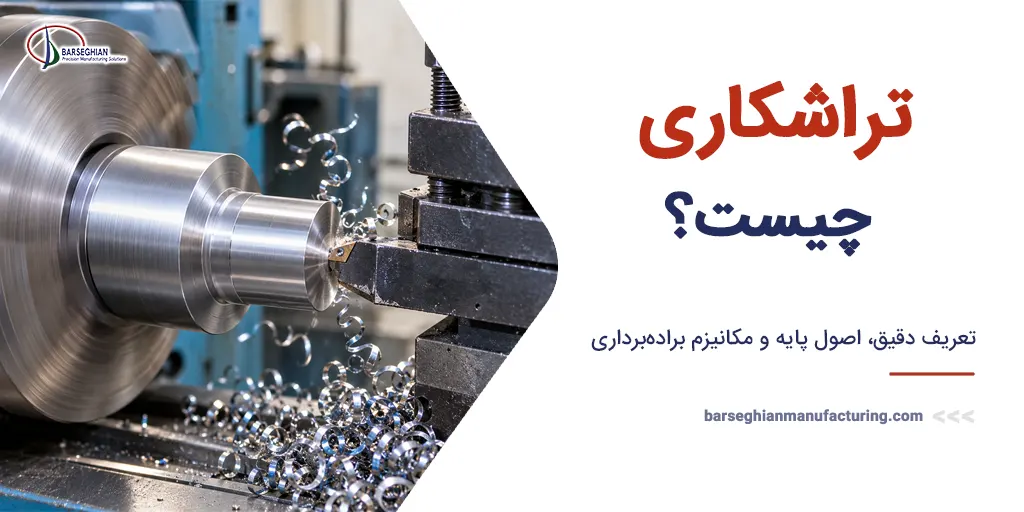
اینسرت تراشکاری که در ادبیات فنی و صنعت ماشینکاری ایران تحت عنوان الماس تراشکاری نیز شناخته میشود، قطعهای برنده، دقیق، مهندسیشده و قابل تعویض است که به عنوان هسته اصلی برادهبرداری در فرآیندهای تراشکاری صنعتی عمل میکند. در فرآیندهای مدرن صنعتی، پاسخ به این پرسش که ماشین کاری چیست بدون در نظر گرفتن نقش کلیدی ابزارهای برشی پیشساخته امکانپذیر نیست؛ چرا که کیفیت نهایی قطعات تولیدی، دقت ابعادی و سرعت برادهبرداری مستقیماً به ساختار و متالورژی این لبههای برنده وابسته است. اینسرتها روی بدنهای صلب به نام هلدر نصب میشوند و به اپراتور اجازه میدهند تا بدون تغییر در تنظیمات ابعادی دستگاه، لبههای مستهلکشده را در کوتاهترین زمان ممکن جایگزین کند.
تاریخچه مختصر و تفاوت اینسرت با تیغچههای HSS و جوشی
در سالیان نخستین شکلگیری صنعت ماشینکاری، ابزارهای برشی به صورت یکپارچه از فولادهای تندبر یا تیغچههای کاربیدی جوشدادهشده بر روی بدنه فولادی ساخته میشدند. این ابزارهای اولیه با کند شدن لبه برنده، نیازمند باز شدن کامل از روی دستگاه و بازسازی از طریق سنگزنی دستی بودند که علاوه بر توقفهای طولانی در خطوط تولید، دقت ابعادی را به دلیل خطای انسانی در سنگزنی مختل میساخت. با بررسی تفاوت تراشکاری و فرزکاری در قطعات صنعتی پیچیده، مشخص میشود که تراشکاری به دلیل دوران قطعهکار و تماس مداوم لبه ابزار با سطح فلز، فشار حرارتی و مکانیکی بسیار بیشتری را به ابزار وارد میکند. از این رو، پیدایش اینسرتهای تعویضپذیر تعادل جدیدی در صنعت ایجاد کرد و نیاز به سنگزنی مداوم تیغچهها را به طور کامل از بین برد.
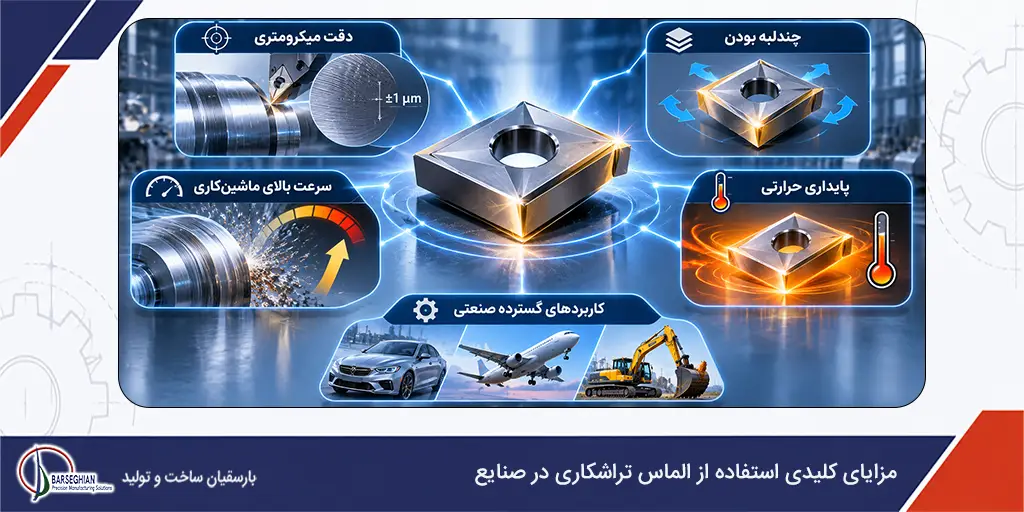
مزایای کلیدی استفاده از الماس تراشکاری در صنایع
بکارگیری الماسهای تراشکاری در خطوط تولید مدرن سبب تحولی چشمگیر در نرخ بهرهوری و کاهش هزینههای سربار شده است. این ابزارها به دلیل تولید صنعتی در تلرانسهای میکرومتری، تکرارپذیری ابعادی بالایی را هنگام تعویض لبه فراهم میسازند و نیاز به تنظیم مجدد مختصات ابزار در دستگاه را به حداقل میرسانند. علاوه بر این، امکان استفاده از چند لبه برنده روی یک اینسرت، قابلیت ماشینکاری در سرعتهای برشی فوقالعاده بالا و پایداری حرارتی خیرهکننده، اینسرتها را به گزینهای بیبدیل برای صنایع خودروسازی، هوافضا و ساخت تجهیزات سنگین تبدیل کرده است.
ساختار فنی و اجزای اصلی یک اینسرت تراشکاری
یک اینسرت تراشکاری برخلاف ظاهر کوچک خود، محصولی پیچیده از مهندسی متالورژی و مکانیک محاسباتی است. بخش داخلی و پایه ابزار از بستر ساختاری تشکیل شده است که سختی و چقرمگی اولیه را تامین میکند. بر روی این بستر، لایههای نانومکانیکی پوششدهی قرار میگیرند تا مقاومت در برابر سایش و حرارت را ارتقا دهند. در سطح بالایی اینسرت، هندسه برادهشکن طراحی میشود که وظیفه خم کردن و خرد کردن برادههای داغ خروجی را بر عهده دارد. همچنین سوراخ مرکزی برای مهار مکانیکی توسط پیچ یا اهرم، و شعاع نوک برای کنترل صافی سطح قطعهکار از دیگر اجزای حیاتی این ابزار محسوب میشوند. در تولید قطعات صنعتی هنگامی که رزوه تراشی داخلی یا خارجی مد نظر باشد، مهندسان علاوه بر اینسرتهای رزوهزنی، به مطالعات تکمیلی درزمینه راهنمای جامع قلاویز کاری نیز نیاز دارند تا مکمل ابزارهای تراشکاری در ایجاد سوراخها و رزوههای دقیق باشد.
انواع اینسرت تراشکاری بر اساس شکل هندسی (Geometry)
شکل هندسی اینسرت یکی از نخستین پارامترهایی است که زاویه نوک، استحکام لبه، میزان دسترسی ابزار به زوایای قطعهکار و نیروهای برشی وارده را تعیین میکند. انتخاب درست شکل هندسی مانع از بروز ارتعاشات مخرب در طول تراشکاری میشود. در درک بهتر فرآیند برادهبرداری، شناخت این موضوع که فرزکاری چیست و چه تفاوتی در درگیر شدن لبه ابزار با تراشکاری دارد، به مهندسان کمک میکند تا هندسههای مناسب هر فرآیند را دقیقتر تمایز دهند. اشکال هندسی طبق استاندارد بینالمللی با حروف مشخصی کدگذاری میشوند که از شکلهای بسیار صلب نظیر مربع تا شکلهای باریک و تیز نظیر لوزی ۳۵ درجه متغیر هستند.
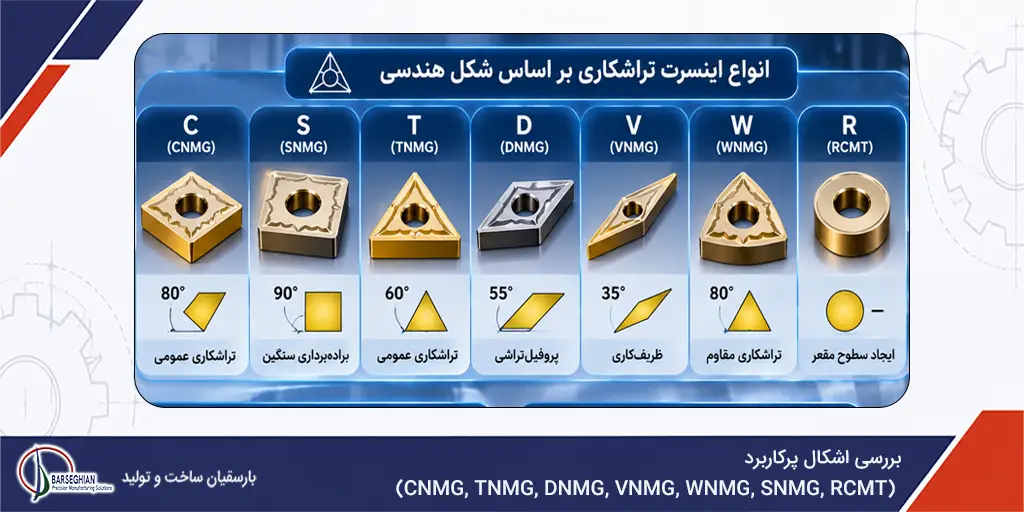
بررسی اشکال پرکاربرد (CNMG, TNMG, DNMG, VNMG, WNMG, SNMG, RCMT)
شکل لوزی ۸۰ درجه با حرف C شناسه عالیترین تعادل میان استحکام لبه و میزان دسترسی را ارائه میدهد و در کدهای پرکاربردی مانند CNMG برای خشنتراشی و روتراشی عمومی استفاده میشود. شکل مربعی با حرف S بالاترین استحکام نوک را برای برادهبرداریهای سنگین و سخت فراهم میسازد. شکل مثلثی با حرف T گزینهای اقتصادی با سه لبه برنده برای تراشکاریهای عمومی است.
اشکال لوزی ۵۵ درجه با حرف D و لوزی ۳۵ درجه با حرف V به دلیل نوک باریک، دسترسی عالی در پروفیلتراشی، شیارپلهها و ظریفکاری را ممکن میسازند. شکل تریگون با حرف W با ترکیب سه لبه برنده و زاویه نوک ۸۰ درجه صلبیت بالایی ایجاد میکند و شکل گرد با حرف R فاقد گوشه تیز بوده و برای خشنتراشیهای سنگین و ایجاد سطوح مقعر به کار میرود.
در کارگاههای ابزارسازی مدرن که علاوه بر تراشکاری، بررسی دقیق این که دستگاه فرز چیست و چه قابلیتهایی در ماشینکاری قطعات با هندسههای نامنظم دارد صورت میپذیرد، ترکیب اینسرتهای لوزی و گرد در تارت دستگاه تراش توان مانور ماشینکاری را به حداکثر میرساند.
انواع اینسرت بر اساس جنس بستر (Substrate Material)
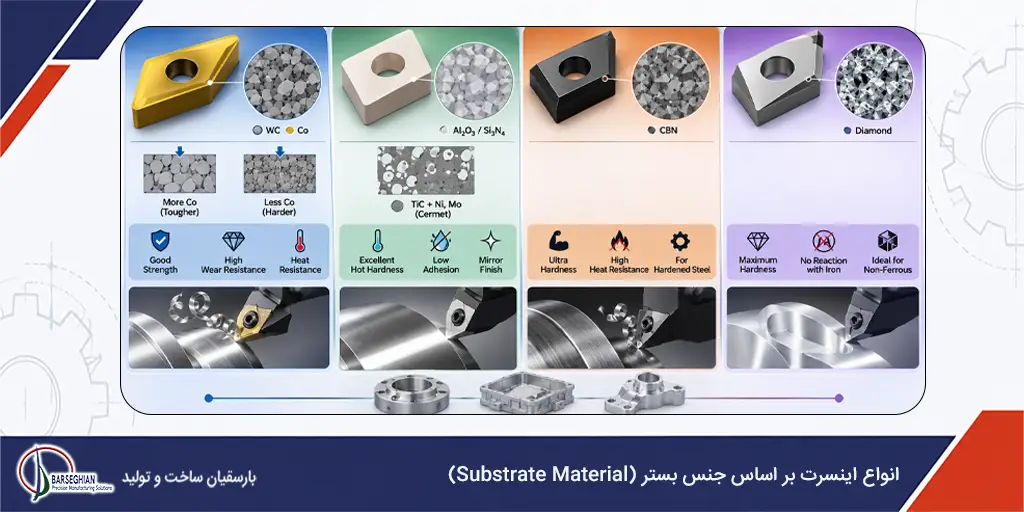
جنس بستر پایه، تعیینکننده سختی، مقاومت در برابر شوکهای مکانیکی و پایداری حرارتی اینسرت در طول برادهبرداری است. مهندسان متالورژی با تغییر ترکیب مواد پایه، گریدهای گوناگونی را برای شرایط مختلف تراشکاری طراحی کردهاند.
کاربید تنگستن (Tungsten Carbide)
کاربید تنگستن سیمانته پرکاربردترین متریال بستر در ساخت اینسرتهای تراشکاری است. این ساختار کامپوزیتی از دانههای سخت کاربید تنگستن تشکیل شده که در فاز چسباننده چقرمه کبالت غوطهور هستند. با کاهش درصد کبالت و ریزتر شدن ابعاد دانهها، سختی و مقاومت در برابر سایش ابزار افزایش مییابد؛ در حالی که با افزایش درصد کبالت، چقرمگی شکست ابزار برای تحمل ضربات مکانیکی در برشهای منقطع ارتقا پیدا میکند.
سرامیک و سرامت (Ceramic & Cermet)
بسترهای سرامیکی بر پایه اکسید آلومینیوم یا نیترید سیلیسیوم برای ماشینکاری خشک و بسیار سریع چدنها و آلیاژهای سخت توسعه یافتهاند و سختی سرخ فوقالعادهای ارائه میدهند. بسترهای سرامت نیز که ترکیبی از ذرات سرامیکی تیتانیوم با چسباننده فلزی نیکل و مولیبدن هستند، تمایل بسیار اندکی به چسبندگی با فولاد داشته و بهترین گزینه برای پرداختکاریهای ظریف با کیفیت سطح آینهای محسوب میشوند. در ساخت قطعات پرکاربردی همچون قطعات آلومینیومی یا ساخت قالبهای صنعتی، درک دقیق این مسئله که ظروف دایکاست چیست و چه کیفیتی از سطح در ماشینکاری این قطعات ریختهگریشده مورد نیاز است، اهمیت استفاده از اینسرتهای سرامت و کاربیدهای صیقلی را دوچندان میکند.
نیترید بور مکعبی (CBN) و الماس پلیکریستالی (PCD)
نیترید بور مکعبی پلیکریستالی به عنوان دومین ماده سخت جهان، برای تراشکاری سخت فولادهای آبداده و سختشده با سختی بالای ۴۵ راکول سی استفاده میشود و نیاز به سنگزنی قطعات سخت را برطرف میسازد. در سوی دیگر، الماس پلیکریستالی سختترین بستر موجود است که از ذرات الماس زیر فشار و دمای فوقالعاده بالا سنتز میشود.
به دلیل واکنش شیمیایی الماس با آهن در دماهای بالا، کاربرد اینسرتهای PCD منحصر به ماشینکاری دقیق فلزات غیرآهنی است. در فرایندهای صنعتی که شناخت این که دایکاست چیست و قطعات حاصل از آن چگونه تولید میشوند مطرح است، ماشینکاری دقیق قطعات حاصلی همچون قطعات دایکاست آلومینیوم چیست مستلزم بکارگیری اینسرتهای PCD یا کاربیدهای بسیار تیز است. مهندسانی که با ابعاد صنعتی و این مسئله که طرز کار دستگاه دایکاست چگونه قطعات اولیه را ریختهگری میکند آشنایی دارند، میدانند که پرداخت نهایی پوسته این قطعات آلومینیومی بدون اینسرتهای تیز و تخصصی امکانپذیر نخواهد بود.
فناوریهای پوششدهی اینسرت: مقایسه روشهای PVD و CVD
پوششدهی سطحی بر روی اینسرتها سدی فیزیکی، حرارتی و شیمیایی ایجاد میکند که سرعت سایش ابزار را به شدت کاهش میدهد. روش رسوبدهی فیزیکی بخار یا PVD در دماهای نسبتاً پایین انجام میشود که مانع از افت خواص مکانیکی بستر میگردد و لایههایی نازک، تیز و مقاوم در برابر لایهلایه شدن برای ماشینکاری استیل و برشهای منقطع ایجاد میکند. در مقابل، روش رسوبدهی شیمیایی بخار یا CVD در دماهای بالا صورت گرفته و امکان ایجاد پوششهای ضخیم چندلایه سرامیکی مانند اکسید آلومینیوم را فراهم میسازد که عایق حرارتی عالی برای خشنتراشی سنگین فولاد و چدن هستند. همانطور که در کارگاههای صنعتی شناخت انواع صفحه فرز برای برشکاری ساختاری قطعات اولیه اهمیت دارد، انتخاب صحیح نوع پوشش PVD یا CVD اینسرت نیز برای برادهبرداری دقیق و افزایش عمر مفید ابزار در تراشکاری سرنوشتساز است.
آموزش کدخوانی استاندارد ISO 1832 (رمزگشایی کد CNMG 120408)
استاندارد بینالمللی ISO 1832 سیستمی منظم از کدهای الفبایی و عددی را برای مشخص کردن ابعاد و هندسه اینسرتها ارائه میدهد. به عنوان مثال در کد معروف CNMG 120408، حرف اول C نشاندهنده شکل هندسی لوزی ۸۰ درجه است. حرف دوم N زاویه آزاد صفر درجه یا منفی بودن اینسرت را مشخص میسازد که قابلیت استفاده از دو رو را فراهم میکند. حرف سوم M کلاس تلرانس ابعادی دقیق تولید را بیان میدارد. حرف چهارم G نشاندهنده وجود سوراخ مرکزی استوانهای و شیارهای برادهشکن دو طرفه است. دو رقم اول یعنی 12 بیانگر طول لبه برنده یا اندازه دایره محاطی به میلیمتر است. دو رقم دوم یعنی 04 ضخامت ۴.۷۶ میلیمتری اینسرت را نشان میدهد و دو رقم پایانی یعنی 08 معرف شعاع نوک ۰.۸ میلیمتری است که معیاری استاندارد برای تراشکاری عمومی محسوب میشود.
دستهبندی قطعات کار بر اساس استاندارد ISO (گروههای P, M, K, N, S, H)
طبق استاندارد ISO 513، قطعات کار بر اساس رفتار مکانیکی و متالورژیکی به شش گروه اصلی تقسیم میشوند تا انتخاب گرید اینسرت تسهیل گردد. گروه P با رنگ آبی شامل فولادهای کربنی و آلیاژی است که برادههای بلند تولید میکنند. گروه M با رنگ زرد شامل فولادهای زنگنزن یا استیل است که تمایل شدیدی به کارسختی دارند. گروه K با رنگ قرمز شامل چدنهای ساینده است. گروه N با رنگ سبز شامل آلومینیوم و فلزات غیرآهنی است. گروه S با رنگ نارنجی شامل سوپرآلیاژهای پایه نیکل و تیتانیوم است و گروه H با رنگ خاکستری شامل فولادهای سختشده میباشد. در خطوط تولید مدرن که استفاده از تجهیزاتی همچون بررسی این که دستگاه CNC چیست و چگونه برنامهریزی میشود گسترش یافته است، تنظیم گرید اینسرت متناسب با کدهای رنگی ISO برای دستیابی به حداکثر راندمان الزامی است.
اینسرت مثبت در برابر اینسرت منفی (Positive vs Negative Rake)
اینسرتهای منفی فاقد زاویه آزاد در بدنه خود هستند و روی هلدرهای زاویهدار نصب میشوند؛ این ویژگی باعث میشود تا اینسرتها دو رو قابل استفاده باشند و استحکام فوقالعادهای در تحمل نیروهای برشی سنگین نشان دهند. در مقابل، اینسرتهای مثبت دارای زاویه آزاد در بدنه خود بوده و تکرو هستند، اما نیروهای برشی به مراتب کمتری ایجاد میکنند که آنها را برای تراشکاری قطعات ظریف، داخلتراشیهای عمیق و قطعات با جدار نازک عالی میسازد. برخلاف روشهای برش حرارتی سنگین نظیر این که برشکاری لنس چیست و چگونه برای ذوب و شکافتن مقاطع عظیم فلزی به کار میرود، تراشکاری با اینسرتهای مثبت یا منفی فرآیندی کاملاً سرد و مکانیکی برای دستیابی به دقیقترین تلرانسهای مهندسی است.
آسیبشناسی و علت خراب شدن زودهنگام اینسرت (Wear Troubleshooting)
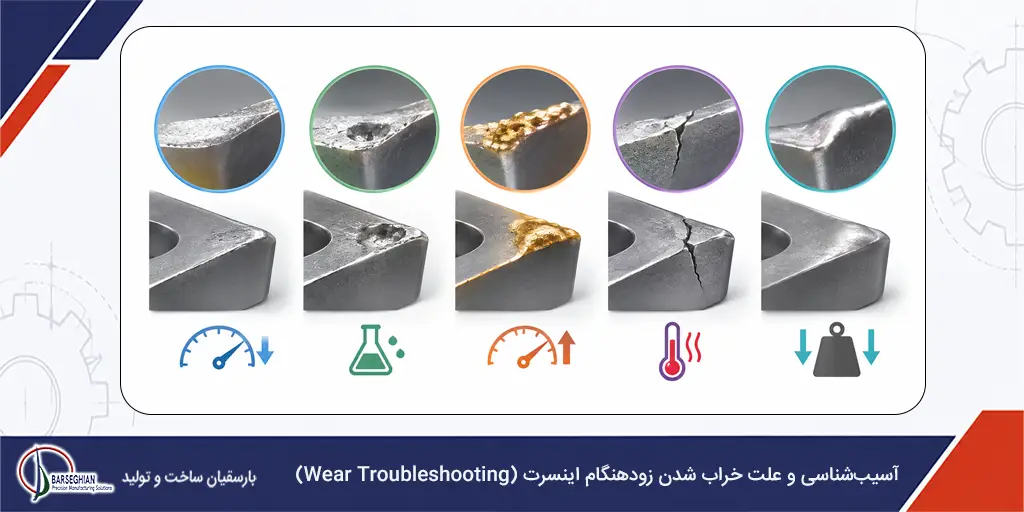
شناخت مدهای سایش برای جلوگیری از توقفهای ناگهانی در خطوط تولید ضروری است. سایش سطح آزاد ترجیحیترین شکل سایش است که به دلیل اصطکاک ساینده رخ میدهد و با کاهش سرعت برشی کنترل میشود. سایش گودالی به دلیل نفوذ شیمیایی در دماهای بالا روی سطح براده ایجاد شده و با پوششهای سرامیکی CVD اصلاح میشود. پدیده لبه انباشته ناشی از چسبیدن فلز نرم به لبه برنده در سرعتهای پایین است که با افزایش سرعت و اینسرتهای تیز PVD برطرف میگردد. همچنین ترکهای حرارتی ناشی از شوکهای دمایی متناوب بوده و تغییر شکل پلاستیک به دلیل لهیدگی نوک ابزار تحت فشار و حرارت بالا رخ میدهد که هر یک نیازمند تنظیم مجدد پارامترهای برشی و گرید ابزار هستند.
راهنمای عملی انتخاب اینسرت تراشکاری و هلدر متناسب
برای انتخاب بهینه اینسرت و هلدر، ابتدا باید جنس قطعهکار را شناسه کرده و گروه ISO آن را تعیین نمود. سپس بر اساس نوع عملیات از قبیل خشنتراشی یا پرداختکاری، شکل هندسی، زاویه آزاد و شعاع نوک اینسرت انتخاب میشود. در گام بعدی، هلدر صلب با سیستم مهار مناسب مانند اهرمی، پیچی یا روبندی بر اساس ابعاد شنک و زاویه ورود تعیین میگردد. در کارگاههای پیشرفتهای که علاوه بر ابزارهای تراش، بررسی این که فرز cnc چیست و چه همپوشانی متقاطعی در ماشینکاری ترکیبی با قطعات چرخشی دارد صورت میگیرد، انتخاب هلدرها و اینسرتها دقیقاً بر اساس استراتژیهای مدرن ابزارچینی در تارت دستگاه صورت میپذیرد.
برندهای مطرح تولیدکننده اینسرت در بازار ایران و جهان
صنعت ابزارآلات برشی شاهد حضور برندهای معتبر بینالمللی است که هر یک گریدهای اختصاصی خود را عرضه میکنند. برندهای پیشگام جهانی نظیر سندویک کورومانت سوئد، اسکار اسرائیل، سکو، والتر آلمان و کنامتال آمریکا بالاترین سطح فناوریهای متالورژی را ارائه میدهند. در کنار این برندها، سازندگان اقتصادی و پرطرفداری همچون کرلوی کره جنوبی، ZCC-CT چین، تکتوتک و دسکارت سهم عمدهای از بازار ایران را به دلیل کیفیت مطلوب و قیمت رقابتی به خود اختصاص دادهاند.
سوالات متداول درباره اینسرت تراشکاری (FAQ)
بهترین اینسرت برای تراشکاری فولاد چیست؟
بهترین اینسرت برای تراشکاری عمومی فولادهای کربنی و آلیاژی، اینسرتهای کاربیدی پوششدار تحت استاندارد ISO گروه P هستند. شکل هندسی CNMG یا WNMG با پوشش ضخیم CVD و برادهشکن متوسط، گزینهای ایدهآل برای این منظور محسوب میشود.
تفاوت اصلی اینسرت CNMG و CCMT در چیست؟
اینسرت CNMG یک اینسرت منفی، دو رو و فاقد زاویه آزاد در بدنه است که برای خشنتراشی و کارهای سنگین استفاده میشود. در حالی که اینسرت CCMT یک اینسرت مثبت، یکرو و دارای زاویه آزاد ۷ درجه است که نیروی برشی کمتری ایجاد کرده و برای ظریفکاری و قطعات کمصلب مناسب است.
چرا الماس تراشکاری زود میشکند؟
شکست زودهنگام الماس تراشکاری معمولاً ناشی از انتخاب گرید بسیار سخت و شکننده، ارتعاش و چتر زدن هلدر، پیشروی بیش از حد سنگین، شوکهای حرارتی ناشی از خنککاری ناپیوسته یا عدم تناسب هندسه برادهشکن با عمق برش است.